

Odlew kontra pleśń: jaka jest prawdziwa różnica? Prosty przewodnik po języku angielskim Die Caster
 2026.10.12
 Wiadomości branżowe
Większość ludzi spotyka te dwa słowa na długo przed postawieniem stopy w fabryce. Rozłupujesz skałę, znajdujesz idealne zagłębienie w kształcie muszli i ktoś mówi: „To pleśń”. Potem znajdujesz pasujący kamień w kształcie muszli i ktoś mówi: „To odlew”. Dwa obiekty, które wyglądają niemal identycznie, pełniąc dwie zupełnie różne role. Ta sama para pojawia się w posągach z brązu, wyciskach zębów, czekoladowych króliczkach i aluminiowych obudowach przykręconych do samochodu elektrycznego.
Krótka wersja jest następująca: forma to kształt, który coś tworzy, a odlew to coś, co powstaje. Oto cały pomysł w jednym zdaniu. Wszystko inne to szczegóły, a o szczegółach ludzie się potykają.
Krótka odpowiedź w prostym języku
Pleśń to negatywne wrażenie. Jest to wnęka, narzędzie, ukształtowana pustka. Odlew to pozytywowy obiekt, który wychodzi z tej wnęki po wylaniu, wstrzyknięciu, sprasowaniu lub po prostu pozostawieniu materiału do stwardnienia.
Zatem forma jest tym, z czego tworzysz część, a odlew jest częścią, którą wykonałeś. Kilka prostych zasad może pomóc, gdy patrzysz na dwa obiekty i nie wiesz, który jest który:
- Jeśli ma wnękę lub wrażenie, które wypełnia inny materiał, patrzysz na formę.
- Jeśli jest to stały przedmiot, który kiedyś był płynny lub miękki w takiej wnęce, patrzysz na gips.
- Jeśli jedno z nich jest wyraźnie narzędziem, a drugie jest wyraźnie produktem, narzędziem jest forma, a produkt jest odlewem.
Jeszcze jeden przydatny test: pleśń zwykle przeżywa i zostaje ponownie wykorzystana. Obsada opuszcza budynek.
Dlaczego te dwa słowa są tak często mylone
Angielski nie robi nam tutaj przysługi, ponieważ oba słowa działają jako rzeczowniki i czasowniki, a ich znaczenia nakładają się na siebie na tyle, że zaciera się granica.
- Czasownik kontra rzeczownik. „Odlewanie” opisuje czynność wlewania materiału w kształt. „Odlew” nazywa gotowy wynik. To samo słowo, dwie prace.
- Forma wykonuje tę samą sztuczkę. „Formować” oznacza kształtować coś, natomiast „forma” to narzędzie nadające kształt.
- Język kopalny nagina zasady. Paleontolodzy nazywają odcisk pozostawiony w skale pleśnią, a minerały, które później wypełniają ten odcisk odlewem. Logika jest identyczna, zmienia się jedynie skala i skala czasowa.
- Pisownia jest podzielona według regionu. W brytyjskim angielskim słowo „forma” pojawi się niemal wszędzie, a obie pisownie pojawiają się w dokumentach technicznych.
- Sama forma może być odlewem. Forma z gumy silikonowej jest zwykle odlewana na podstawie wzorca, więc ten sam przedmiot może być jednym i drugim, w zależności od rozdziału historii, którą opisujesz.
Nic z tego nie jest ciekawostką. Uproszczenie słownictwa pozwala uniknąć wielu nieporozumień, gdy dostawca mówi, że forma jest w porządku, ale odlew wykracza poza tolerancję.
Formy i odlewy w prawdziwym sklepie z odlewami ciśnieniowymi
W odlewaniu ciśnieniowym forma ma swój własny przydomek: matryca. Jest to blok hartowanej stali narzędziowej, zwykle podzielony na dwie połowy, z wywierconymi w nim przewodami wodnymi, systemem prowadnic wyciętym w powierzchni podziału i umieszczonym za nim mechanizmem wyrzutnika. Odlew to składnik aluminiowy, cynkowy lub magnezowy, który wypada z niego kilka sekund później.
Ludzie czasami zakładają, że słowo „pleśń” odnosi się tylko do piasku lub gipsu, a stalowa matryca to zupełnie coś innego. Tak nie jest. Matryca to forma w ścisłym tego słowa znaczeniu: negatyw wielokrotnego użytku, który określa zewnętrzny kształt części. Przemysł po prostu woli „matrycę”, ponieważ wiąże się to również z wysokim ciśnieniem i stalową konstrukcją związaną z procesem.
To zakątek produkcji, w którym pracujemy od 1991 roku, wycinając wykrojniki i uruchamiając je dla klientów z branży motoryzacyjnej, motocyklowej, fotograficznej i meblarskiej. Po kilku tysiącach stanowisk pracy słownictwo przestaje być akademickie. Forma i odlew zawodzą na różne sposoby i z różnych powodów, a naprawienie jednego rzadko jest tym samym, co naprawienie drugiego.
Co właściwie żyje w formie
Forma to nie jeden gładki otwór. To mała maszyna, której kształt przypomina twoją część. Warto znać główne elementy anatomii, ponieważ każdy z nich pojawia się jako element gotowego gipsu.
- Wnęka i rdzeń. Wnęka tworzy zewnętrzną część części, podczas gdy rdzeń tworzy wewnętrzne przejście lub wgłębienie. Razem określają ostateczną grubość ściany.
- Bramy, wlewy i przelewy. Są to kanały, które transportują ciekły metal z tulei śrutowej do wnęki i umożliwiają ucieczkę pierwszego, najchłodniejszego metalu do kieszeni przelewowych.
- Kanały chłodzące. Wiercone lub obrabiane kanały, które odprowadzają ciepło z kontrolowaną szybkością. Nierównomierne chłodzenie jest najczęstszą przyczyną porowatości osnowy i skurczu.
- Wypychacze, prowadnice i wkładki. Ruchome elementy, które pozwalają części stałej opuścić formę bez ciągnięcia stali.
Każda z tych cech pozostawia ślad. Linia podziału, słaby okrąg kołka wypychacza lub mały występ na odlewie nie są wadą, lecz sygnaturą formy.
Co sprawia, że obsada jest obsadą
Odlew zaczyna swoje życie jako płyn lub miękki, podatny na formowanie materiał, a kończy jako solidny kształt, który przyjął kontur tego, co go trzymało. To jedyny trudny wymóg. Cała reszta, od stopu po wykończenie powierzchni, jest wyborem inżyniera.
Można na tym polegać, że na odlewie znajduje się odcisk palca formy, która go wyprodukowała. Tekstura powierzchni, kąty pochylenia, promienie narożników i położenie wszelkich linii łączenia pochodzą z narzędzia. Jeśli forma zostanie wypolerowana, odlew wyjdzie błyszczący. Jeśli forma ma kontrolę ciepła, odlew również to pokaże, zwykle w postaci cienkiej siatki linii.
Obsada również zmienia rozmiar w miarę ochładzania. Aluminium kurczy się zauważalnie podczas krzepnięcia, dlatego wnęka formy jest zawsze wycinana nieco większa, niż wymaga tego rysunek. Pleśń jest negatywem, ale nie jest to idealny negatyw jeden do jednego. Jest to wartość ujemna plus obliczony naddatek na skurcz, ciąg i naddatek obróbkowy.
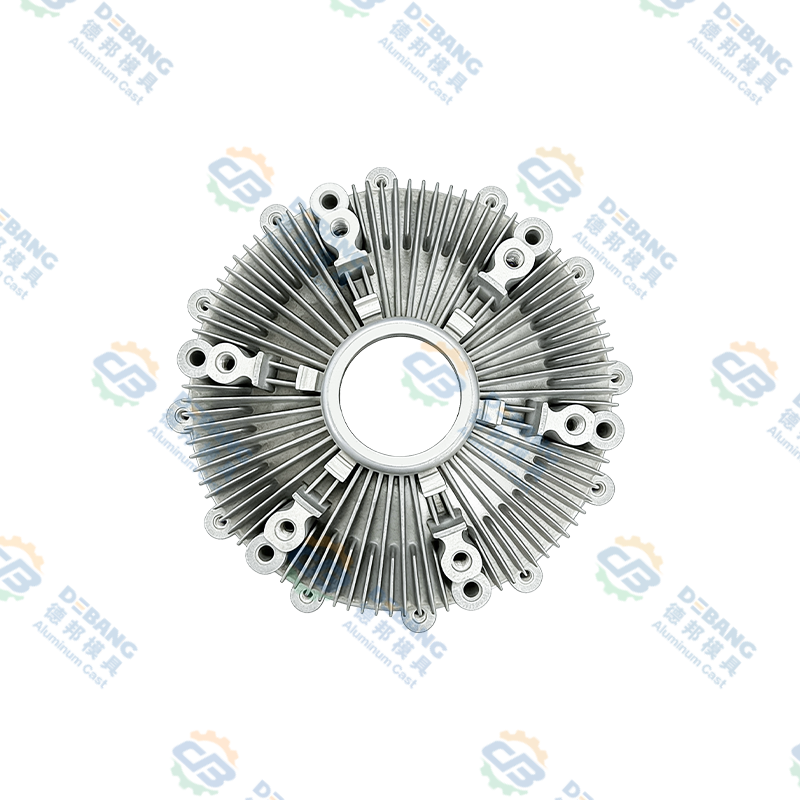
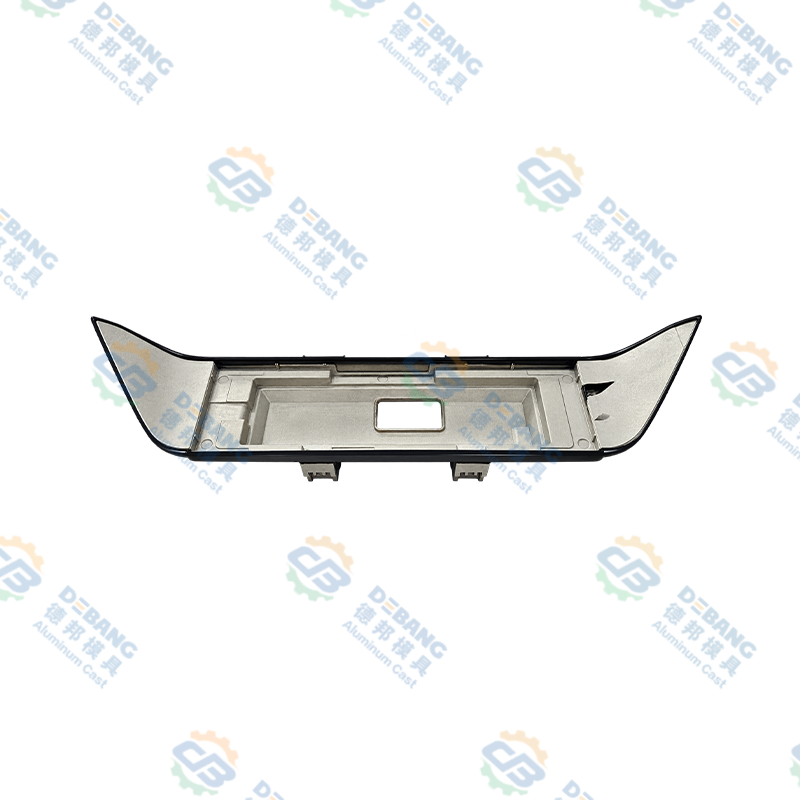
 Obudowa silnika z odlewu aluminiowego Charakterystyka techniczna Zobacz produkt →
Osłony silnika są dobrą ilustracją. Łączą w sobie cienkie ścianki, grube występy montażowe i wąskie tolerancje na powierzchniach uszczelniających, co oznacza, że forma musi równoważyć prędkość napełniania i szybkość chłodzenia w sposób, który nigdy nie jest osiągalny w przypadku zwykłej płaskiej części.
Forma kontra odlew: różnice obok siebie
Jeśli chcesz zachować jedno odniesienie, poniższa tabela przedstawia praktyczne rozróżnienia, które mają znaczenie w środowisku produkcyjnym.
| Aspekt | Pleśń | Obsada |
|---|---|---|
| Co to jest? | Ukształtowana wnęka lub wycisk negatywowy | Stały obiekt utworzony przez tę wnękę |
| Typowy materiał | Stal narzędziowa, piasek, gips, silikon, grafit | Aluminium, cynk, magnez, brąz, żywica |
| Wielokrotnego użytku | Tak, często tysiące cykli | Nie, jeden gotowy przedmiot na zdjęcie |
| Profil kosztów | Wysoka inwestycja z góry | Niski koszt jednostkowy po amortyzacji oprzyrządowania |
| Tryb awarii | Zużycie, pękanie, kontrola cieplna | Porowatość, wypaczenie, dryf wymiarowy |
| Kto jest właścicielem | Narzędziarz lub warsztat narzędziowy | Odlewnia lub klient końcowy |
Podział kosztów to część, która najbardziej zaskakuje nowicjuszy. Forma może kosztować tyle, co mały dom, a każdy pojedynczy odlew kosztuje mniej niż posiłek. Właśnie ten stosunek jest powodem, dla którego konserwacja narzędzi cieszy się tak dużym zainteresowaniem w tej branży.
Dlaczego wyróżnienie ma znaczenie na hali produkcyjnej
Kiedy coś pójdzie nie tak, pierwsze przydatne pytanie jest zawsze takie samo: czy jest to problem z pleśnią, czy problemem z gipsem? Odpowiedź decyduje, kto będzie badał sprawę, co zostanie skorygowane i jak długo linia będzie nieczynna.
Jeśli wymiar stopniowo dryfuje po tysiącach części, zazwyczaj podejrzaną jest pleśń. Stal zużywa się, płytki przesuwają się, a zmęczenie cieplne powoli zmienia wnękę. Jeśli pojedyncza część jest nieprawidłowa, podczas gdy sąsiedzi są idealni, bardziej prawdopodobne jest, że masz do czynienia z problemem z odlewaniem: zimny strzał, kieszeń gazowa lub moment niestabilnego ciśnienia wtrysku.
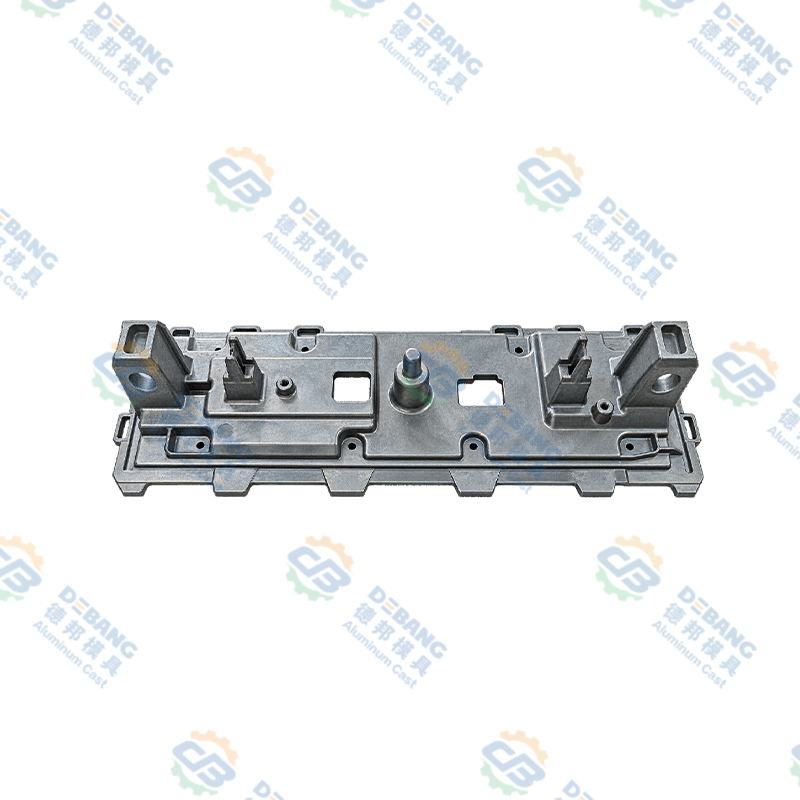
Elementy z cienkimi żebrami sprawiają, że podział jest szczególnie wyraźny. Weź aluminiowy radiator do oświetlenia samochodu, którego żebra na końcu mogą mieć grubość poniżej milimetra. Jeśli przy każdym strzale płetwy ulegają uszkodzeniu, naprawa zwykle leży w formie, w wentylacji, doborze kanałów lub układzie chłodzenia, a nie w ustawieniach maszyny.
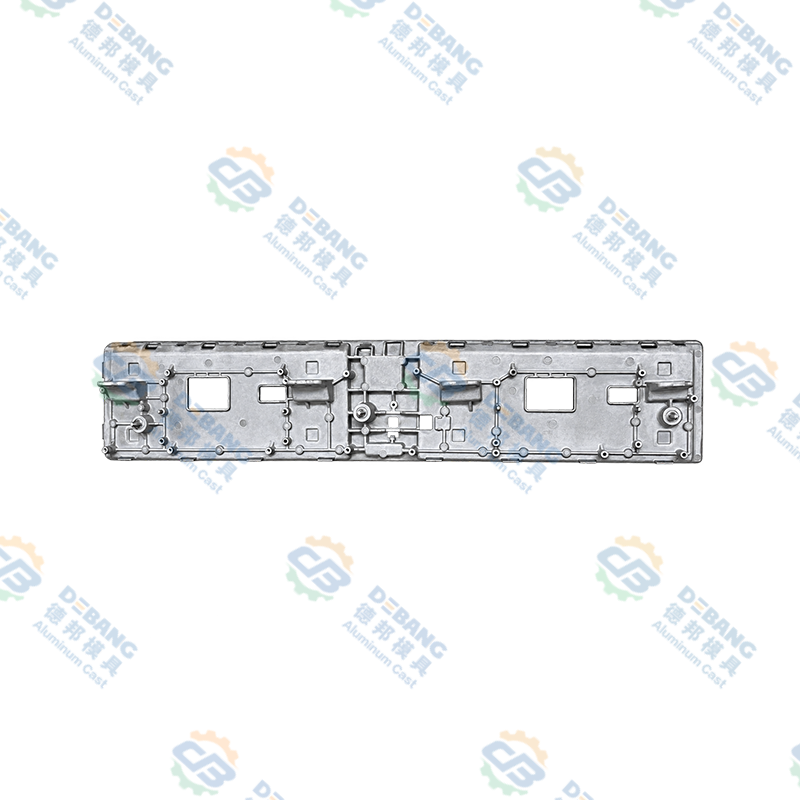
 Odlewany ciśnieniowo aluminiowy radiator do oświetlenia samochodowego Radiator z odlewanego ciśnieniowo aluminium do zarządzania ciepłem oświetlenia samochodowego, z żebrami o dużej gęstości i kanałami wentylacyjnymi do rozpraszania ciepła w reflektorach i modułach LED. Zobacz produkt →
Tego rodzaju nawyk diagnostyczny opiera się na latach śmietników, a nie na teorii. Dlatego też utrzymujemy pełny poziom proces jakości za każdym narzędziem, zamiast traktować inspekcję jako ostatni krok.
Codzienne przykłady, które sprawiają, że to klika
Abstrakcyjne definicje lepiej trzymają się z kilkoma znanymi obrazkami:
- Skamieniałości. Wgłębienie pozostawione przez rozpuszczoną skorupę to pleśń. Wypełnioną minerałami repliką tej skorupy jest odlew.
- Rzeźba z brązu. Woskowy oryginał jest zamknięty w ceramicznej skorupie, wosk zostaje wytopiony, a roztopiony brąz wypełnia pustkę. Skorupa jest formą, figura z brązu jest odlewem.
- Czekolada. Formą jest plastikowa taca z otworami w kształcie króliczka. W obsadzie znajduje się czekoladowy króliczek.
- Odlewanie ciśnieniowe. Stalowa matryca jest formą. Wychodząca z niej aluminiowa miska przekładni to odlew.
Zauważ, że w każdym przypadku forma jest rzeczą z pustką, a odlew jest rzeczą z objętością. Ten wzór nigdy się nie załamuje.
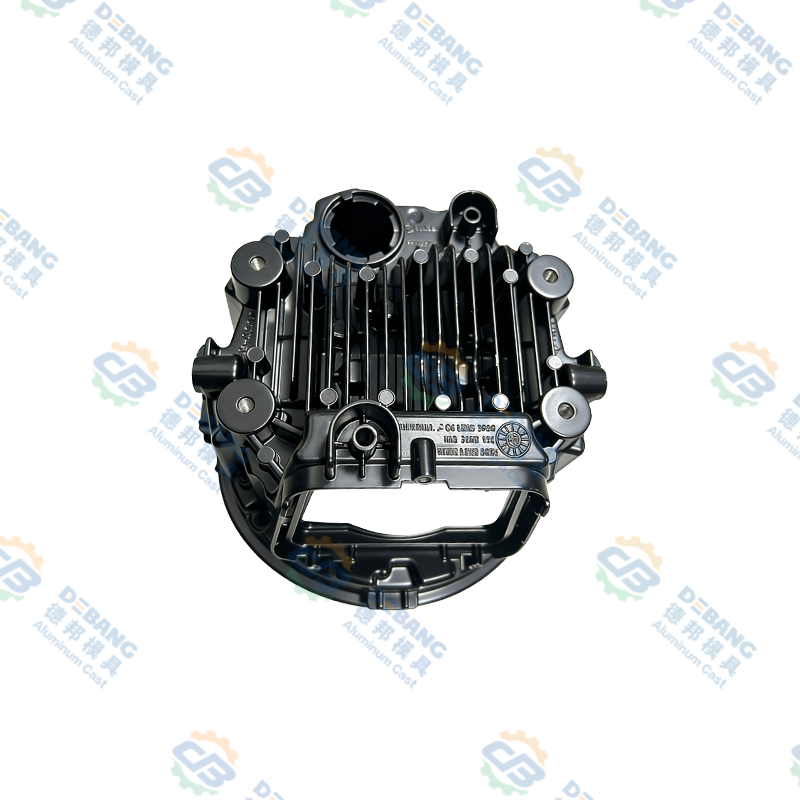
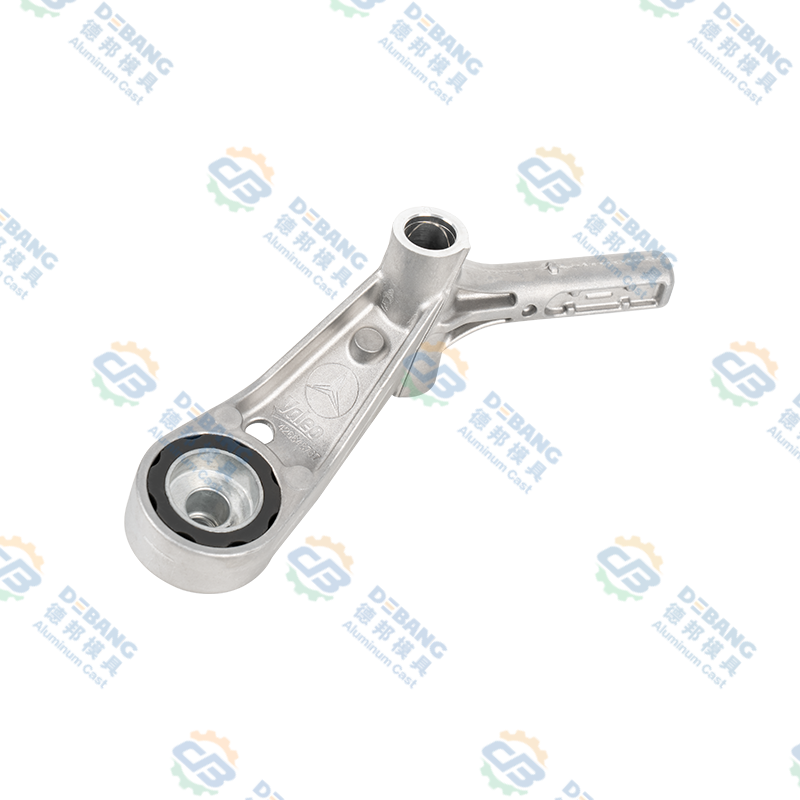
 Odlewane ciśnieniowo aluminium miski przekładni do zastosowań motoryzacyjnych Te trwałe miski przekładni z odlewanego ciśnieniowo aluminium oferują precyzyjnie obrobione gwinty, szczelne uszczelnienie i matowe wykończenie odporne na zarysowania do zastosowań motoryzacyjnych. Zobacz produkt →
Miski przekładni samochodowych są cichym przykładem tego, jak bardzo forma wykracza poza kształt. Wymagają płaskiego kołnierza uszczelniającego, spójnej ścianki wokół otworów na śruby i często żeber chłodzących na zewnątrz, a wszystko to jest produkowane w jednym procesie, bez późniejszej obróbki całej powierzchni. Forma utrzymuje tę geometrię, a odlew przenosi ją na linię montażową.
Typowe nieporozumienia, które warto wyjaśnić
- „Obsada” to nie tylko rzeczownik. Jest to także czasownik i jako przymiotnik opisuje rodzinę komponentów, np. w obudowach z odlewanego aluminium.
- Forma nie jest automatycznie bliźniaczą formą odlewu. Forma może wyprodukować tysiące niemal identycznych odlewów, więc nigdy nie odzwierciedla żadnego z nich w stosunku jeden do jednego.
- Pleśń nie oznacza miękka. Matryce stalowe, formy piaskowe i formy gipsowe to formy. Materiał narzędzia nie ma nic wspólnego z definicją.
- Te dwie części mowy nie są wymiennymi częściami mowy. Powiedzenie „forma wyszła wypaczona”, gdy masz na myśli część, jest jednym z najszybszych sposobów na zmylenie dostawcy.
- Bycie formą nie czyni czegoś trwałym. Formy piaskowe ulegają zniszczeniu przy każdym wylaniu, natomiast matryce stalowe wytrzymują dziesiątki lub setki tysięcy cykli. Możliwość ponownego użycia jest bardzo zróżnicowana, ale rola nie.
Zatem różnica sprowadza się do roli, a nie wyglądu. Forma to ukształtowana próżnia, narzędzie, negatyw, który zostaje ponownie wykorzystany. Odlew to solidny przedmiot, który go wypełnia, przybiera formę i wychodzi w świat. Kiedy już to sformułujesz, połowa słownictwa odlewni przestanie brzmieć obco, a rozmowy na temat zużycia narzędzi, naddatku na skurcz i dryftu wymiarowego staną się znacznie łatwiejsze do zrozumienia.
Jeśli pracujesz nad częścią i nie masz pewności, czy ograniczenie znajduje się w narzędziu, czy w procesie, to jest dokładnie ten rodzaj pytania, które warto omówić na początku. Nie krępuj się skontaktuj się z naszym zespołem i przeprowadź nas przez geometrię, zanim przetnie się pojedyncza linia stali.
Najnowsze wiadomości
Dowiedz się więcej o nowościach branżowych
-
16
Nov
 Odlewy ciśnieniowe magnezu i aluminium: praktyczny przewodnik dla zespołów projektowychZapytaj dziesięciu inżynierów, co oddziela magnez od aluminium, a zazwyczaj otrzymasz dziesięć odmian tych samych trzech słów: waga, koszt, korozja. Wszystkie trzy mają znaczenie, ale żaden z ni...
-
19
Oct
Samochodowy odlew ciśnieniowy aluminium: praktyczny przewodnik po stopach, częściach i jakościOdlewanie ciśnieniowe aluminium jest jednym z najcichszych koni roboczych współczesnego samochodu. Zajrzyj za reflektor lub pod maskę, a znajdziesz odlewane części aluminiowe, które wykonują nie... -
14
Jul
Kompleksowy przewodnik po częściach odlewanych ciśnieniowo: procesy, materiały i zastosowaniaCzęści odlewane ciśnieniowo to elementy metalowe wytwarzane przez wtłaczanie stopionego metalu, zazwyczaj aluminium, cynku lub magnezu, do stalowej formy wielokrotnego użytku pod wysokim ciś... -
16
Jul
Dlaczego stop cynku jest podstawą niezawodnych systemów wycieraczek samochodowychCzęści wycieraczek samochodowych ze stopu cynku pozostają standardem branżowym w przypadku ramion łączących, wałów obrotowych, korbowodów i wsporników montażowych, ponieważ zapewniają rzad...
Niezależnie od tego, czy jesteś kupującym, czy partnerem w dziedzinie rozwoju, dokładamy wszelkich starań, aby zapewnić Ci niezawodne rozwiązanie.
LINKI DO PRODUKTÓW
- Produkty ze stopów aluminium
- Produkty do odlewania ciśnieniowego stopów cynku
- Produkty do odlewania ciśnieniowego stopów magnezu
Mobilny
Obsługa klienta
SZYBKIE LINKI
WYCENA
SKONTAKTUJ SIĘ Z NAMI
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+86 15988651610
Add: Nr 1 Tianxing Road, Park Naukowo-Technologiczny Daqi, dystrykt Beilun, miasto Ningbo, prowincja Zhejiang, Chiny
Prawa autorskie © Zhejiang Debang Intelligent Technology Co., Ltd. Wszelkie prawa zastrzeżone.
 Producenci odlewów ciśnieniowych OEM / ODM