

Kompleksowy przewodnik po częściach odlewanych ciśnieniowo: procesy, materiały i zastosowania
 2026.07.14
 Wiadomości branżowe
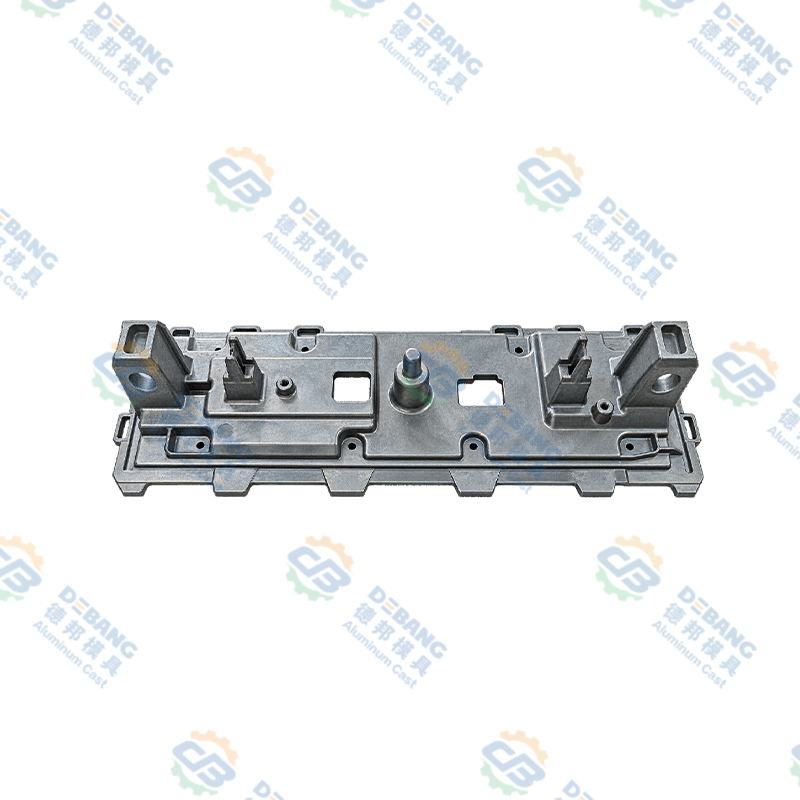
Części odlewane ciśnieniowo to elementy metalowe wytwarzane przez wtłaczanie stopionego metalu, zazwyczaj aluminium, cynku lub magnezu, do stalowej formy wielokrotnego użytku pod wysokim ciśnieniem. Metodę tę stosuje się w branży motoryzacyjnej, elektronicznej, sprzętu przemysłowego i produktów konsumenckich, ponieważ pozwala ona wytwarzać precyzyjne, powtarzalne części w dużych ilościach i przy stosunkowo niskim koszcie jednostkowym. W tym przewodniku opisano, w jaki sposób wykonywane są części odlewane ciśnieniowo, jakie materiały i wykończenia są dostępne, gdzie najlepiej pasuje proces oraz jak współpracować z dostawcą, aby uzyskać spójne wyniki o wysokiej jakości.
Bezpośrednia odpowiedź: Części odlewane ciśnieniowo najlepiej nadają się do średnich i dużych serii produkcyjnych, zwykle zaczynających się od około 1000 sztuk i skalowanych do milionów, gdzie dokładność wymiarowa, cienkie ścianki i gładkie wykończenie powierzchni mają większe znaczenie niż surowa wytrzymałość mechaniczna. Jeśli Twój projekt wymaga mniej niż kilkuset jednostek, obróbka CNC lub odlewanie w piasku jest zwykle bardziej opłacalne. Jeśli Twój projekt wymaga dużej objętości, wąskich tolerancji i złożonej geometrii w jednym procesie, części odlewane ciśnieniowo są prawie zawsze właściwym wyborem.
Co to są części odlewane ciśnieniowo
Części odlewane ciśnieniowo to elementy metalowe wytwarzane w procesie odlewania ciśnieniowego, podczas którego stopiony metal jest wtryskiwany pod znacznym ciśnieniem do precyzyjnie obrobionej formy stalowej, zwanej matrycą. Metal wypełnia wnękę matrycy w ułamku sekundy, szybko się ochładza i zestala, nadając ostateczny kształt części. Gdy metal stwardnieje, matryca otwiera się i gotowa część zostaje wyrzucona, gotowa do minimalnego wtórnego wykończenia.
Proces ten zasadniczo różni się od odlewania piaskowego lub odlewania metodą traconego paliwa, ponieważ matryca nadaje się do ponownego użycia, często przez dziesiątki tysięcy cykli, co sprawia, że części odlewane ciśnieniowo są ekonomiczne w przypadku produkcji wielkoseryjnej. Pojedyncza matryca może wyprodukować od 50 000 do ponad 1 miliona części, zanim będzie wymagać znacznej konserwacji lub wymiany, w zależności od użytego stopu i złożoności części.
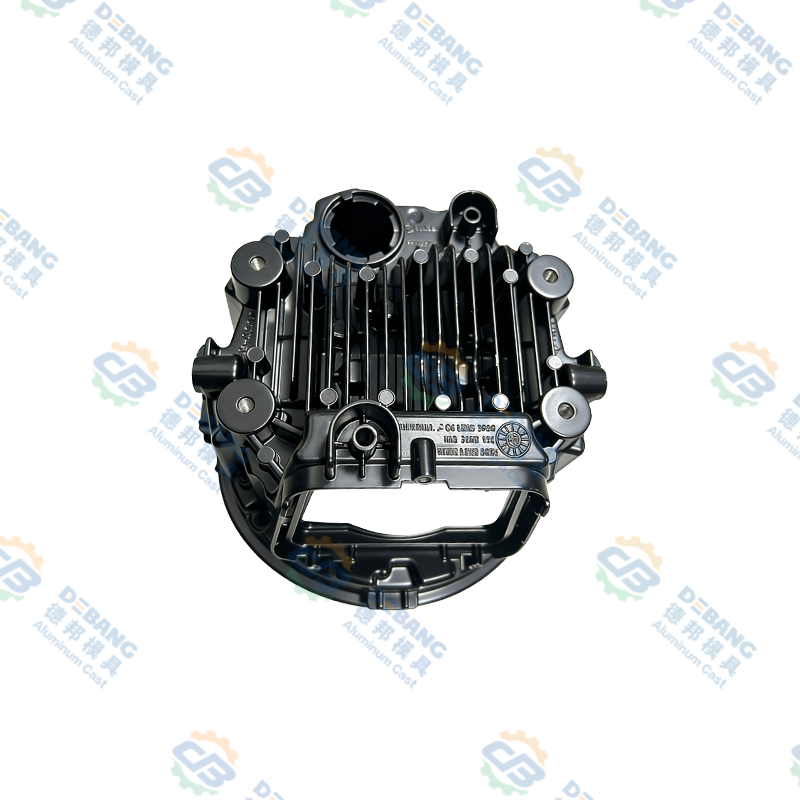
Termin części odlewane ciśnieniowo obejmuje bardzo szeroką gamę produktów fizycznych, od małego cynkowego złącza ważącego kilka gramów po dużą aluminiową obudowę przekładni ważącą kilka kilogramów. Łączy je raczej metoda produkcji niż końcowe zastosowanie, dlatego ten sam proces służy branżom tak różnym, jak inżynieria motoryzacyjna, elektronika użytkowa i sprzęt gospodarstwa domowego. Zrozumienie tych wspólnych podstaw pomaga kupującym i inżynierom podejmować lepsze decyzje podczas oceny, czy odlew ciśnieniowy jest odpowiedni dla nowej części.
Warto również zauważyć, że części odlewane ciśnieniowo mają prawie zawsze kształt netto lub zbliżony do kształtu netto, co oznacza, że część wychodzi z matrycy bardzo blisko swoich ostatecznych wymiarów. Kontrastuje to z procesami takimi jak kucie lub rozszerzona obróbka skrawaniem, w których usuwana jest duża ilość dodatkowego materiału w celu uzyskania ostatecznego kształtu. Kształt zbliżony do netto części odlewanych ciśnieniowo jest jednym z najważniejszych powodów, dla których proces jest tak wydajny materiałowo na dużą skalę.
Dokładność wymiarowa
Typowe tolerancje wahają się od plus minus 0,05 mm do 0,15 mm w zależności od rozmiaru części i stopu, znacznie węższe niż w przypadku odlewania piaskowego.
Grubość ścianki
Części odlewane ciśnieniowo zwykle osiągają grubość ścianek od 0,5 mm do 5 mm, co umożliwia projektowanie lekkich, ale solidnych konstrukcyjnie.
Prędkość cyklu
Wysokociśnieniowe maszyny do odlewania ciśnieniowego mogą wytwarzać od 200 do ponad 1000 strzałów na godzinę, w zależności od rozmiaru części.
Wykończenie powierzchni
Części wychodzą z matrycy z gładką powierzchnią jak odlew, często wymagającą niewielkiej lub żadnej dodatkowej obróbki przed użyciem.
Wyjaśnienie procesu odlewania ciśnieniowego
Obecnie do produkcji części odlewanych ciśnieniowo stosuje się trzy podstawowe metody odlewania ciśnieniowego: odlewanie ciśnieniowe pod wysokim ciśnieniem, odlewanie ciśnieniowe pod niskim ciśnieniem i odlewanie ciśnieniowe grawitacyjne. Odlewanie pod wysokim ciśnieniem stanowi zdecydowaną większość części produkowanych na całym świecie, ponieważ zapewnia najkrótsze czasy cykli i najwęższe tolerancje. Odlewanie ciśnieniowe pod niskim ciśnieniem jest często wybierane w przypadku większych kół samochodowych i części konstrukcyjnych, gdzie wolniejsze, bardziej kontrolowane napełnianie zmniejsza porowatość. Odlewanie ciśnieniowe grawitacyjne, czasami nazywane odlewaniem trwałym, opiera się na samej grawitacji, a nie na ciśnieniu zewnętrznym i jest zwykle stosowane w przypadku prostszych kształtów w mniejszych seriach produkcyjnych. Ogólny proces odlewania ciśnieniowego pod wysokim ciśnieniem, najczęściej stosowany wariant, przebiega według tych etapów.
1
Przygotowanie matrycy i mocowanie
Dwie połówki stalowej matrycy są czyszczone, smarowane środkiem antyadhezyjnym i zaciskane razem pod siłą blokującą, która w dużych maszynach może przekraczać 4000 ton, zapewniając, że matryca pozostaje szczelna pod wpływem nacisku przychodzącego metalu. Warstwa smaru pomaga również w czystym oddzieleniu gotowej części odlewu od powierzchni formy podczas wyrzucania, zmniejszając ryzyko rozdarcia powierzchni.
2
Topienie i wtryskiwanie metali
Metal topi się w piecu, zwykle w temperaturze od 380 stopni Celsjusza w przypadku cynku do 660 stopni Celsjusza w przypadku aluminium, a następnie wtryskiwany jest do wnęki matrycy pod ciśnieniem od 1500 do ponad 25 000 psi, w zależności od maszyny i stopu. Metal przepływa przez system prowadnic i bramkę zaprojektowaną tak, aby wypełniać najcieńsze i najbardziej szczegółowe sekcje części odlewanej ciśnieniowo, zanim grubsze sekcje stwardnieją.
3
Chłodzenie i zestalanie
Roztopiony metal ochładza się i krzepnie wewnątrz formy w ciągu ułamka sekundy do kilku sekund, w zależności od grubości ścianki i objętości części, przyjmując dokładny kształt wnęki, w tym drobne szczegóły powierzchni i wewnętrzne żebra. Kanały chłodzące wbudowane w matrycę cyrkulują wodę lub olej, aby kontrolować szybkość krzepnięcia i zmniejszyć ryzyko wewnętrznych wad skurczowych.
4
Otwieranie i wyrzucanie matrycy
Po zestaleniu matryca otwiera się, a kołki wypychające wypychają gotową część odlewu ciśnieniowego z wnęki, gotową do niemal natychmiastowego rozpoczęcia następnego cyklu. Dobrze utrzymane systemy wyrzutników pomagają uniknąć deformacji cienkościennych sekcji na tym etapie, szczególnie w przypadku części z głębokimi wgłębieniami.
5
Przycinanie i wykańczanie
Nadmiar materiału, taki jak wypływka i metalowy system prowadnic, jest odcinany, a część może zostać poddana dodatkowym operacjom, takim jak śrutowanie, obróbka skrawaniem, galwanizacja lub malowanie proszkowe, w zależności od zastosowania. Wiele linii produkcyjnych automatyzuje ten etap przycinania za pomocą dedykowanej matrycy przycinającej, umożliwiając szybkie przemieszczanie części odlewanych ciśnieniowo z maszyny odlewniczej do pakowania.
Typowe materiały stosowane w częściach odlewanych ciśnieniowo
Wybór odpowiedniego stopu jest jedną z najważniejszych decyzji podczas projektowania części odlewanych ciśnieniowo, ponieważ wpływa na wytrzymałość, wagę, odporność na korozję i całkowity koszt. Poniższa tabela porównuje cztery najczęściej stosowane materiały do odlewów ciśnieniowych.
| Materiał | Typowa gęstość | Kluczowe właściwości | Typowe zastosowania |
|---|---|---|---|
| Stopy aluminium, takie jak ADC12 i A380 | Około 2,7 g na cm sześcienny | Lekki, dobra odporność na korozję, dobry stosunek wytrzymałości do masy, wysoka przewodność cieplna | Obudowy samochodowe, wsporniki silnika, obudowy elektroniki, radiatory |
| Stopy cynku, takie jak Zamak 3 i Zamak 5 | Około 6,6 g na cm sześcienny | Doskonała lejność, bardzo wąskie tolerancje, wysoka udarność, łatwe powlekanie | Złącza, okucia dekoracyjne, drobne przekładnie precyzyjne, osprzęt hydrauliczny |
| Stopy magnezu, takie jak AZ91D | Około 1,8 g na cm sześcienny | Najlżejszy metal konstrukcyjny do odlewania ciśnieniowego, dobra wytrzymałość, doskonała obrabialność | Wsporniki wewnętrzne samochodów, obudowy laptopów i kamer, korpusy elektronarzędzi |
| Stopy miedzi i mosiądzu | Około 8,5 g na cm sześcienny | Mocny, odporny na zużycie, dobra przewodność elektryczna, wyższa temperatura topnienia | Złącza elektryczne, zawory hydrauliczne, sprzęt morski |
Części odlewane ciśnieniowo z aluminium stanowią największą część światowej produkcji odlewów ciśnieniowych, ponieważ równoważą wagę, wytrzymałość i efektywność kosztową w różnych branżach. Części z odlewu ciśnieniowego cynku wybiera się, gdy w mniejszych elementach wymagane są bardzo drobne szczegóły i wąskie tolerancje, ponieważ stopy cynku łatwiej płyną w cienkie przekroje niż aluminium.
Części z odlewów ciśnieniowych magnezu cieszą się coraz większym zainteresowaniem w branżach, w których liczy się każdy gram, ponieważ magnez jest około 35 procent lżejszy od aluminium przy porównywalnej geometrii części. To sprawia, że jest to częsty wybór w przypadku podręcznych urządzeń elektronicznych, elektronarzędzi i niektórych wsporników wewnętrznych samochodów. Stopy na bazie miedzi, choć mniej powszechne niż aluminium czy cynk, wybiera się, gdy przewodność elektryczna lub odporność na zużycie pod obciążeniem są ważniejsze niż minimalizacja masy, na przykład w elektrycznych listwach zaciskowych lub tulejach o dużej wytrzymałości.
Porównując opcje materiałowe, inżynierowie zazwyczaj rozważają cztery czynniki razem, a nie oddzielnie: temperaturę roboczą, z jaką będzie pracować dana część, obciążenie mechaniczne, jakie musi wytrzymać, metodę wykończenia planowaną po odlaniu oraz docelowy koszt jednostkowy. Część odlewana ciśnieniowo przeznaczona do komory silnika musi tolerować długotrwałe ciepło powyżej 120 stopni Celsjusza, co zwykle wyklucza stopy cynku niższej jakości i zamiast tego wskazuje na żaroodporny stop aluminium. Z drugiej strony dekoracyjna klamka do drzwi może preferować gładką powierzchnię, która dobrze toleruje chromowanie, co faworyzuje cynk w stosunku do aluminium.
Odlewanie ciśnieniowe a inne metody odlewania metali
Części odlewane ciśnieniowo są często porównywane z odlewaniem piaskowym i odlewaniem metodą traconego węgla, ponieważ wszystkie trzy procesy nadają roztopionym metalom ostateczny kształt. Właściwy wybór zależy w dużej mierze od wielkości produkcji, wymaganej precyzji i rozmiaru części. Poniższa tabela podsumowuje różnice między tymi trzema metodami w zależności od czynników mających największe znaczenie dla kupujących.
| Czynnik | Odlewanie ciśnieniowe | Odlewanie piasku | Casting inwestycyjny |
|---|---|---|---|
| Typowa tolerancja | Plus lub minus 0,05 do 0,15 mm | Plus lub minus 0,5 do 1,5 mm | Plus lub minus 0,1 do 0,3 mm |
| Najlepiej dopasowana objętość | 1000 jednostek i więcej | Od 1 do kilkuset jednostek | 50 do kilku tysięcy sztuk |
| Wykończenie powierzchni | Gładki kształt przypominający siatkę | Szorstki, wymaga obróbki | Gładkie, drobne szczegóły |
| Koszt oprzyrządowania | Wysokie z góry, niskie na jednostkę | Niska z góry, wyższa na jednostkę | Umiarkowane z góry i na jednostkę |
| Wspólne materiały | Aluminium, cynk, magnez | Żelazo, stal, brąz, aluminium | Stal, stal nierdzewna, nadstopy |
Części odlewane ciśnieniowo wygrywają wyraźnie, gdy seria produkcyjna jest duża, a geometria korzysta z cienkich, spójnych ścianek. Odlewanie piaskowe pozostaje lepszym rozwiązaniem w przypadku bardzo dużych części lub jednorazowych prototypów, w przypadku których zbudowanie stalowej matrycy byłoby nieekonomiczne. Odlew inwestycyjny jest zwykle wybierany, gdy część wymaga zarówno drobnych szczegółów, jak i metalu, takiego jak stal nierdzewna, którego odlewanie ciśnieniowe pod wysokim ciśnieniem jest niepraktyczne.
Opcje wykańczania powierzchni części odlewanych ciśnieniowo
Większość części odlewanych ciśnieniowo opuszcza matrycę z powierzchnią użytkową, ale wiele zastosowań wymaga dodatkowego etapu wykańczania w celu poprawy wyglądu, odporności na korozję lub zużycia. Poniższa tabela przedstawia najczęściej stosowane metody wykańczania części odlewanych ciśnieniowo.
| Metoda wykończenia | Cel | Typowe zastosowania |
|---|---|---|
| Strzałowanie | Usuwa pozostałości powierzchniowe i tworzy jednolitą matową teksturę | Wsporniki i obudowy ogólnego przeznaczenia |
| Malowanie proszkowe | Dodaje trwałą, kolorową warstwę o dobrej odporności na korozję | Sprzęt zewnętrzny, obudowy urządzeń |
| Chromowanie lub niklowanie | Poprawia wygląd i tworzy twardą, odporną na korozję warstwę | Artykuły dekoracyjne, armatura wodno-kanalizacyjna |
| Anodowanie, tylko aluminium | Buduje ochronną warstwę tlenkową i umożliwia wybarwianie koloru | Elektronika użytkowa, wykończenia architektoniczne |
| Obróbka CNC | Osiąga węższe tolerancje na określonych współpracujących powierzchniach | Elementy silnika, zespoły precyzyjne |
Wybór odpowiedniego wykończenia części odlewanej ciśnieniowo nie jest kwestią czysto kosmetyczną. Na przykład malowanie proszkowe i anodowanie zapewniają wymierną warstwę ochrony przed korozją, która może wydłużyć żywotność elementu zewnętrznego o kilka lat w porównaniu z niedokończoną częścią wystawioną na działanie tego samego środowiska.
Kluczowe zalety części odlewanych ciśnieniowo
A
Wysoka prędkość produkcji
Pojedyncza maszyna do odlewania ciśnieniowego może wyprodukować setki części na godzinę, co czyni ten proces idealnym w przypadku zamówień rzędu dziesiątek tysięcy lub milionów, zwłaszcza w porównaniu ze znacznie wolniejszymi czasami cykli odlewania w piasku lub obróbki CNC.
B
Złożona geometria w jednym ujęciu
Żebra, występy, gwinty i cienkie ścianki można formować bezpośrednio w matrycy, zmniejszając lub eliminując potrzebę wtórnego montażu wielu komponentów, co zmniejsza zarówno liczbę części, jak i pracochłonność montażu.
C
Doskonała powtarzalność wymiarowa
Ponieważ do każdego strzału wykorzystywana jest ta sama matryca ze stali hartowanej, różnice między częściami pozostają bardzo niskie w przypadku długich serii produkcyjnych, co ma kluczowe znaczenie w przypadku części, które muszą dokładnie pasować do większego zespołu.
D
Niższy koszt jednostkowy przy objętości
Chociaż koszt oprzyrządowania jest wyższy na początku, koszt części spada znacznie wraz ze wzrostem wolumenu, często stając się najtańszą opcją powyżej kilku tysięcy sztuk i stale się poprawiając, gdy wolumen wzrasta do setek tysięcy.
E
Mocne wykończenie powierzchni
Części zwykle nie wymagają polerowania przed malowaniem, platerowaniem lub powlekaniem w niewielkim stopniu lub wcale, co skraca ogólny czas produkcji i zmniejsza koszty pracy związane z wtórnym przygotowaniem powierzchni.
F
Efektywność materiałowa
Nadmiar metalu z kanałów i studni przelewowych można przetopić i ponownie wykorzystać, utrzymując stosunkowo niski poziom odpadów materiałowych w porównaniu z procesami subtraktywnymi, takimi jak obróbka CNC, gdzie duża część surowca wyjściowego kończy jako wióry złomu.
Typowe zastosowania i branże części odlewanych ciśnieniowo
Przemysł motoryzacyjny
Bloki silnika, obudowy skrzyń biegów, wsporniki i elementy konstrukcyjne, w których części z odlewu ciśnieniowego z aluminium pomagają zmniejszyć masę pojazdu i poprawić efektywność paliwową. Wielu producentów wykorzystuje obecnie wielkogabarytowe odlewy ciśnieniowe z aluminium, aby zastąpić to, co kiedyś było zespołami składającymi się z dziesiątek tłoczonych elementów stalowych, zmniejszając zarówno wagę, jak i czas montażu.
Elektronika użytkowa
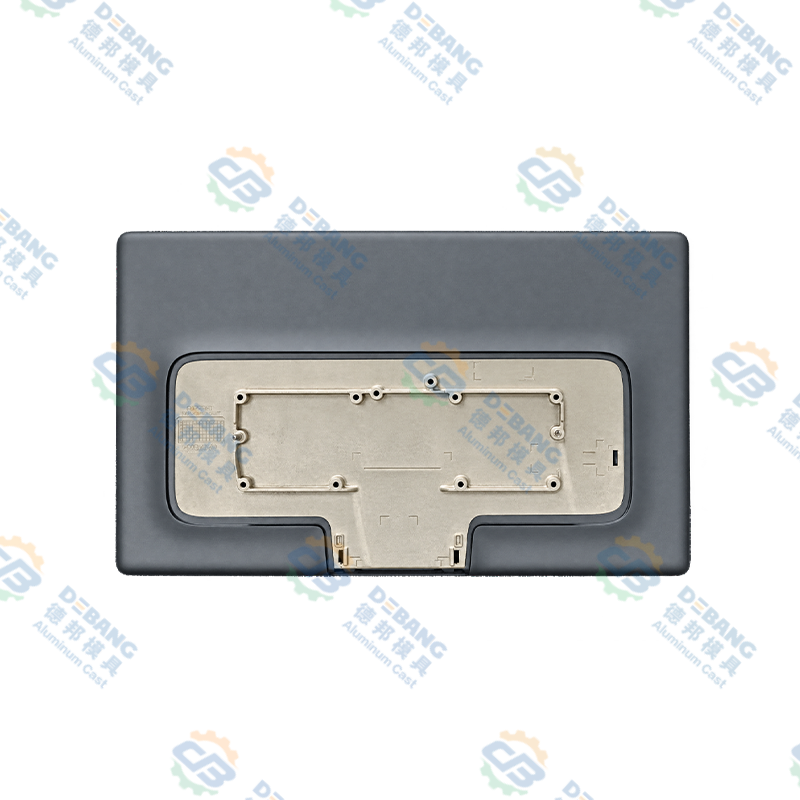
Ramy laptopów, korpusy aparatów i komponenty smartfonów opierają się na odlewach ciśnieniowych z magnezu i aluminium, tworząc mocną, a jednocześnie lekką obudowę, która może również pomóc w odprowadzaniu ciepła z wrażliwych obwodów wewnętrznych.
Sprzęt przemysłowy
W obudowach pomp, pokrywach przekładni i obudowach silników zastosowano części odlewane ciśnieniowo, ponieważ są one w stanie wytrzymać wibracje i umiarkowane obciążenia termiczne, zachowując jednocześnie wąskie tolerancje ustawienia wałów i gniazd łożysk.
Oprawy oświetleniowe
Radiatory LED i obudowy oświetleniowe zależą od doskonałej przewodności cieplnej aluminiowych części odlewanych ciśnieniowo w celu zarządzania rozpraszaniem ciepła, co bezpośrednio wydłuża żywotność elementów LED znajdujących się wewnątrz.
Sprzęt AGD
Uchwyty, wsporniki i wewnętrzne części konstrukcyjne w urządzeniach kuchennych i gospodarstwa domowego są często produkowane w procesie odlewania ciśnieniowego cynku, wykorzystującego drobne szczegóły powierzchni i kompatybilność z powłoką dekoracyjną.
Sprzęt i zamki
W klamkach drzwi, korpusach zamków i okuciach dekoracyjnych zastosowano części z odlewu ciśnieniowego cynku ze względu na ich drobne szczegóły i łatwość powlekania wykończeniami chromowanymi lub niklowymi, co daje producentom szeroką gamę opcji wykończeń z jednego materiału podstawowego.
Kontrola jakości i typowe wady części odlewanych ciśnieniowo
Nawet dobrze zaprojektowana matryca może powodować defekty, jeśli parametry procesu nie są odpowiednio kontrolowane. Wczesna identyfikacja pierwotnej przyczyny pomaga producentom utrzymać wskaźnik odrzutów części odlewanych ciśnieniowo poniżej standardów branżowych, które w przypadku dojrzałych linii produkcyjnych są zwykle ustalane na poziomie poniżej 2 procent. Większość wad części odlewanych ciśnieniowo ma swoje źródło w jednym z trzech źródeł: nieprawidłowej temperaturze metalu, niewystarczającym lub nadmiernym ciśnieniu wtrysku lub konstrukcji matrycy, która nie uwzględnia rzeczywistego przepływu metalu i chłodzenia wewnątrz gniazda.
| Wada | Typowa przyczyna | Wspólne rozwiązanie |
|---|---|---|
| Porowatość | Uwięzione powietrze lub gaz podczas wtrysku z dużą prędkością lub skurcz podczas chłodzenia | Zoptymalizuj konstrukcję zasuwy, zmniejsz prędkość wtrysku na etapie napełniania lub zastosuj odlewanie próżniowe |
| Zimne zamknięcie | Roztopiony metal krzepnie przed całkowitym wypełnieniem wnęki matrycy, często z powodu niskiej temperatury metalu | Zwiększ temperaturę metalu lub matrycy i popraw rozmieszczenie przewężki, aby uzyskać lepszy przepływ |
| Błysk | Nadmiar metalu ucieka przez linię podziału matrycy z powodu niewystarczającej siły docisku | Zwiększ siłę mocowania lub popraw konserwację i wyrównanie matrycy |
| Pęcherzyki powierzchniowe | Uwięziony gaz rozszerza się w pobliżu powierzchni podczas późniejszej obróbki cieplnej lub galwanizacji | Zmniejsz porowatość wewnętrzną u źródła i kontroluj szybkość chłodzenia |
| Wypaczenie | Nierówne szybkości chłodzenia przy różnych grubościach ścianek w tej samej części | Zaprojektuj bardziej jednolitą grubość ścianki i dostosuj układ kanałów chłodzących w matrycy |
Renomowani producenci części do odlewów ciśnieniowych wykorzystują kontrole procesów, takie jak kontrola rentgenowska, próba ciśnieniowa i weryfikacja współrzędnościowych maszyn pomiarowych, aby wychwycić te problemy przed wysyłką części do klientów. Wiele zakładów monitoruje także wskaźnik wydajności pierwszego przejścia dla każdej serii produkcyjnej, który mierzy procent części odlewanych ciśnieniowo, które przeszły kontrolę bez żadnych poprawek, dając zarówno producentowi, jak i klientowi wyraźny, ciągły sygnał stabilności procesu.
Względy zrównoważonego rozwoju dotyczące części odlewanych ciśnieniowo
Zrównoważony rozwój produkcji staje się coraz ważniejszym czynnikiem przy pozyskiwaniu części do odlewów ciśnieniowych, a proces ten ma w tym obszarze kilka nieodłącznych zalet. Złom aluminium, cynku i magnezu powstający podczas okrawania oraz z systemu wlewowego można przetopić i zawrócić do produkcji, a wiele zakładów poddaje recyklingowi wewnętrznie ponad 90 procent złomu technologicznego.
Zużycie energii na część
Ponieważ części odlewane ciśnieniowo wymagają minimalnej obróbki wtórnej, całkowita energia zużywana na gotową część jest często niższa niż w procesach, które usuwają duże ilości materiału.
Metale nieszlachetne nadające się do recyklingu
Zarówno aluminium, jak i cynk można wielokrotnie poddawać recyklingowi bez znaczącej utraty właściwości mechanicznych, co wspiera wykorzystanie materiału w obiegu zamkniętym w różnych seriach produkcyjnych.
Długie życie
Pojedyncza stalowa matryca produkująca setki tysięcy części rozciąga swój własny ślad produkcyjny na bardzo dużą liczbę gotowych komponentów.
Korzyści związane z lekkością
W zastosowaniach transportowych zmniejszenie masy wynikające z odlewów ciśnieniowych z aluminium i magnezu przekłada się na niższe zużycie paliwa i energii w całym okresie eksploatacji pojazdu.
Wytyczne projektowe dotyczące części odlewanych ciśnieniowo
Przestrzeganie sprawdzonych zasad projektowania na wczesnym etapie opracowywania komponentu może znacznie zmniejszyć liczbę konieczności zmiany narzędzi i poprawić ostateczną jakość części odlewanych ciśnieniowo. Inżynierowie, którzy stosują te wytyczne w początkowej fazie projektowania, a nie po niepowodzeniu pierwszego prototypu, zwykle zauważają znacznie mniej kosztownych zmian po wycięciu matrycy. Poniższe wytyczne są powszechnie stosowane przez inżynierów-projektantów.
- Utrzymuj jednolitą grubość ścianki. W przypadku aluminium należy dążyć do uzyskania jednolitych ścianek o grubości od 1 mm do 3,5 mm, ponieważ nagłe zmiany grubości prowadzą do wypaczeń i porowatości, ponieważ grubsze sekcje schładzają się wolniej niż znajdujące się w pobliżu cieńsze sekcje.
- Dodaj kąty pochylenia. Uwzględnij kąt natarcia wynoszący co najmniej 1 do 2 stopni na powierzchniach pionowych, aby części mogły swobodnie wypływać z matrycy bez uszkodzeń, przy czym głębsze wnęki zazwyczaj wymagają większego kąta natarcia.
- Unikaj ostrych narożników wewnętrznych. Użyj promienia zaokrąglenia co najmniej 0,5 mm, aby zmniejszyć koncentrację naprężeń i poprawić przepływ metalu podczas wypełniania, ponieważ ostre narożniki są również bardziej podatne na pękanie pod obciążeniem.
- Zaplanuj lokalizacje bram i prowadnic z wyprzedzeniem. Ustaw zasuwy tak, aby stopiony metal najpierw wypełnił najgrubsze sekcje, zmniejszając ryzyko zimnego zamknięcia i niepełnego wypełnienia, a także skoordynuj rozmieszczenie zasuwy z układem odpowietrzania, aby umożliwić ucieczkę uwięzionego powietrza.
- Minimalizuj podcięcia. Podcięcia wymagają dodatkowych prowadnic lub podnośników matrycy, co zwiększa koszty oprzyrządowania i skraca czas realizacji, dlatego należy projektować wokół nich, jeśli to możliwe, lub akceptować dodatkową złożoność oprzyrządowania tylko wtedy, gdy jest to funkcjonalnie konieczne.
- Zaprojektuj żebra, aby zaoszczędzić na wadze. Żebra o grubości od 50 do 60 procent przylegającej ścianki zwiększają wytrzymałość bez tworzenia grubych sekcji, które spowalniają chłodzenie, dzięki czemu część pozostaje lekka, a jednocześnie jest odporna na obciążenia zginające.
Jak wybrać dostawcę części do odlewów ciśnieniowych
01
Sprawdź wyposażenie i zakres tonażu
Potwierdź, że dostawca obsługuje maszyny o zakresie tonażu wymaganym dla rozmiaru części, ponieważ sprzęt o niewymiarowych rozmiarach nie jest w stanie utrzymać odpowiedniego ciśnienia mocowania i może prowadzić do wypływu lub niepełnego wypełnienia większych części odlewanych ciśnieniowo.
02
Przejrzyj certyfikaty jakości
Jeśli części są przeznaczone do użytku motoryzacyjnego, szukaj certyfikatów takich jak ISO 9001 i IATF 16949, ponieważ wskazują one na dojrzały system zarządzania jakością z udokumentowaną kontrolą procesu w trakcie całej produkcji.
03
Zapytaj o oprzyrządowanie wewnętrzne
Dostawcy, którzy projektują i budują własne matryce we własnym zakresie, zazwyczaj mogą skrócić czas realizacji zamówień i rozwiązać problemy projektowe szybciej niż dostawcy outsourcingu narzędzi, ponieważ zmiany nie muszą być kierowane przez zewnętrznego producenta narzędzi.
04
Poproś o próbki części i raporty
Niezawodny dostawca powinien dostarczyć próbki części odlewanych ciśnieniowo wraz z raportami z kontroli wymiarowej przed przystąpieniem do pełnej produkcji, co umożliwi wczesne sprawdzenie dopasowania i funkcjonalności.
05
Oceń usługi dodatkowe
Sprawdź, czy dostawca oferuje obróbkę skrawaniem, galwanizację, malowanie proszkowe lub montaż we własnym zakresie, co może znacznie uprościć Twój łańcuch dostaw i zmniejszyć liczbę dostawców, z którymi musisz koordynować.
06
Porównaj komunikację i czas realizacji
Szybka i jasna komunikacja podczas wyceny jest często wyraźnym wskaźnikiem tego, jak dostawca poradzi sobie z problemami produkcyjnymi w dalszej części linii, dlatego zwracaj uwagę na szybkość reakcji jeszcze przed złożeniem pierwszego zamówienia.
Czynniki kosztowe wpływające na ceny części odlewanych ciśnieniowo
Ostateczna cena części odlewanych ciśnieniowo zależy od kilku czynników, z których każdy ma inną wagę w ogólnej wycenie. Poniższy wykres ilustruje względny wpływ typowych czynników kosztowych.
Ogólnie rzecz biorąc, oprzyrządowanie do części odlewanej ciśnieniowo z aluminium o średniej złożoności może wahać się od około 5000 do ponad 40000 dolarów amerykańskich, podczas gdy koszt jednostkowy samej części może spaść od 0,50 do 10 dolarów amerykańskich w zależności od rozmiaru, stopu i wymagań dotyczących wykończenia, gdy wielkość produkcji jest wystarczająco duża, aby rozłożyć inwestycję w oprzyrządowanie. Nabywcy oceniający oferty części odlewanych ciśnieniowo powinni poprosić dostawców o rozbicie kosztów oprzyrządowania oddzielnie od ceny jednostkowej, ponieważ znacznie ułatwia to porównywanie ofert różnych dostawców i modelowanie całkowitego kosztu przy różnych wielkościach zamówień przed przystąpieniem do serii produkcyjnej.
Często zadawane pytania dotyczące części odlewanych ciśnieniowo
Jaka jest minimalna ilość zamówienia części odlewanych ciśnieniowo
Większość producentów zaleca minimalne zamówienie wynoszące około 1000 do 5000 sztuk, aby uzasadnić początkową inwestycję w oprzyrządowanie, chociaż niektórzy dostawcy akceptują mniejsze serie prototypów przy użyciu niedrogiego oprzyrządowania prototypowego.
Ile czasu zajmuje wyprodukowanie nowej matrycy do części odlewniczych?
Czas realizacji oprzyrządowania zazwyczaj waha się od 4 do 8 tygodni w przypadku średnio złożonej matrycy, w zależności od rozmiaru części, liczby wnęk oraz tego, czy wymagane są prowadnice lub podnośniki.
Czy części odlewane ciśnieniowo można poddać recyklingowi?
Tak, złom aluminium, cynku i magnezu powstający podczas okrawania można przetopić i ponownie wykorzystać w przyszłych seriach produkcyjnych, dzięki czemu odlewanie ciśnieniowe jest procesem stosunkowo zasobooszczędnym.
Jaka jest różnica między częściami odlewniczymi a częściami obrabianymi CNC
Części odlewane ciśnieniowo are formed by injecting molten metal into a die, making them cost effective at high volume, while CNC machined parts are cut from solid stock, making them better suited for low volume or highly customized designs.
Który stop jest najlepszy do lekkich części odlewanych ciśnieniowo
Stopy magnezu oferują najniższą gęstość spośród powszechnie stosowanych metali do odlewania ciśnieniowego, co czyni je preferowanym wyborem, gdy priorytetem jest redukcja masy, na przykład w obudowach laptopów lub kamer.
Czy części odlewane ciśnieniowo wymagają obróbki końcowej, zanim będą mogły zostać użyte?
To zależy od zastosowania. Wiele części odlewanych ciśnieniowo można wykorzystać jako odlewy po przycięciu, podczas gdy inne wymagają obróbki krytycznych powierzchni współpracujących, powlekania w celu zapewnienia odporności na korozję lub malowania proszkowego w celu zapewnienia wyglądu i dodatkowej ochrony.
Jaka jest typowa żywotność formy odlewniczej
Dobrze utrzymana matryca stalowa stosowana do odlewania ciśnieniowego aluminium może zazwyczaj wyprodukować od 100 000 do 500 000 części, zanim konieczna będzie poważna renowacja, podczas gdy matryce stosowane do odlewania ciśnieniowego cynku mogą często przekraczać 1 milion cykli, ponieważ cynk jest mniej ścierny w przypadku stali narzędziowej.
Czy można spawać części odlewane ciśnieniowo
Standardowe odlewy ciśnieniowe z aluminium i cynku mogą być trudne do konwencjonalnego spawania, ponieważ wewnętrzna porowatość gazu może powodować defekty w obszarze spawania, dlatego często stosuje się zamiast nich mocowanie mechaniczne, klejenie lub specjalistyczne techniki spawania.
Czy odlewanie ciśnieniowe nadaje się do prototypów i produkcji masowej
Pełne oprzyrządowanie produkcyjne jest zwykle zarezerwowane dla większych serii, ale wielu dostawców oferuje niedrogie matryce prototypowe lub miękkie narzędzia z pojedynczą wnęką, które pozwalają inżynierom zweryfikować projekt części odlewanych ciśnieniowo przed wykonaniem ostatecznej, hartowanej matrycy produkcyjnej, skracając ogólną ścieżkę od koncepcji do produkcji na pełną skalę.
Końcowe przemyślenia na temat części odlewanych ciśnieniowo
Części odlewane ciśnieniowo pozostają jednym z najskuteczniejszych sposobów wytwarzania precyzyjnych, powtarzalnych komponentów metalowych na dużą skalę. Rozumiejąc etapy procesu, wybierając odpowiedni stop do swojego zastosowania, postępując zgodnie z rozsądnymi wytycznymi projektowymi i współpracując z wykwalifikowanym dostawcą, producenci mogą osiągnąć wysoką jakość części przy jednoczesnym utrzymaniu niskich kosztów jednostkowych przy dużych wolumenach produkcji.
Niezależnie od tego, czy projektujesz wsporniki samochodowe, obudowy elektroniki czy obudowy przemysłowe, części odlewane ciśnieniowo oferują sprawdzoną ścieżkę od koncepcji do gotowego produktu. Połączenie szybkości, powtarzalności i swobody projektowania jest trudne do pogodzenia z jakimkolwiek innym procesem formowania metalu, gdy wielkość produkcji uzasadnia inwestycję w oprzyrządowanie, i właśnie dlatego części odlewane ciśnieniowo są nadal wybierane rok po roku w tak szerokim zakresie branż.
Najnowsze wiadomości
Dowiedz się więcej o nowościach branżowych
-
19
Oct
 Samochodowy odlew ciśnieniowy aluminium: praktyczny przewodnik po stopach, częściach i jakościOdlewanie ciśnieniowe aluminium jest jednym z najcichszych koni roboczych współczesnego samochodu. Zajrzyj za reflektor lub pod maskę, a znajdziesz odlewane części aluminiowe, które wykonują nie...
-
16
Nov
Odlewy ciśnieniowe magnezu i aluminium: praktyczny przewodnik dla zespołów projektowychZapytaj dziesięciu inżynierów, co oddziela magnez od aluminium, a zazwyczaj otrzymasz dziesięć odmian tych samych trzech słów: waga, koszt, korozja. Wszystkie trzy mają znaczenie, ale żaden z ni... -
02
Nov
Projekt HPDC: praktyczny przewodnik po projektowaniu form do odlewania ciśnieniowego pod wysokim ciśnieniemOdlewanie pod wysokim ciśnieniem ma reputację procesu o kształcie zbliżonym do netto, co sprawia wrażenie, jakby większość prawdziwej pracy odbywała się wewnątrz maszyny. W rzeczywistości prawie... -
16
Jul
Kompletny przewodnik techniczny: Czym są elementy odlewane ciśnieniowo z aluminium i kompleksowy przegląd procesów odlewania ciśnieniowego stopów aluminiumSpis treści Definicja bezpośrednia Proces produkcyjny Czym są komponenty ...
Niezależnie od tego, czy jesteś kupującym, czy partnerem w dziedzinie rozwoju, dokładamy wszelkich starań, aby zapewnić Ci niezawodne rozwiązanie.
LINKI DO PRODUKTÓW
- Produkty ze stopów aluminium
- Produkty do odlewania ciśnieniowego stopów cynku
- Produkty do odlewania ciśnieniowego stopów magnezu
Mobilny
Obsługa klienta
SZYBKIE LINKI
WYCENA
SKONTAKTUJ SIĘ Z NAMI
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+86 15988651610
Add: Nr 1 Tianxing Road, Park Naukowo-Technologiczny Daqi, dystrykt Beilun, miasto Ningbo, prowincja Zhejiang, Chiny
Prawa autorskie © Zhejiang Debang Intelligent Technology Co., Ltd. Wszelkie prawa zastrzeżone.
 Producenci odlewów ciśnieniowych OEM / ODM