

Odlewy ciśnieniowe magnezu i aluminium: praktyczny przewodnik dla zespołów projektowych
 2026.11.16
 Wiadomości branżowe
Zapytaj dziesięciu inżynierów, co oddziela magnez od aluminium, a zazwyczaj otrzymasz dziesięć odmian tych samych trzech słów: waga, koszt, korozja. Wszystkie trzy mają znaczenie, ale żaden z nich sam nie decyduje o projekcie. W naszej narzędziowni w Beilun w stanie Ningbo wycinamy matryce do obu metali od 1991 roku, a rozmowy, które faktycznie rozstrzygają tę kwestię, prawie nigdy nie dotyczą metalu w ujęciu abstrakcyjnym. Chodzi o tę część: jak cienkie muszą być ściany, jak sztywny musi pozostać wspornik, jak wygląda zestaw elementów złącznych i jak element spędzi kolejne dziesięć lat swojego życia.
Ten przewodnik jest wersją rozmowy, którą zwykle przeprowadzamy z zespołami projektowymi i zaopatrzeniowymi przed wystawieniem oferty. To nie jest wykład o metalurgii. Jest to praktyczne porównanie zachowania się dwóch stopów lekkich w komorze odlewniczej, w uchwycie obróbczym i w terenie.
Krótka odpowiedź, zanim przejdziemy do szczegółów
Gdybyśmy musieli skompresować dwadzieścia lat cytowania w dwóch zdaniach, brzmiałyby one tak:
Aluminium jest bezpieczniejszym rozwiązaniem domyślnym gdy sztywność, płaskość, przewodność cieplna, odporność na korozję i dojrzały łańcuch dostaw mają większą wagę niż kilka ostatnich gramów. Jest wybaczający problemy w projektowaniu, łatwy do anodowania i wokół niego opiera się prawie każdy proces wtórny w branży.
Magnez staje się poważny gdy masa jest ograniczeniem, którego nie można zmienić, część jest cienkościenna i dobrze zabezpieczona, a roczny wolumen jest wystarczająco duży, aby uzasadnić dedykowany proces. Nie jest to substytut typu drop-in; to inna filozofia projektowania.
W pozostałej części tego artykułu wyjaśniono, skąd wzięły się te dwa stwierdzenia i gdzie zaczynają się one załamywać.
Magnez kontra aluminium w skrócie
W poniższej tabeli zebrano liczby, które pojawiają się najczęściej w recenzjach projektów. Traktuj je jako wartości orientacyjne dla najpopularniejszych gatunków odlewów ciśnieniowych, a nie jako gwarantowane właściwości dla konkretnego stopu lub obróbki cieplnej.
| Własność | Aluminium (typ A380) | Magnez (typ AZ91) |
|---|---|---|
| Gęstość | ok. 2,7 g/cm3 | ok. 1,81 g/cm3 |
| Zwykła trasa castingowa | Zimna komora | Gorąca komora jest powszechna |
| Wytrzymałość na rozciąganie | ok. 320 MPa | ok. 230 MPa |
| Siła plastyczności | ok. 160 MPa | ok. 150 MPa |
| Wydłużenie | ok. 3% | ok. 3% |
| Moduł sprężystości | ok. 70 GPa | ok. 45 GPa |
| Przewodność cieplna | ok. 96 W/m·K | ok. 51 W/m·K |
| Typowa minimalna ściana | 1,0 – 1,5 mm | 0,6 – 1,0 mm |
| Umrzyj życiem | Linia bazowa | Często dłużej, mniej lutowania |
| Zachowanie korozyjne | Tlenek samopasywujący | Wymaga powłoki i izolacji |
| Wspólne wykończenie | Anodowanie, chromowanie, malowanie proszkowe | Chromatowanie, e-powłoka, malowanie proszkowe |
| Obróbka | Dobrze | Bardzo dobre, ryzyko pożaru wiórów |
| Cena metalu | Linia bazowa per kg | Wyższa na kg, często niższa na litr metalu |
Przeczytaj szybko tę tabelę i wygląda na to, że magnez wygrywa na masie i przegrywa na wszystkim innym. To z grubsza prawda i dlatego tak wiele projektów typu „po prostu przejdziemy na magnez” utknęło w martwym punkcie. Najciekawsza część znajduje się na marginesach.
Waga i sztywność: dlaczego 33% lżejszy rzadko staje się 33% lżejszy
Magnez jest mniej więcej o jedną trzecią lżejszy od aluminium przy tej samej objętości. To rzeczywista i powtarzalna zaleta, dzięki której magnez sprawdza się w urządzeniach przenośnych, tablicach przyrządów i cienkościennych obudowach, w których grubość ścianki zależy od ograniczeń odlewania, a nie od obciążenia.
Pułapka pojawia się w momencie, gdy część musi zachować kształt. Moduł sprężystości magnezu wynosi około 45 GPa w porównaniu z około 70 w przypadku aluminium, więc belka magnezowa o identycznej geometrii ugina się o połowę mniej pod tym samym obciążeniem. Aby odzyskać sztywność, projektant pogrubia ścianki lub dodaje żeberka, a każdy dodany gram zżera oszczędności.
Masa o tej samej objętości
100
Masa magnezowa
67
Sztywność, ta sama geometria
64
Przewodność cieplna
53
Aluminium = 100 w każdym rzędzie. Tylko orientacyjne współczynniki, w oparciu o typowe gatunki typu A380 i AZ91.
W praktyce dobrze przeprowadzona konwersja magnezu zazwyczaj zapewnia redukcję masy o około 20 do 30 procent, a nie o jedną trzecią nominalnej. Na 400-gramowej obudowie to wciąż od 80 do 120 gramów, które warto mieć w pojeździe. W przypadku 40-gramowego wspornika jest to błąd zaokrąglenia, a dodatkowe koszty inżynieryjne są trudne do uzasadnienia.
Zachowanie wewnątrz komory odlewniczej
Jest to część porównania, która rzadko pojawia się w arkuszach danych materiałów i to właśnie w niej podejmowane są decyzje dotyczące narzędzi.
Płynność i minimalna grubość ścianki
Roztopiony magnez dobrze płynie i szybko oddaje ciepło, co pozwala uzyskać zauważalnie cieńsze przekroje niż aluminium o tej samej geometrii. Ściana, która stabilizuje się przy grubości 1,2 mm w aluminium, może przekonująco działać przy grubości 0,8 mm w magnezie. Dla zespołu projektowego poszukującego cienkiej powłoki kosmetycznej różnica ta może mieć większe znaczenie niż sama wartość gęstości.
Żywotność matrycy i obciążenie termiczne
Aluminium jest agresywne chemicznie w stosunku do stali matrycowej. Stopione aluminium rozpuszcza żelazo, ułatwia lutowanie i stopniowo powoduje erozję wnęki, szczególnie w wysokiej temperaturze w ciężkich sekcjach. Magnez jest pod tym względem łagodniejszy, a trwałość matryc przy produkcji magnezu jest często dłuższa, co poprawia amortyzowany koszt oprzyrządowania na część. Zastrzeżeniem jest zmęczenie cieplne: niższa temperatura odlewania magnezu jest pomocna, ale cienkościenne matryce magnezowe nadal wymagają solidnego chłodzenia i zarządzania naprężeniami.
Topienie, ochrona i bezpieczeństwo
Magnez wymaga atmosfery ochronnej nad stopionym materiałem, zwykle mieszanki gazów osłonowych zawierającej fluor lub alternatywnego systemu gazowego, a także odpowiedniego postępowania z wiórami i pyłem. Dodaje to wyposażenie i szkolenia, których nie oferuje sklep zajmujący się wyłącznie aluminium. Każdy dostawca, którego ocenisz pod kątem pracy z magnezem, powinien bez wahania przeprowadzić Cię przez proces obsługi wiórów, sprzątanie i reakcję na ogień.
Czas cyklu i wydajność
Szybsze krzepnięcie oznacza ogólnie krótsze cykle, a w maszynach z gorącą komorą dobrą powtarzalność przy dużych objętościach. Przeciwwagą jest to, że obsługa złomu magnezu i wlewu wymaga większej ostrożności, a warsztat mieszający oba metale musi ściśle je oddzielać, aby uniknąć zanieczyszczenia stopu.
Problem korozji, wykończenia i stalowych elementów złącznych
Aluminium chroni się samo. Cienka, samonaprawiająca się warstwa tlenku tworzy się w ciągu kilku minut od narażenia i utrzymuje powierzchnię stabilną w szerokim zakresie środowisk. Może nadal korodować w obecności chlorków lub w połączeniu ze stalą, ale tryb awarii jest wolniejszy i bardziej przewidywalny.
Magnez jest najmniej szlachetnym metalem konstrukcyjnym, co oznacza, że umieszczony obok stali w obecności elektrolitu staje się anodą protektorową. Obudowa magnezowa przykręcona do stalowego wspornika i wystawiona na działanie soli drogowej będzie korodować w miejscu mocowania, a nie w środku części. Jest to problem do rozwiązania, ale należy go zaprojektować, a nie później testować:
- Izoluj różne złącza metalowe za pomocą powlekanych podkładek, wkładek z tworzywa sztucznego lub uszczelnionych połączeń.
- Określ odpowiedni system powłokowy: konwersja chromianowa plus powłoka elektroniczna, powłoka proszkowa lub cykl malowania na mokro z pełnym pokryciem krawędzi.
- Unikaj kieszeni i szczelin, w których gromadzi się woda; drenaż ma większe znaczenie niż ogólne wykończenie powierzchni.
- Jeśli to możliwe, należy trzymać pary galwaniczne poza projektem, zamiast wiecznie polegać na integralności powłoki.
- Należy oczekiwać, że testy w komorze solnej będą etapem walidacji projektu, a nie formalnością.
W przypadku zastosowań wewnętrznych, suchych lub dobrze uszczelnionych, nic takiego nie jest dramatyczne. W przypadku części podwozia narażonych na zimowe traktowanie dróg jest to najczęstsza przyczyna niepowodzeń projektów związanych z magnezem w terenie.
Koszt: za kilogram to niewłaściwa soczewka
Kupujący często porównują oba metale pod względem ceny metalu za kilogram, a magnez zwykle traci to porównanie. Inżynierowie porównują je pod względem kosztu na część i obraz jest znacznie mniej jednostronny, ponieważ magnez zapewnia większą objętość na kilogram, a w przypadku części cienkościennych ogólnie mniej materiału.
| Sterownik kosztów | Aluminium | Magnez | Praktyczny efekt |
|---|---|---|---|
| Cena metalu per kg | 1.00 | 1.30 – 1.45 | Preferuje aluminium |
| Cena metalu per unit volume | 1.00 | 0,85 – 0,95 | Ogólnie neutralny do lekko korzystnego |
| Masa częściowa dla funkcji równoważnej | 1.00 | 0,70 – 0,80 | Preferuje magnez |
| Amortyzacja narzędzi | 1.00 | 0,85 – 1,00 | Lekko faworyzuje magnez |
| Powłoka i izolacja | 1.00 | 1.15 – 1.40 | Preferuje aluminium |
| Obróbka time | 1.00 | 0,75 – 0,95 | Lekko faworyzuje magnez |
| Narzuty na proces i bezpieczeństwo | 1.00 | 1.10 – 1.30 | Preferuje aluminium |
Uczciwy wniosek jest taki, że te dwa metale w wielu częściach plasują się w podobnym przedziale kosztów, a o zwycięzcy decyduje objętość, stopień wymaganego wykończenia części oraz to, czy oszczędność masy jest powiązana z ceną w programie.
Gdzie aluminium zasługuje na swoje miejsce
Większość odlewów opuszczających nasz zakład to aluminium i nie jest to przypadek historyczny. Jest to po prostu materiał, który spełnia jednocześnie największą liczbę wymagań.
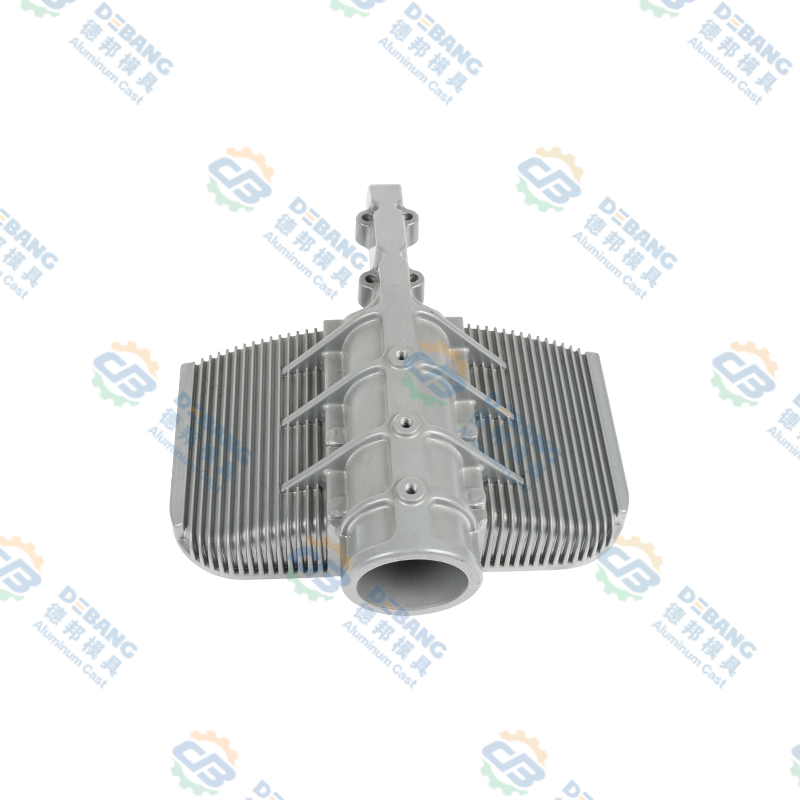
Zarządzanie ciepłem jest najwyraźniejszym przykładem. Radiatory podświetlenia żyją lub umierają w zależności od przewodności cieplnej, a aluminium ma około 96 W/m·K w porównaniu z magnezem około 51, co sprawia, że wybór dowolnego modułu LED emitującego rzeczywiste ciepło jest prosty.
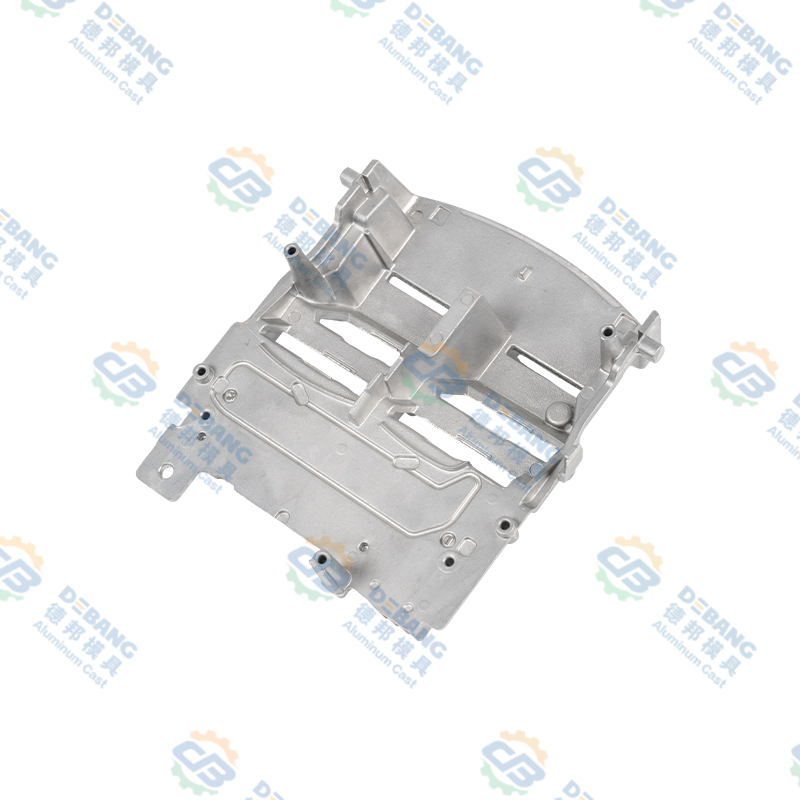 Radiator oświetlenia samochodowego ze stopu aluminium do modułów LED Odlewany ciśnieniowo aluminiowy radiator do samochodowego oświetlenia LED, z gęstymi żebrami, kanałami przepływu powietrza i żebrami wzmacniającymi zapewniającymi efektywne odprowadzanie ciepła. Zobacz produkt →
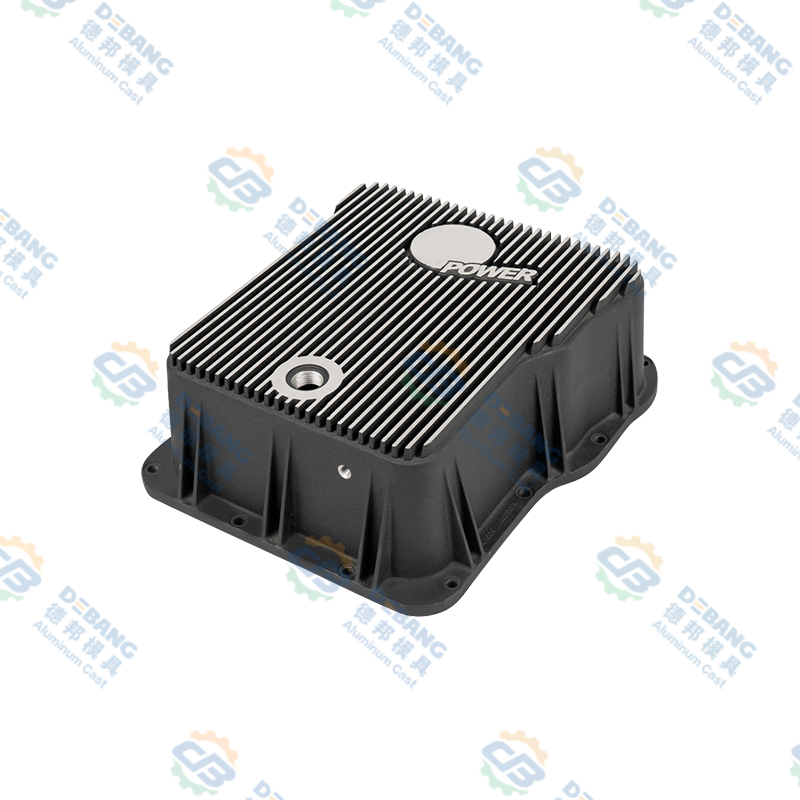
Osłony strukturalne i części zatrzymujące płyn opowiadają podobną historię. Miski skrzyni biegów wymagają płaskości, sztywności i niezawodnych powierzchni uszczelniających, a aluminium daje projektantom większy margines w przypadku wszystkich trzech elementów bez dodawania materiału.
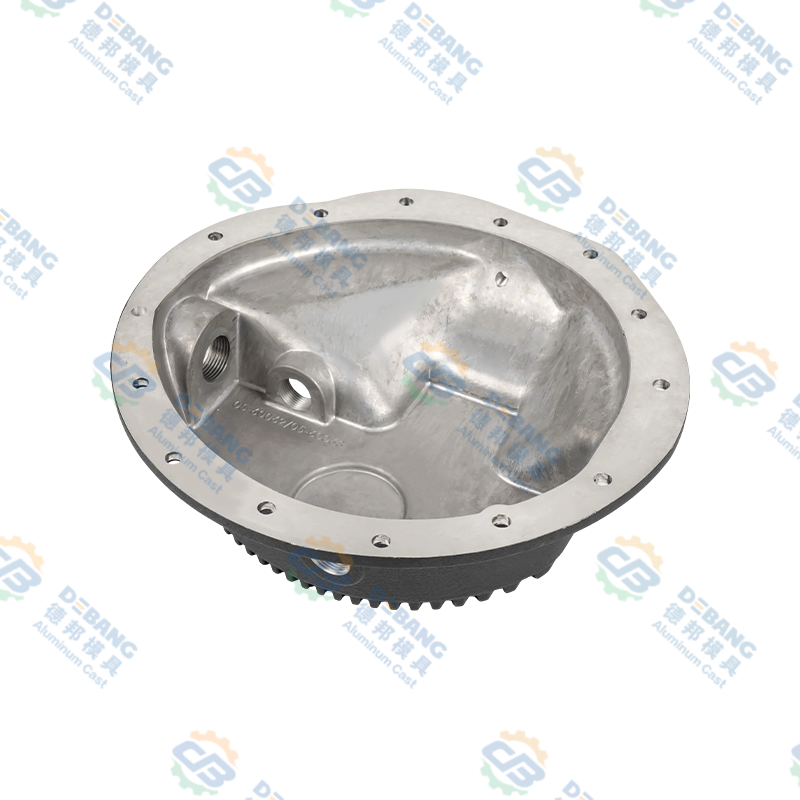 Aluminiowe miski przekładniowe do zastosowań motoryzacyjnych Miska przekładniowa z odlewanego ciśnieniowo aluminium o wysokiej wytrzymałości, z precyzyjnie obrobionymi gwintami, odporna na korozję i matowym wykończeniem odpornym na zarysowania, do zastosowań motoryzacyjnych. Zobacz produkt →
Poza tym codzienne powody, dla których dominuje aluminium, są mało efektowne, ale decydujące:
- Anodowanie daje twardą, dekoracyjną i elektrycznie izolującą powierzchnię, której magnez nie może sprostać bez specjalnych procesów.
- Płaskość i stabilność wymiarowa po obróbce są łatwiejsze do utrzymania w przypadku dużych, cienkich paneli.
- Mocowanie do stali jest znacznie bardziej wyrozumiałe, gdy izolacja jest niedoskonała.
- Każdy dostawca obróbki, spawania i montażu w łańcuchu jest do tego przygotowany.
Jeśli Twój program jest na wczesnym etapie, a wymagania są szerokie, aluminium jest zwykle rozwiązaniem obarczonym niższym ryzykiem. Szerszy obraz procesu zebraliśmy w oddzielnym przeglądzie technicznym elementy z odlewu aluminiowego , co jest rozsądną następną lekturą, jeśli nadal kształtujesz część.
Gdzie magnez zasługuje na swoje miejsce
Magnez wygrywa w węższym, ale rosnącym zestawie przypadków: cienkościennych obudowach, tylnych panelach wyświetlaczy, korpusach sprzętu przenośnego i częściach, w których cała konstrukcja opiera się na wycinaniu masy z już zoptymalizowanej konstrukcji. Jego właściwości tłumiące są również naprawdę przydatne w przypadku wsporników i osłon, które w przeciwnym razie dzwoniłyby lub przenosiły wibracje.
Nasza własna linia produktów magnezowych uzupełnia rodziny produktów aluminiowych i cynkowych, a nie je zastępuje, co odzwierciedla sposób, w jaki klienci faktycznie kupują. Pojedynczy program może wykorzystywać aluminium w radiatorze, magnez w obudowie i cynk w małym precyzyjnym zatrzasku, a wszystko to od tego samego dostawcy narzędzi.
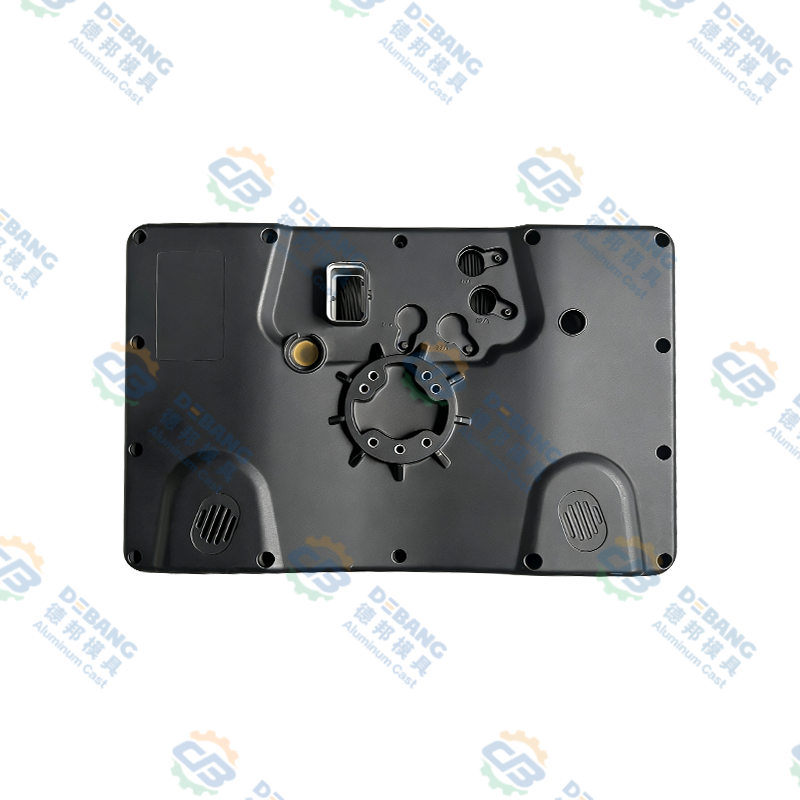
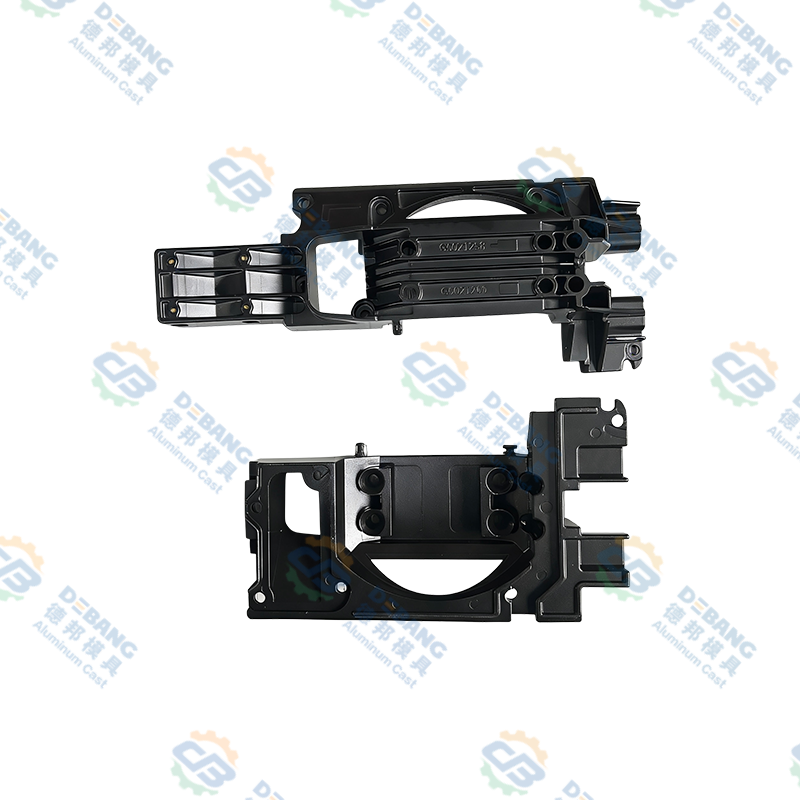
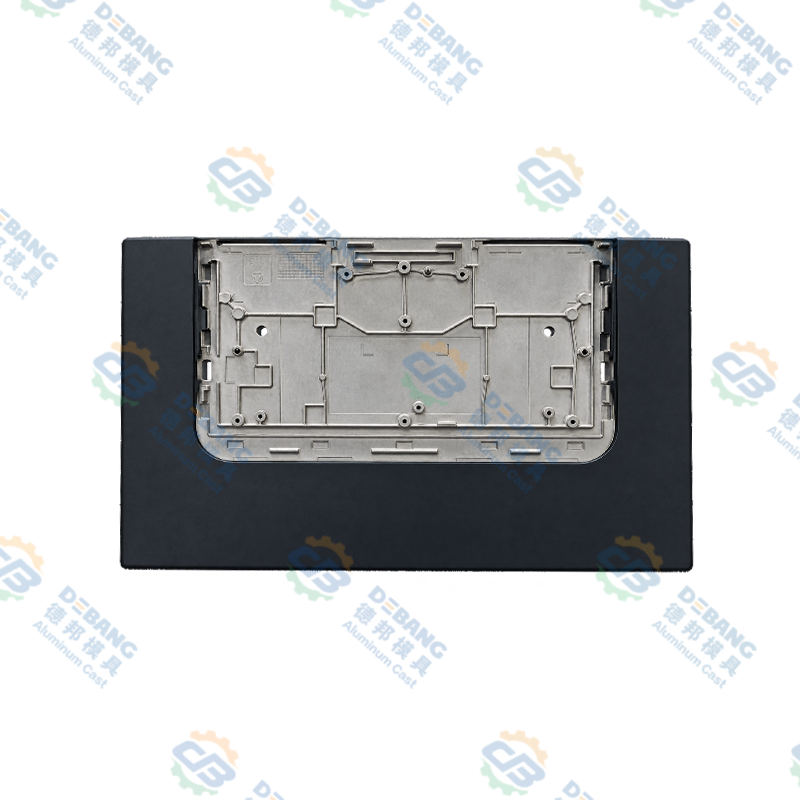 Niestandardowe elementy konstrukcyjne odlewane ciśnieniowo ze stopu magnezu Gama niestandardowych wsporników, wsporników, ram i stojaków z odlewanego ciśnieniowo magnezu do modułów podświetlenia wyświetlaczy, zespołów z dwoma ekranami i zestawów wskaźników pojazdu. Zobacz produkt →
Warunki, których szukamy przed zaleceniem magnezu, są spójne: docelowa masa, której nie można osiągnąć w inny sposób, ściany wystarczająco cienkie, aby wykorzystać płynność, suche lub dobrze uszczelnione środowisko, wcześniej napisana specyfikacja powłoki oraz roczna objętość obejmująca koszty ogólne procesu.
Ścieżka decyzyjna, której można użyć w odniesieniu do części rzeczywistej
Kiedy klient przynosi nam część i pyta, jakiego metalu użyć, jest to mniej więcej sekwencja, przez którą wspólnie przechodzimy.
- Zdefiniuj faktycznie obowiązujące wiązanie: masę, sztywność, wydajność cieplną, uszczelnienie lub koszt. Zwykle jeden z nich dominuje, a pozostałe podlegają negocjacjom.
- Sprawdź grubość ścianki wymaganą w projekcie. Jeśli na dużych obszarach wynosi mniej niż 1 mm, magnez staje się atrakcyjny; jeśli jest gruby i strukturalny, moduł aluminium ma większe znaczenie.
- Mapuj środowisko. Mgła solna, wilgoć, chemia drogowa i pary galwaniczne decydują, czy magnez w ogóle jest realistyczny.
- Oszacuj rzetelnie oszczędność masy, łącznie z żebrami i grubością dodaną w celu odzyskania sztywności. Liczba poniżej około 15 procent rzadko płaci za zmianę.
- Napisz specyfikację wykończenia przed zamrożeniem projektu narzędzia. Powłoki nakładane później na geometrię zatrzymującą wodę to fałszywa oszczędność.
- Przed przystąpieniem do oprzyrządowania produkcyjnego uruchom małe narzędzie lub obrobiony prototyp i uwzględnij w tej próbie zestaw montażowy, a nie tylko odlew.
Jak testujemy materiał przed przystąpieniem do obróbki
Decyzje materialne są tanie na papierze i drogie w stali. Naszym zwyczajem jest prototypowanie najpierw trudnych elementów: cienkiej ścianki, która martwi wszystkich, występu, który musi wziąć gwint, powierzchni uszczelniającej, która po obróbce musi pozostać płaska. Wolelibyśmy spędzić dwa tygodnie na sprawdzaniu, czy ścianka o grubości 0,8 mm jest niezawodnie wypełniona, niż odkrywać to po wycięciu matrycy.
W trakcie całego procesu w przypadku obu metali obowiązują te same zasady: udokumentowane parametry procesu, raporty wymiarowe na podstawie rysunku oraz przejrzysty plan kontroli uzgodniony przed pierwszym strzałem. Sposób prowadzenia tej strony pracy opisany jest na naszej stronie strona jakości i obowiązuje ta sama procedura, niezależnie od tego, czy stopem jest aluminium, magnez czy cynk.
Delikatnie odrzucilibyśmy pogląd, że wybór materiału jest kwestią czysto techniczną. To też kwestia komercyjna. Część magnezowa, która pozwala zaoszczędzić 90 gramów, ale dodaje etap powlekania, nowy zestaw elementów złącznych i kwalifikację drugiego dostawcy może nadal być właściwą odpowiedzią, ale tylko wtedy, gdy docelowa masa jest rzeczywiście warta takiego łańcucha konsekwencji.
Często zadawane pytania
Czy magnez jest silniejszy od aluminium?
Nie w wartościach absolutnych. Typowe gatunki magnezu odlewane ciśnieniowo mają niższą wytrzymałość na rozciąganie niż zwykłe stopy aluminium odlewane ciśnieniowo, chociaż ich stosunek wytrzymałości do masy jest konkurencyjny, ponieważ są znacznie lżejsze. Magnez jest również mniej sztywny i dlatego w konstrukcji zwykle decyduje sztywność, a nie wytrzymałość.
Który jest tańszy w przeliczeniu na gotową część?
To zależy od części, ale często lądują w podobnym paśmie. Magnez kosztuje więcej za kilogram, zapewniając jednocześnie większą objętość na kilogram, a także może skrócić czas obróbki i wydłużyć żywotność matrycy. W związku z tym powlekanie, izolacja i koszty ogólne procesu zwiększają koszty. Przeprowadź porównanie na prawdziwym projekcie, a nie na cenach metali.
Czy istniejącą część aluminiową można po prostu zamienić na magnez?
Rzadko bez przeprojektowania. Grubość ściany, układ żeber, zanurzenie, położenie bramy i stos elementów złącznych wymagają przeglądu. Ochrona przed korozją zwykle musi być określona od podstaw. Prosta zamiana materiału to najczęstszy sposób, w jaki konwersja magnezu zawodzi.
Czy magnez zawsze wymaga specjalnej powłoki?
Tak, w przypadku każdej części narażonej na wilgoć, sól lub inne metale należy zaplanować system powłokowy z izolacją galwaniczną. W przypadku uszczelnionych elementów wewnętrznych wymagania są mniejsze, ale w dalszym ciągu nigdy nie pozostawilibyśmy samego magnezu tam, gdzie możliwa jest kondensacja.
Jaki metal wybrać na radiator lub obudowę termiczną?
Aluminium, prawie w każdym przypadku. Jego przewodność cieplna jest mniej więcej dwukrotnie większa niż w przypadku zwykłych gatunków magnezu do odlewania ciśnieniowego, a w większości projektów termicznych rozpraszanie ciepła ma znaczenie większe niż kilka gramów masy.
Czy określenie odlewu ciśnieniowego magnezu jest bezpieczne?
Tak, z dostawcą, który traktuje to właściwie. Stopiony magnez i drobny pył magnezowy wymagają specjalnych praktyk postępowania, atmosfery ochronnej i dyscypliny porządkowej. Jest to pytanie dotyczące kwalifikacji dostawcy i uczciwe jest zadanie go bezpośrednio podczas wizyty w zakładzie.
Najnowsze wiadomości
Dowiedz się więcej o nowościach branżowych
-
02
Sep
 Odlewy ciśnieniowe magnezu i aluminium: porównanie gęstości, wytrzymałości, kosztów i zastosowańInżynier OEM dokonujący przeglądu nowego komponentu pojazdu elektrycznego trafia na znajome rozdroże: czy ta obudowa powinna być wykonana z magnezu czy z aluminium? Odpowiedzią nigdy nie są pros...
-
02
Nov
Projekt HPDC: praktyczny przewodnik po projektowaniu form do odlewania ciśnieniowego pod wysokim ciśnieniemOdlewanie pod wysokim ciśnieniem ma reputację procesu o kształcie zbliżonym do netto, co sprawia wrażenie, jakby większość prawdziwej pracy odbywała się wewnątrz maszyny. W rzeczywistości prawie... -
16
Jul
Kompletny przewodnik techniczny: Czym są elementy odlewane ciśnieniowo z aluminium i kompleksowy przegląd procesów odlewania ciśnieniowego stopów aluminiumSpis treści Definicja bezpośrednia Proces produkcyjny Czym są komponenty ... -
07
Sep
Odlewy ciśnieniowe w przemyśle motoryzacyjnym: wybór stopu, tolerancje i wybór OEMLider programu motoryzacyjnego przysłał nam kiedyś miski skrzyni biegów, które ciągle nie przechodziły testów szczelności. Grubość ścianki uległa zmianie, pojawiła się porowatość, a linia produk...
Niezależnie od tego, czy jesteś kupującym, czy partnerem w dziedzinie rozwoju, dokładamy wszelkich starań, aby zapewnić Ci niezawodne rozwiązanie.
LINKI DO PRODUKTÓW
- Produkty ze stopów aluminium
- Produkty do odlewania ciśnieniowego stopów cynku
- Produkty do odlewania ciśnieniowego stopów magnezu
Mobilny
Obsługa klienta
SZYBKIE LINKI
WYCENA
SKONTAKTUJ SIĘ Z NAMI
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+86 15988651610
Add: Nr 1 Tianxing Road, Park Naukowo-Technologiczny Daqi, dystrykt Beilun, miasto Ningbo, prowincja Zhejiang, Chiny
Prawa autorskie © Zhejiang Debang Intelligent Technology Co., Ltd. Wszelkie prawa zastrzeżone.
 Producenci odlewów ciśnieniowych OEM / ODM