

Odlewy ciśnieniowe magnezu i aluminium: porównanie gęstości, wytrzymałości, kosztów i zastosowań
 2026.09.02
 Wiadomości branżowe
Inżynier OEM dokonujący przeglądu nowego komponentu pojazdu elektrycznego trafia na znajome rozdroże: czy ta obudowa powinna być wykonana z magnezu czy z aluminium? Odpowiedzią nigdy nie są proste preferencje materialne. Magnez jest objętościowo o około 34% lżejszy od aluminium, podczas gdy aluminium zapewnia wyższą granicę plastyczności i doskonałą odporność na korozję. Jeśli część przenosi obciążenie i jest narażona na rozpryski na drodze, bezpieczniejszym rozwiązaniem jest aluminium. Jeśli głównym celem jest zmniejszenie masy przy akceptowalnej cenie, magnez może wygrać, pod warunkiem uwzględnienia w budżecie kosztów obróbki powierzchni i powłok w całym cyklu życia.
Gęstość i waga: pierwsza dźwignia
Magnez jest najlżejszym metalem konstrukcyjnym dostępnym na rynku. Przy gęstości 1,74 g/cm3 stanowi to tylko 66% aluminium o gęstości 2,70 g/cm3. W przypadku identycznej geometrii części odlew magnezowy może być w przybliżeniu o jedną czwartą do jednej trzeciej lżejszy niż ten sam odlew aluminiowy. Właśnie dlatego magnez stał się standardem w obudowach laptopów, korpusach aparatów i systemach wsporników pojazdów elektrycznych, gdzie każdy gram wpływa na zasięg i obsługę.
| Własność | Stopy magnezu | Stopy aluminium |
|---|---|---|
| Gęstość (g/cm3) | 1.74 | 2.70 |
| Granica plastyczności (MPa) | 85-180 | 150-270 |
| Moduł sprężystości (GPa) | ~45 | ~70 |
| Przewodność cieplna (W/m·K) | ~96 | 120-160 |
| Odporność na korozję | Dolna wymaga pokrycia | Wyższy, naturalny tlenek |
| Skrawalność | Znakomicie | Dobrze |
| Typowy koszt surowca ($/kg) | 3-6 dolarów | 2-4 dolary |
Historia wagi nie jest jednak darmowa. Stopy magnezu kosztują więcej za kilogram niż stopy aluminium. Na małym wsporniku oszczędność masy może wynieść zaledwie 200-400 gramów, co rzadko uzasadnia wyższą jakość materiału. W przypadku większych obudów, takich jak pokrywa skrzyni biegów lub obudowa silnika, łączna oszczędność może wynieść kilka kilogramów na pojazd, a koszt zaoszczędzonego kilograma staje się łatwiejszy do obrony. Liczby te stanowią punkt wyjścia oceny, a nie werdyktu. Kontekst aplikacji ostatecznie decyduje, która właściwość ma największe znaczenie.
Wytrzymałość, sztywność i zachowanie przy obciążeniu
Stopy aluminium generalnie zapewniają wyższą granicę plastyczności niż stopy magnezu. Wiele gatunków odlewanego aluminium mieści się w zakresie 150–270 MPa, podczas gdy odlewane stopy magnezu zazwyczaj oferują 85–180 MPa. W przypadku części o tej samej grubości ścianki aluminium jest odporne na uginanie się przy większym obciążeniu. Ta zaleta ma znaczenie w przypadku wsporników, punktów mocowania i dowolnej geometrii, na którą oddziałuje bezpośrednia siła mechaniczna.
Porównanie zmienia się, gdy waga pozostaje stała. Niższa gęstość magnezu pozwala inżynierowi zwiększyć grubość ścianki, jednocześnie wytwarzając część lżejszą niż równoważny odlew aluminiowy. Ta swoboda projektowania jest prawdziwą zaletą w obudowach cienkościennych, gdzie rozmiar obudowy jest stały, ale przekrój poprzeczny ściany można dostroić w celu odzyskania sztywności.
Tam, gdzie aluminium pozostaje na czele, jest moduł sprężystości. Aluminium ma moduł około 70 GPa w porównaniu do 45 GPa w przypadku magnezu. Jeśli element musi wytrzymać ugięcie pod wpływem momentu obrotowego bez zmiany aktualnej geometrii, sztywniejszym wyborem będzie aluminium. Jeśli element jest lekki i mieści się w niewielkiej przestrzeni, magnez może spełnić wymagania dotyczące sztywności poprzez użebrowanie, optymalizację wlewu i strategiczne pogrubienie ścian.
Odporność na korozję i obróbka powierzchni: perspektywa długoterminowa
Aluminium tworzy naturalną warstwę tlenku, która jest odporna na korozję w większości środowisk motoryzacyjnych. Malowany lub malowany proszkowo odlew aluminiowy zapewnia dziesięciolecia pracy na zewnątrz bez dodatkowej obróbki powierzchni. Właśnie dlatego części aluminiowe pojawiają się we wspornikach podwozia, zespołach wycieraczek i obudowach sprzęgła, które są narażone na działanie wody, soli i gruzu drogowego.
Magnez jest bardziej aktywny elektrochemicznie i nie można go pozostawić na mokro. Wymaga powłoki konwersyjnej, anodowania lub trwałej powłoki proszkowej. Powłoki konwersyjne niezawierające chromu są dziś powszechne, ale proces ten wymaga dodatkowych etapów, wymagań dotyczących tolerancji i kosztów związanych z inspekcją. Każdy dodatkowy etap powlekania stwarza także nowe ryzyko wystąpienia defektów, które musi wychwycić zespół ds. jakości.
W przypadku zakupów koszt powłoki nie jest małą pozycją. Obudowa magnezowa może zwiększyć koszty produkcji o 10–15% w przypadku obróbki powierzchni w porównaniu z malowaną częścią aluminiową. W ciągu pięcioletniego cyklu życia dobrze powlekany element magnezowy może działać równie dobrze, a zmniejszenie masy może zmniejszyć zużycie sąsiadujących części i obciążenie zawieszenia. Prawdziwe pytanie brzmi, czy program jest w stanie wchłonąć te koszty początkowe.
Różnice w odlewaniu ciśnieniowym i obróbce mechanicznej
Zarówno magnez, jak i aluminium odlewane są w maszynach do odlewania ciśnieniowego z zimną komorą. Obydwa obsługują złożoną geometrię, wąskie tolerancje i produkcję na dużą skalę. Różnice są wyraźniejsze w operacjach wtórnych.
Magnez jest jednym z najłatwiej obrabialnych materiałów w ofercie odlewów ciśnieniowych. Szybko tnie, wytwarza krótkie wióry i wydłuża żywotność narzędzia. Drobny pył magnezu jest jednak łatwopalny, dlatego wióry należy zbierać i przechowywać w kontrolowanych warunkach. W wykwalifikowanym obiekcie ryzyko to jest zarządzane poprzez odpowiednie utrzymywanie porządku i tłumienie pożaru. Nie jest to powód do odrzucenia magnezu, ale jest powodem do przeprowadzenia audytu programu bezpieczeństwa dostawcy przed przyznaniem programu.
Aluminium jest bardziej wyrozumiałe w sklepie. Nie stwarza takiego samego ryzyka zapłonu i można go spawać, gwintować i łączyć standardowymi metodami. W przypadku części wymagającej spawania po odlaniu lub długotrwałego mocowania konstrukcji, aluminium jest prostszą ścieżką.
Wykończenie powierzchni i tolerancja wymiarowa są porównywalne. W dobrze zaprojektowanej matrycy oba materiały mogą wykazywać typowe tolerancje ± 0,05–0,10 mm na przekrojach poniżej 100 mm. Większe odlewy zwykle rozluźniają okno tolerancji do ± 0,15-0,25 mm. Sama matryca, a nie stop, jest zwykle czynnikiem ograniczającym precyzję.
Wybory specyficzne dla aplikacji dla typowych komponentów
Oświetlenie samochodowe i zarządzanie ciepłem
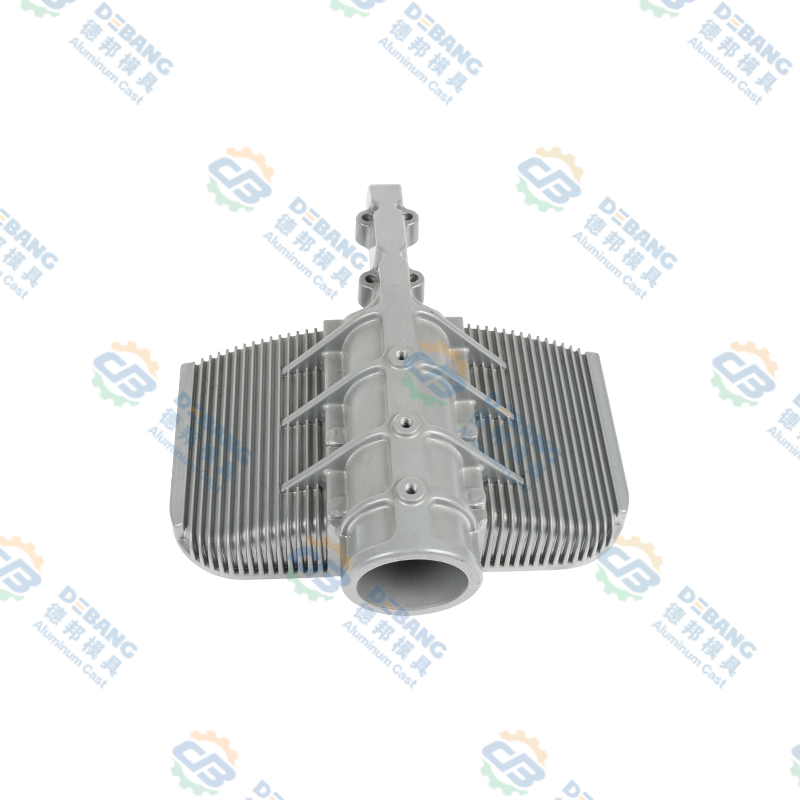
Zespoły reflektorów LED wykorzystują wydajne ścieżki termiczne, które utrzymują źródło światła w temperaturze roboczej. Przewodność cieplna aluminium wynosząca 120-160 W/m·K w porównaniu do 96 W/m·K magnezu sprawia, że aluminium jest standardem w przypadku radiatorów. Jeśli moduł reflektora ma moc 25–30 W, aluminiowy radiator może być mniejszy, lżejszy sam w sobie i tańszy w produkcji niż część magnezowa o równoważnej wydajności chłodzenia.
Radiator ze stopu aluminium do modułów reflektorów LED w samochodach. Doskonała przewodność cieplna aluminium pozwala na zastosowanie mniejszego i lżejszego radiatora do zespołów reflektorów LED. Ten odlewany ciśnieniowo grzejnik maksymalizuje powierzchnię dzięki żeberkom i kanałom, zapewniając efektywne odprowadzanie ciepła przy poziomach mocy 25–30 W, co czyni go opłacalnym wyborem w porównaniu z magnezem. Zobacz produkt →Układy wycieraczek i obudowy silników
Ramiona wycieraczek to nośne elementy konstrukcyjne, które przenoszą moment obrotowy z silnika na pióro. W tej roli sztywność aluminium wygrywa przy jednakowej grubości ścianki. Obudowy silników wycieraczek można jednak odlać z dowolnego materiału. Wielu producentów OEM wybiera aluminium ze względu na niższy koszt materiału i odporność na korozję. Magnez może zmniejszyć masę obudowy o blisko 30%, gdy w architekturze pojazdu zastosowano już konstrukcje cienkościenne.
Duże elementy układu napędowego
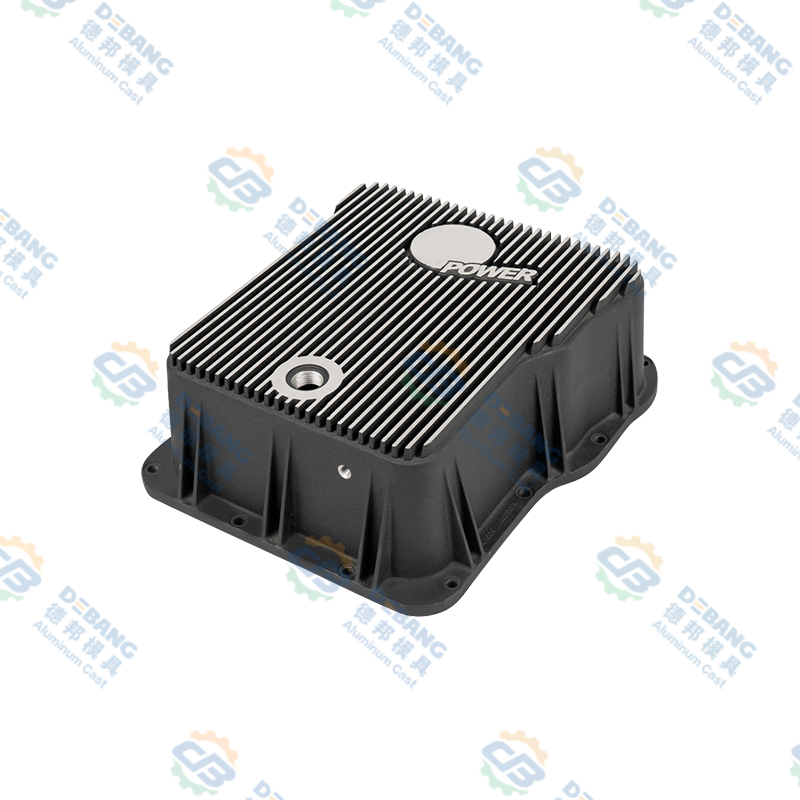
Miski skrzyni biegów, obudowy silnika i obudowy sprzęgła z olejem silikonowym przenoszą znaczne obciążenia i wymagają solidnego materiału po konkurencyjnej cenie. Dominuje tutaj aluminium, ponieważ część jest duża, naprężenia są rzeczywiste, a oszczędność masy dzięki magnezowi może nie uzasadniać wyższej ceny materiału i kosztu powłoki. W przypadku części do pojazdów ciężarowych o dużej ładowności zaoszczędzony kilogram jest znacznie mniej wartościowy niż gwarantowana pięcioletnia gwarancja antykorozyjna.
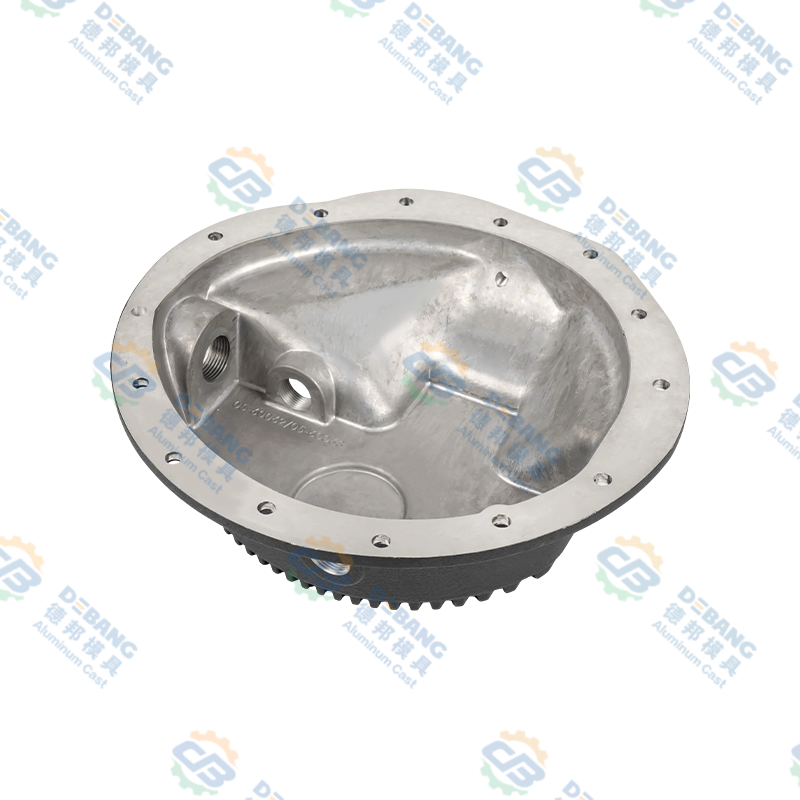 Aluminiowa miska przekładniowa do pojazdów ciężkich Aluminiowe miski przekładni zapewniają solidną nośność i odporność na korozję przy konkurencyjnych kosztach. W przypadku dużych, obciążonych komponentów, takich jak obudowy silnika, sztywność aluminium i gwarancja antykorozyjna przewyższają skromne oszczędności w zakresie masy magnezu, co czyni go praktycznym wyborem. Zobacz produkt →
Elektronika użytkowa i części motocyklowe
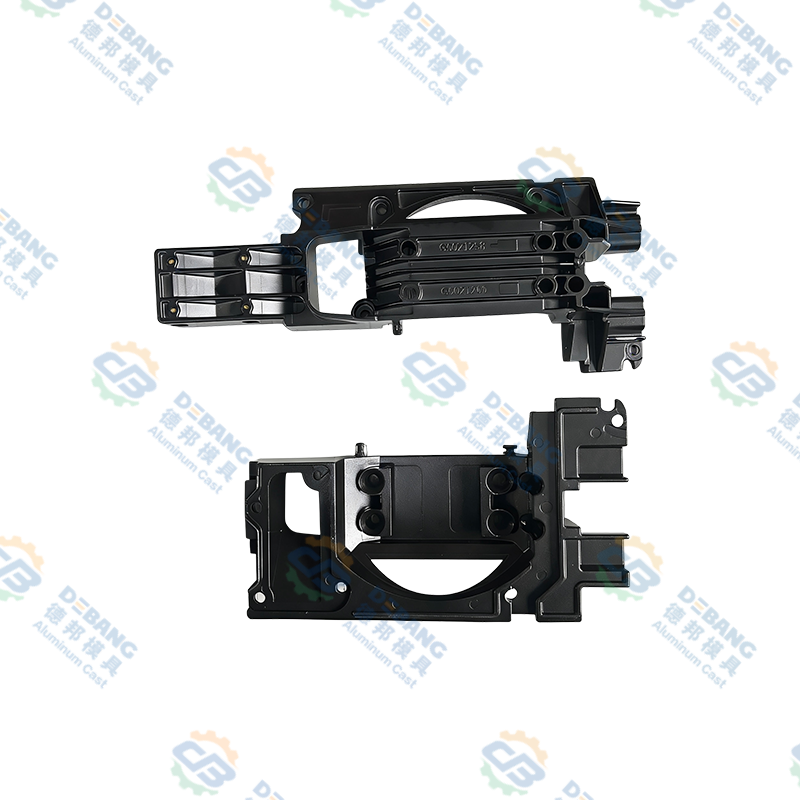
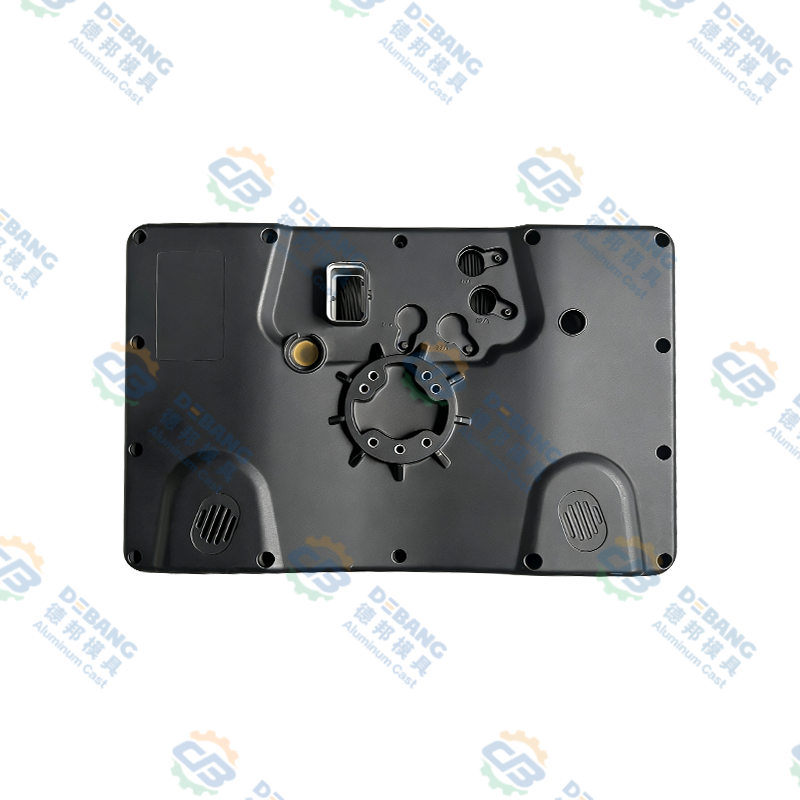
Wewnątrz korpusu aparatu magnezowa obudowa zmniejsza wagę, co ma znaczenie dla klienta końcowego, i ukrywa swoją powierzchnię za pomalowaną powłoką. Ta sama logika dotyczy obudów reflektorów motocyklowych i podnóżków: niewielkie obciążenia, minimalne narażenie na bryzgi drogowe i widoczna oszczędność masy. W tych segmentach magnez jest nie tylko konkurencyjny; często jest to preferowany wybór.
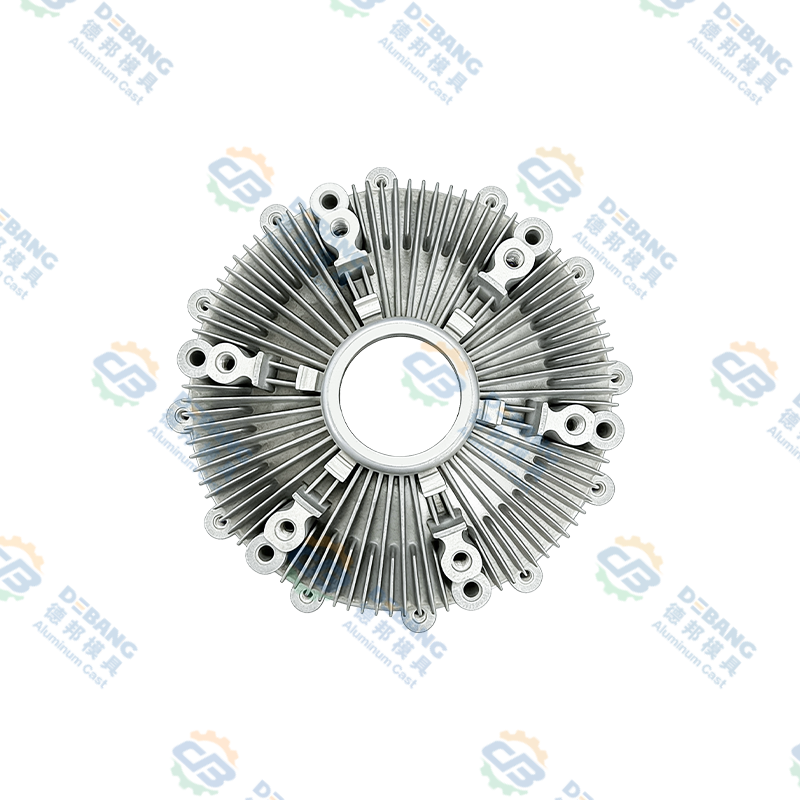
 Produkty do odlewania ciśnieniowego stopów magnezu do lekkich zastosowań Stopy magnezu kosztują 3–6 dolarów za kilogram w porównaniu z aluminium 2–4 dolarów, ale w przypadku widocznych części o niskim obciążeniu, takich jak obudowy kamer i reflektory motocykli, ich oszczędność na wadze uzasadnia wyższą cenę. Całkowity koszt dostawy musi uwzględniać kompromisy w zakresie materiałów, powłok i produkcji. Zobacz produkt →
Względy kosztów zakupów
Pierwszą liczbą, którą widzą kupujący, jest różnica w kosztach materiałów. Ceny stopów magnezu zwykle wahają się od 3 do 6 dolarów za kilogram, podczas gdy stopy aluminium kosztują od 2 do 4 dolarów za kilogram. Ale koszt materiałów to dopiero początek całkowitego kosztu wyładunku.
Skrawalność magnezu może obniżyć koszty pracy wtórnej. Większe prędkości skrawania i dłuższa żywotność narzędzia mogą zrekompensować część premii za surowiec. Jednakże wymagania dotyczące powłoki zwiększają koszt kilku dolarów na część. Ostateczne porównanie zależy zatem od objętości części, grubości ścianki i złożoności specyfikacji obróbki powierzchni.
Wartość złomu również jest różna. Złom aluminium cieszy się bardziej ugruntowaną i silniejszą ekonomiką recyklingu. Złom magnezu można poddać recyklingowi, ale infrastruktura gromadzenia, przeładunku i przetwarzania jest mniej powszechna. Dostawca, który dobrze zarządza złomem, może przekazać oszczędności kupującemu, dlatego warto zapytać, w jaki sposób sklep kandydujący radzi sobie ze zwrotami stopów.
Dokonanie ostatecznego wyboru
Praktycznym sposobem podjęcia decyzji jest rozpoczęcie od wymagań funkcjonalnych części i cofanie się.
- Jaka jest podstawowa rola części: przenoszenie obciążenia czy redukcja masy?
- Czy dana część będzie narażona na zachlapanie drogi, wilgoć lub sól?
- Jaka jest akceptowalna krzywa kosztów jednostkowych przy przewidywanym rocznym wolumenie?
Jeśli część ma charakter konstrukcyjny i jest narażona na działanie wilgoci, aluminium jest zwykle szybszym rozwiązaniem i wiąże się z niższym ryzykiem. Jeśli część jest zamknięta, stosunkowo mała i wrażliwa na masę, magnez zasługuje na szczegółową ocenę. W przypadku lekkiej obudowy wersja magnezowa może przewyższać wagę bez utraty trwałości.
Jakość i odpowiedzialność dostawcy
W przypadku obu materiałów kontrola procesu dostawcy odlewu ciśnieniowego jest równie ważna jak wybór stopu. Spójność grubości ścianki, kontrola kąta pochylenia, konstrukcja bramy i ograniczenia porowatości są egzekwowane poprzez oprzyrządowanie i kontrolę. Rzetelny dostawca OEM powinien dostarczyć szczegółowy raport DFM na etapie wyceny, a następnie dostarczyć raporty z kontroli pierwszego artykułu dla każdego nowego narzędzia. Protokoły zapewnienia jakości stosowane w poważnych odlewniach to te same kontrole, które zapewniają spójność odlewów z magnezu i aluminium.
W odlewni oferującej pełen zakres usług łańcuch produkcyjny obejmuje projektowanie form, odlewanie ciśnieniowe, obróbkę wtórną, obróbkę precyzyjną, obróbkę powierzchni i montaż końcowy. To podejście skupiające się na jednym źródle eliminuje ryzyko przekazania, które często występuje pomiędzy odlewnią a zakładem obróbczym, zwłaszcza gdy wybór materiału wpływa na zużycie narzędzi i przygotowanie powierzchni.
Konkluzja
Decyzja o wyborze magnezu i aluminium nie jest uniwersalną odpowiedzią. Jest to kompromis w stosunku kosztu funkcji, kształtowany na podstawie masy, ochrony przed korozją, wydajności obróbki i ekspozycji aplikacji w świecie rzeczywistym. Kiedy kupujący i dostawca wspólnie przeprowadzają przegląd DFM, oba materiały można ocenić na rzeczywistych rysunkach części, a właściwy wybór zwykle staje się jasny.
Aby uzyskać ocenę konkretnej części, skontaktuj się z doświadczonym dostawcą odlewów ciśnieniowych, posiadającym już rysunek. Poproś o rekomendację materiału z porównaniem kosztów według objętości jednostkowej i kolejności wykańczania. To najszybszy sposób, aby dowiedzieć się, który stop faktycznie zwycięży w produkcji.
Najnowsze wiadomości
Dowiedz się więcej o nowościach branżowych
-
16
Nov
 Odlewy ciśnieniowe magnezu i aluminium: praktyczny przewodnik dla zespołów projektowychZapytaj dziesięciu inżynierów, co oddziela magnez od aluminium, a zazwyczaj otrzymasz dziesięć odmian tych samych trzech słów: waga, koszt, korozja. Wszystkie trzy mają znaczenie, ale żaden z ni...
-
16
Jul
Kompletny przewodnik techniczny: Czym są elementy odlewane ciśnieniowo z aluminium i kompleksowy przegląd procesów odlewania ciśnieniowego stopów aluminiumSpis treści Definicja bezpośrednia Proces produkcyjny Czym są komponenty ... -
07
Sep
Odlewy ciśnieniowe w przemyśle motoryzacyjnym: wybór stopu, tolerancje i wybór OEMLider programu motoryzacyjnego przysłał nam kiedyś miski skrzyni biegów, które ciągle nie przechodziły testów szczelności. Grubość ścianki uległa zmianie, pojawiła się porowatość, a linia produk... -
28
Sep
Stop cynku Zamak 3: właściwości, zastosowania odlewów ciśnieniowych i przewodnik wyboru dla producentów OEMGdy część metalowa wymaga złożonej geometrii, wąskich tolerancji i dobrego wykończenia powierzchni za rozsądną cenę, inżynierowie materiałowi często zwracają się w pierwszej kolejności do Zamak ...
Niezależnie od tego, czy jesteś kupującym, czy partnerem w dziedzinie rozwoju, dokładamy wszelkich starań, aby zapewnić Ci niezawodne rozwiązanie.
LINKI DO PRODUKTÓW
- Produkty ze stopów aluminium
- Produkty do odlewania ciśnieniowego stopów cynku
- Produkty do odlewania ciśnieniowego stopów magnezu
Mobilny
Obsługa klienta
SZYBKIE LINKI
WYCENA
SKONTAKTUJ SIĘ Z NAMI
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+86 15988651610
Add: Nr 1 Tianxing Road, Park Naukowo-Technologiczny Daqi, dystrykt Beilun, miasto Ningbo, prowincja Zhejiang, Chiny
Prawa autorskie © Zhejiang Debang Intelligent Technology Co., Ltd. Wszelkie prawa zastrzeżone.
 Producenci odlewów ciśnieniowych OEM / ODM