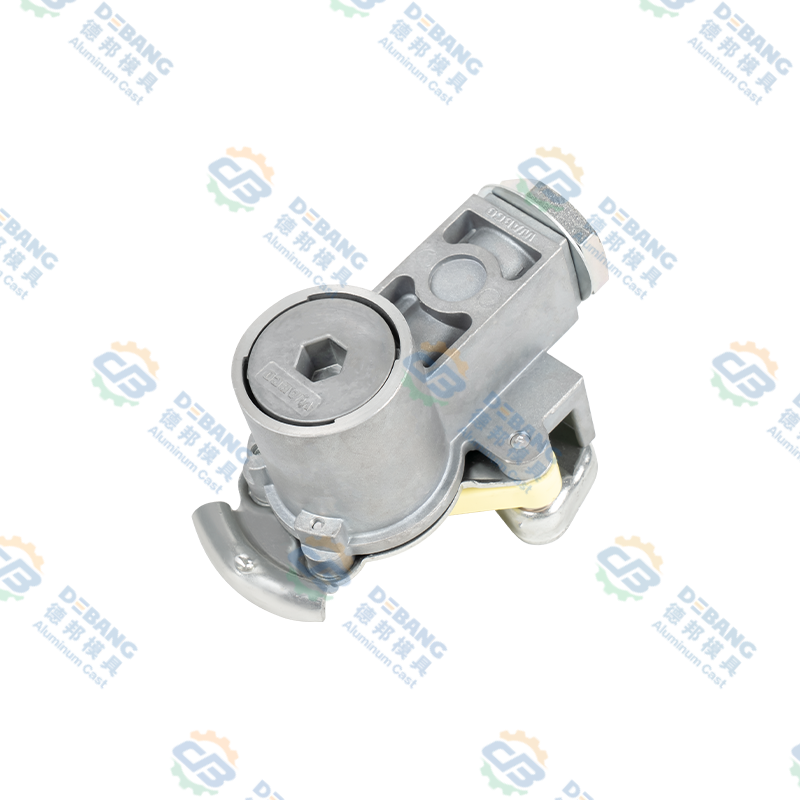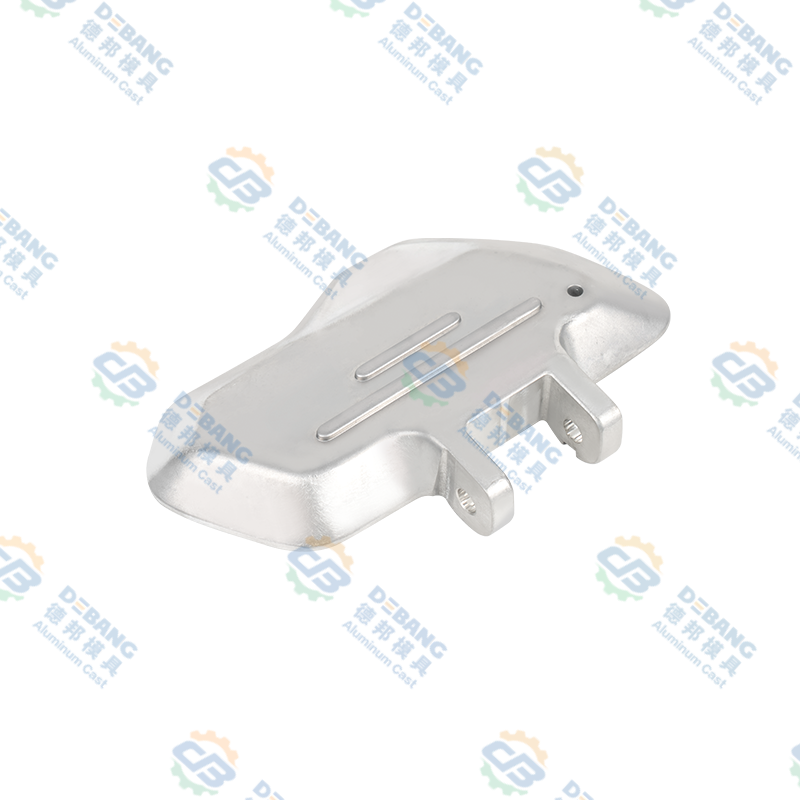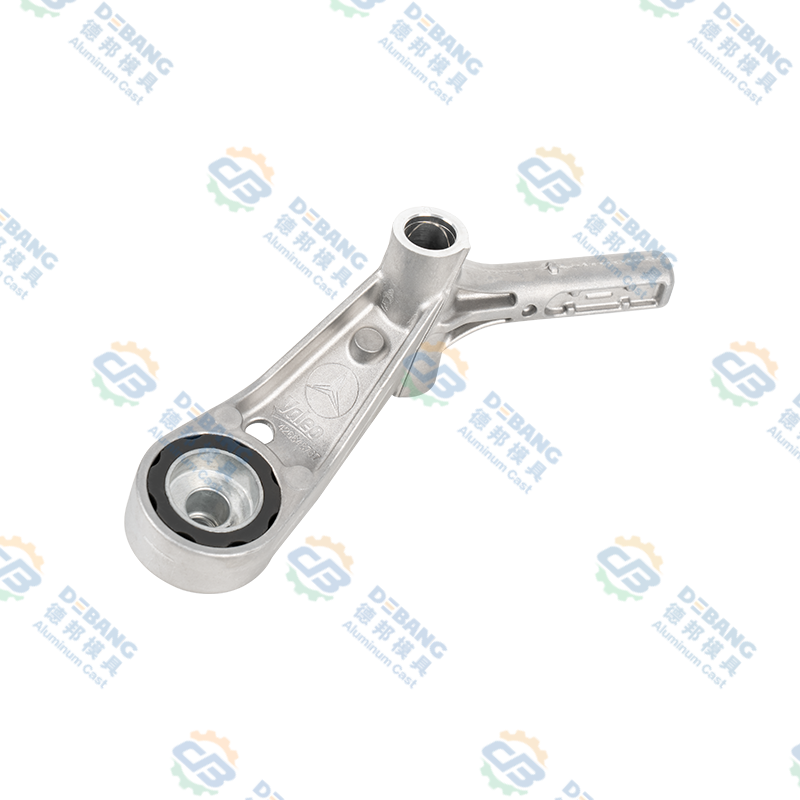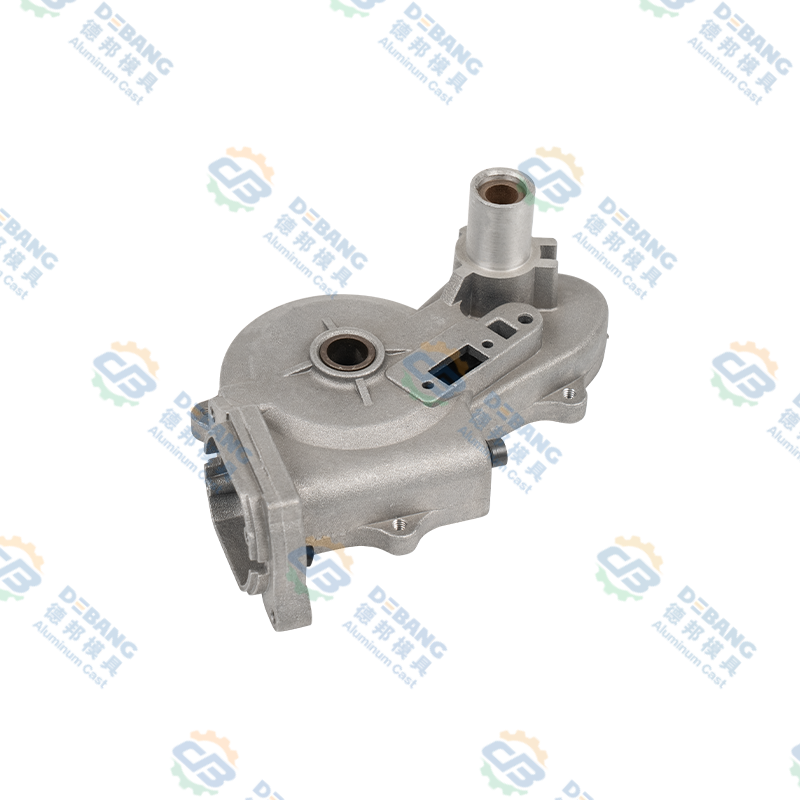


Elementy odlewu ciśnieniowego aluminium Bezpośrednia definicja i przegląd
Elementy z odlewu aluminiowego reprezentują precyzyjnie zaprojektowane części metalowe, wytwarzane poprzez wtryskiwanie stopionego aluminium pod wysokim ciśnieniem do form ze stali hartowanej, tworząc złożone geometrie z wąskimi tolerancjami wymiarowymi i doskonałym wykończeniem powierzchni w pojedynczych cyklach produkcyjnych .
Proces odlewania ciśnieniowego wtłacza stopione aluminium pod ciśnieniem przekraczającym 1500 do 3500 funtów na cal kwadratowy do precyzyjnie obrobionych wnęk, umożliwiając produkcję komponentów z dokładnością wymiarową plus minus 0,003 cala i wykończeniem powierzchni porównywalnym z częściami obrobionymi bez dodatkowych operacji wykończeniowych .
Wybór stopów aluminium, w tym 380, 390, A356 i specjalistycznych, zastrzeżonych receptur, umożliwia dostosowanie właściwości materiału do konkretnych wymagań aplikacji, w tym odporności na wysokie temperatury, odporności na korozję i optymalizacji wytrzymałości mechanicznej .
Podstawy procesu odlewania ciśnieniowego aluminium i procedury produkcyjne
Zrozumienie procedur produkcji odlewów ciśnieniowych wyjaśnia możliwości i cechy jakościowe.
Elementy maszyn odlewniczych i systemów ciśnieniowych
Maszyny do odlewania ciśnieniowego podzielone na kategorie z komorą gorącą i komorą zimną zapewniają wyraźne korzyści operacyjne, przy czym systemy komór gorących utrzymują stałą temperaturę stopionego metalu, umożliwiając szybkie, kolejne cykle odlewania, wytwarzając od 400 do 600 komponentów na godzinę, podczas gdy maszyny z zimną komorą obsługują metale o wyższych temperaturach topnienia, zapewniając wszechstronność stopu aluminium i najwyższą jakość produktu . Ciśnienia wtrysku wahające się od 1500 funtów na cal kwadratowy w przypadku dużych komponentów do 3500 funtów na cal kwadratowy w przypadku cienkościennych precyzyjnych części wtłaczają stopiony metal do każdego detalu wnęki formy.
Projekt formy i specyfikacje stali narzędziowej
Precyzyjnie utwardzane formy ze stali narzędziowej, produkowane z tolerancją plus minus 0,0005 cala, zapewniają geometrię wnęki określającą kształt końcowego komponentu i charakterystykę wymiarową, przy oczekiwanej żywotności formy wynoszącej od 100 000 do 500 000 odlewów w zależności od doboru materiału i projektu układu chłodzenia . Formy wielogniazdowe wytwarzające od 4 do 8 komponentów na cykl radykalnie zmniejszają jednostkowy koszt produkcji.
Projekt systemu bramkowania i podawania
Wyrafinowane systemy wlewowe kierujące przepływ stopionego aluminium do wnęk formy z precyzyjnie kontrolowanymi prędkościami, zapobiegają turbulencjom, redukując uwięzienie powietrza i umożliwiając spójne wypełnienie metalem, eliminując puste przestrzenie i defekty porowatości . Systemy podawania zapewniają ciągły przepływ metalu, kompensujący skurcz podczas krzepnięcia.
Procedury krzepnięcia i chłodzenia
Kontrolowane szybkości chłodzenia, zwykle w zakresie od 50 do 200 stopni Celsjusza na sekundę, umożliwiają osiągnięcie pożądanych właściwości mikrostruktury, w tym wielkości ziaren i rozkładu faz, optymalizując właściwości mechaniczne . Chłodzone wodą ściany komory umożliwiają szybką ekstrakcję termiczną.
Czym są elementy odlewane ciśnieniowo z aluminium i definicja według zastosowania
Zrozumienie element z odlewu aluminiowego aplikacje wyjaśniają znaczenie produkcji i zakres możliwości.
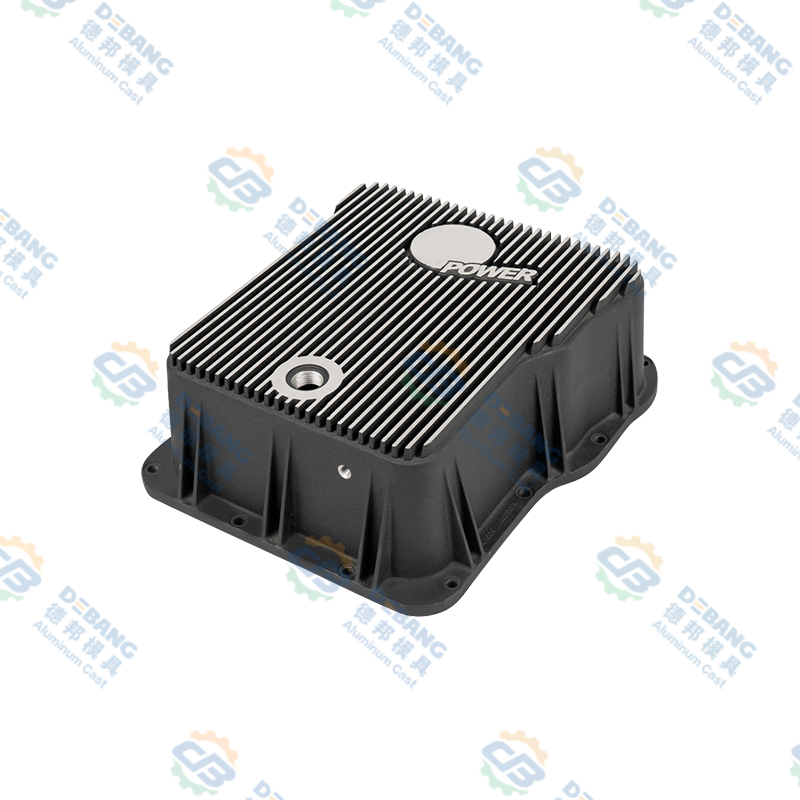
Bloki silnika, głowice cylindrów, obudowy skrzyń biegów i kolektory dolotowe stanowią od 20 do 30 procent masy współczesnego pojazdu.
- Redukcja zużycia paliwa o 5 do 10%.
- Możliwość stosowania stopów wysokotemperaturowych
- Zintegrowane kanały chłodzące
Elementy podwozia, elementy konstrukcyjne i osprzęt układu paliwowego wymagają standardów zerowej defektów.
- Wymagania jakościowe w przemyśle lotniczym
- Pełna identyfikowalność
- Specjalistyczne wykonanie stopu
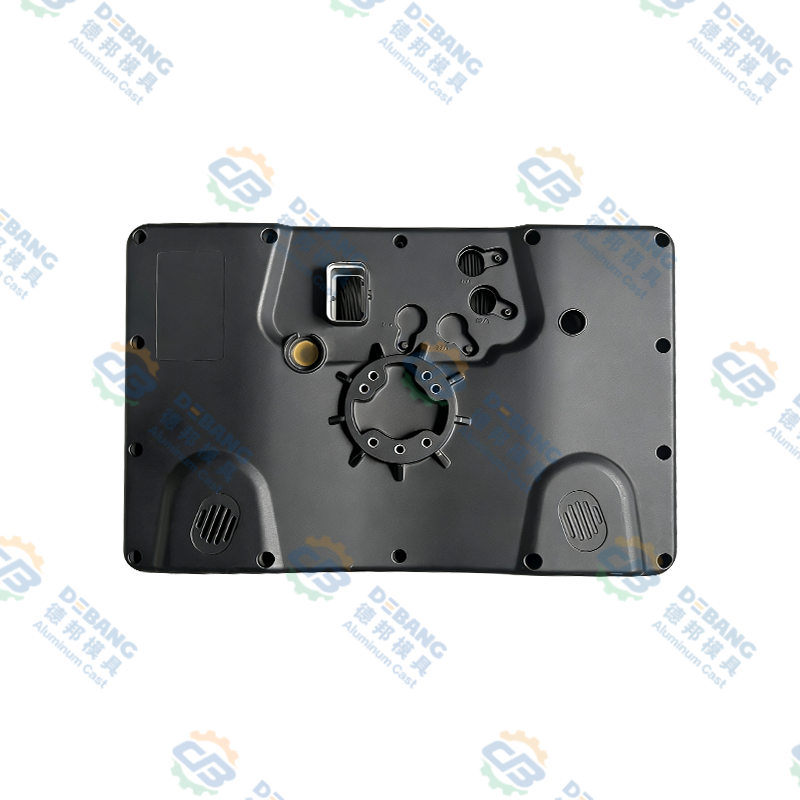
Serwery komputerowe, sprzęt telekomunikacyjny i przemysłowe szafy sterownicze czerpią korzyści z zarządzania ciepłem.
- Tworzenie złożonej geometrii
- Integracja rozpraszania ciepła
- Możliwość ekranowania EMI
Obudowy pomp, korpusy zaworów i podzespoły sprężarek zapewniają niezawodne działanie.
- Możliwość pracy w trudnych warunkach
- Efektywność kosztowa
- Zintegrowane przejścia
Elektronarzędzia, sprzęt ogrodniczy i urządzenia przenośne charakteryzują się wszechstronnością.
- Estetyczne wykończenie powierzchni
- Lekka konstrukcja
- Elastyczność projektowania
Obudowy sprzętu i sprzęt sieciowy prezentują możliwości w zakresie precyzji.
- Precyzyjne wymiarowanie
- Integracja komponentów
- Niezawodność
Stopy aluminium do wyboru i specyfikacji odlewów ciśnieniowych
Wybór stopu zasadniczo wpływa na właściwości komponentów i przydatność zastosowania.
| Oznaczenie stopu | Podstawowy procent krzemu | Wytrzymałość na rozciąganie ksi | Wydłużenie% | Podstawowe zastosowania |
|---|---|---|---|---|
| Stop 380 | 8,5 do 11,5 | 47 do 49 | 3 do 5 | Samochodowy układ napędowy |
| Stop 390 | 17 do 19 | 53 do 56 | 1 do 2 | Silnik blokuje pompy |
| Stop A356 | Nominalna 7,0 | 33 do 55 | 3 do 6 | Motoryzacja lotnicza |
Standardowy wybór przemysłowy
Zawartość krzemu od 8,5 do 11,5% zapewnia doskonałą lejność, umożliwiając tworzenie złożonych projektów cienkościennych o doskonałej odporności na korozję, co czyni go optymalnym wyborem dla komponentów samochodowych układów napędowych.
Opcja o wysokiej wydajności
Zawartość krzemu od 17 do 19% zapewnia doskonałą twardość i odporność na zużycie w porównaniu do stali 380, przy podwyższonej wytrzymałości, odpowiedniej do zastosowań wymagających dużych naprężeń.
Klasa premium
7% krzemu umożliwia obróbkę cieplną poprzez utwardzanie wydzieleniowe, zwiększając wytrzymałość o 30 do 50 procent, zapewniając wyjątkowe właściwości do zastosowań lotniczych.
Zalety procesu odlewania ciśnieniowego i korzyści konkurencyjne
Wyzwania and Limitations in Aluminum Die Casting Processes
Uwięzienie gazu i powstawanie porowatości skurczowej podczas krzepnięcia powoduje powstawanie pustych przestrzeni w odlewach. Odlewanie pod wysokim ciśnieniem zmniejsza, ale nie eliminuje problemów z porowatością.
Precyzja hardened steel molds typically cost 20000 to 100000 dollars depending on complexity, with extended lead times of 8 to 12 weeks.
Ograniczenia grubości ścianek, wymagania dotyczące kąta pochylenia i ograniczenia linii podziału ograniczają swobodę projektowania w porównaniu z obróbką skrawaniem.
Wiele zastosowań wymaga przycinania krawędzi, obróbki cieplnej i precyzyjnego wykończenia, co zwiększa całkowity koszt o 10–30%.
Kontrola jakości and Testing Procedures for Die Cast Components
Kontrola wymiarowa
Współrzędnościowe maszyny pomiarowe i zautomatyzowane systemy kontroli optycznej weryfikują zgodność wymiarową, a plany pobierania próbek sprawdzają 0,5 do 5% wielkości produkcji.
Wykrywanie porowatości
Badanie rentgenowskie wykrywa porowatość wewnętrzną i tworzenie się pustych przestrzeni, a automatyczna analiza określa wielkość i lokalizację defektu.
Testy mechaniczne
Próbki do badania rozciągania sprawdzają zgodność wytrzymałości na rozciąganie, granicy plastyczności i wydłużenia z wymaganiami specyfikacji.
Jakość powierzchni
Kontrola wzrokowa i profilometria optyczna weryfikują gładkość wykończenia powierzchni i identyfikują defekty, w tym ślady skurczu i zakładki na zimno.
Dokumentacja
Obszerna dokumentacja rejestrująca identyfikację formy, parametry produkcji i wyniki kontroli zapewnia pełną identyfikowalność produktu.
Zgodność
Elektroniczne systemy zarządzania danymi umożliwiają efektywny dostęp do dokumentacji, spełniając wymagania regulacyjne i klientów.
Ekonomika odlewania ciśnieniowego aluminium i analiza kosztów
Odlewanie ciśnieniowe staje się opłacalne przy objętościach jednostkowych od 50 000 do 100 000, w zależności od złożoności komponentu. Poniżej tego progu obróbka skrawaniem lub inne procesy mogą okazać się bardziej ekonomiczne.
Wytyczne projektowe and Best Practices for Die Casting
Jednorodność grubości ścianki
Utrzymuj jednolitą grubość ścianki od 0,100 do 0,150 cala, aby zapobiec nadmiernemu skurczowi i gorącym punktom. Do przejść należy stosować duże promienie wynoszące co najmniej 0,050 cala.
Wymagania dotyczące kąta pochylenia
Zastosuj kąt pochylenia wynoszący co najmniej 1 do 2 stopni, umożliwiając łatwe wyrzucanie komponentów z form bez pozostawiania śladów i uszkodzeń.
Żeberka i szefowie
Użyj strategicznego żebrowania i rozmieszczenia występów, aby zwiększyć sztywność i wytrzymałość bez proporcjonalnego wzrostu masy. Grubość żebra powinna wynosić od 50 do 70% nominalnej grubości ścianki.
Minimalizacja podcięcia
Zminimalizuj podcięcia i złożoną geometrię wymagającą ruchomych rdzeni, co znacznie zwiększa złożoność i koszt formy.
Strategia tolerancji
Określ realistyczne tolerancje odpowiadające możliwościom odlewania ciśnieniowego, zwykle ± 0,003 cala dla elementów i ± 0,001 na cal wymiaru.
Umieszczenie linii podziału
Umieść linie podziału na niekrytycznych powierzchniach, aby zminimalizować wpływ na estetykę i uprościć projektowanie formy.
Zaawansowana technologia odlewania ciśnieniowego i innowacje procesowe
Odlew wyciskany i półsolidny metal
Zastosowanie podwyższonego ciśnienia podczas krzepnięcia pozwala uzyskać bardzo gęste, pozbawione defektów odlewy, których właściwości mechaniczne zbliżają się do elementów kutych.
Odlewanie ciśnieniowe wspomagane próżniowo
Ekstrakcja próżniowa podczas napełniania formy zapobiega uwięzieniu gazu, zmniejszając porowatość o 75 do 90 procent, umożliwiając odlewy szczelne pod ciśnieniem.
Kontrola odlewu termicznego
Zaawansowane systemy chłodzenia umożliwiają precyzyjną kontrolę cykli termicznych, optymalizując mikrostrukturę i właściwości drobniejszych struktur ziarnistych.
Symulacja procesów i sztuczna inteligencja
Zaawansowane oprogramowanie symulacyjne i sztuczna inteligencja optymalizują parametry, osiągając najwyższą jakość, stale poprawiając wydajność.
Integracja Przemysłu 4.0
Połączone systemy gromadzące dane produkcyjne w czasie rzeczywistym umożliwiają konserwację predykcyjną i zdalne monitorowanie.
Często zadawane pytania dotyczące elementów odlewanych ciśnieniowo z aluminium
Odlewanie ciśnieniowe aluminium staje się ekonomicznie konkurencyjne w przypadku obróbki skrawaniem przy wielkości produkcji przekraczającej 50 000 do 100 000 sztuk, w zależności od złożoności elementu , z obliczeniem progu rentowności porównującym koszt formy z oszczędnościami na jednostkę określającymi minimalną realną objętość.
Specjalistyczne stopy aluminium, w tym warianty 390 i modyfikowane A356, zachowują akceptowalne właściwości w temperaturach do 300 do 350 stopni Celsjusza , chociaż przedłużona praca w wysokiej temperaturze wymaga starannego doboru materiału i potencjalnej wtórnej obróbki cieplnej.
Typowe operacje dodatkowe obejmują przycinanie krawędzi linii podziału, usuwanie śladów wlewu, precyzyjne wiercenie i gwintowanie, tworzenie otworów gwintowanych oraz okazjonalne wytaczanie i obróbkę wykańczającą dla wymiarów krytycznych, gdzie tolerancje odlewania ciśnieniowego okazują się niewystarczające.
Radiografia rentgenowska zapewnia ostateczne wykrycie defektów wewnętrznych, w tym identyfikację porowatości, natomiast badania ultradźwiękowe umożliwiają szybkie przesiewowe defekty do produkcji wielkoseryjnej wymagającej krótszych cykli kontroli.
Powierzchnie odlewów ciśnieniowych można anodować w celu ochrony przed korozją i zmiany koloru, malować proszkowo w celu uzyskania trwałych kolorowych wykończeń, platerować, w tym niklem i chromem lub polerowanie w celu uzyskania jasnego, metalicznego wyglądu.
Specjalistyczne stopy aluminium przeznaczone do kontaktu z żywnością oraz procedury odlewania wraz z rygorystyczną dokumentacją dotyczącą czyszczenia i identyfikowalności umożliwiają produkcję komponentów dopuszczonych do kontaktu z żywnością spełniając wymogi regulacyjne, w tym zgodność z FDA.
Jednolita grubość ścianki, duże promienie przejść, strategiczne rozmieszczenie żeber zapewniających sztywność i staranne ustawienie linii podziału minimalizują defekty i znacznie poprawić wydajność produkcji.
Niezabezpieczone odlewy ciśnieniowe z aluminium łatwo korodują w środowisku słonej wody, co wymaga powłok ochronnych, w tym anodowania, farby poliuretanowej lub specjalistycznych systemów epoksydowych zapewniając niezawodną, długoterminową ochronę.
Precyzja die casting tolerances enable reliable press fit assembly and integrated snap features eliminating fasteners simplifying assembly , przy starannym projektowaniu i analizie zestawień tolerancji zapewniających niezawodną powtarzalność montażu.
Całkowity czas realizacji obejmuje zazwyczaj od 8 do 12 tygodni, obejmujący projekt i budowę formy, wypróbowanie i weryfikację oprzyrządowania oraz dostawę wstępnych próbek produkcyjnych , dzięki przyspieszonym narzędziom, które dodają harmonogram redukcji kosztów o 20–40 procent.