

Projekt HPDC: praktyczny przewodnik po projektowaniu form do odlewania ciśnieniowego pod wysokim ciśnieniem
 2026.11.02
 Wiadomości branżowe
Odlewanie pod wysokim ciśnieniem ma reputację procesu o kształcie zbliżonym do netto, co sprawia wrażenie, jakby większość prawdziwej pracy odbywała się wewnątrz maszyny. W rzeczywistości prawie każda cecha jakościowa odlewu, od wzoru wypełnienia i porowatości po płaskość i trwałość narzędzia, jest ustalana na etapie projektowania. Projektowanie HPDC to dyscyplina polegająca na świadomym podejmowaniu takich decyzji: jaka powinna być geometria części, w jaki sposób metal będzie przemieszczać się przez wnękę, dokąd będzie odprowadzane ciepło oraz w jaki sposób narzędzie się otworzy, wyrzuci i przetrwa kilkaset tysięcy cykli.
Ten przewodnik przedstawia nasze podejście do pracy w Debang Mold, konstruktorze form do odlewów ciśnieniowych i odlewni OEM z siedzibą w Ningbo w Chinach, który realizuje projekty HPDC od 1991 roku. Jest napisany dla inżynierów i nabywców, którzy chcą zrozumieć, jak wygląda dobry projekt odlewu ciśnieniowego i dlaczego niektóre narzędzia działają cicho przez lata, a inne utrudniają operatorom od pierwszego strzału.
Co obejmuje ten przewodnik
- Jak projekt części i projekt matrycy łączą się w jednym projekcie
- Sekwencja krok po kroku od wydruku części do wydania oprzyrządowania
- Zasady geometrii ścian, zanurzenia, żeber i występów
- Decyzje dotyczące bramkowania, przelewu i odpowietrzania
- Układ chłodzenia i bilans cieplny
- Jak wybór stopu zmienia kształt narzędzia, a nie tylko części
- Błędy projektowe, które pojawiają się niemal w każdej recenzji
Co właściwie obejmuje projekt HPDC
Ludzie używają wyrażenia projekt HPDC w znaczeniu dwóch powiązanych, ale różnych rzeczy: projektu samego odlewu i projektu matrycy, która go wytwarza. Jedno i drugie ma znaczenie i żadnego z nich tak naprawdę nie da się zakończyć bez drugiego.
Projekt odlewu, często nazywany projektem części lub projektem do produkcji, opiera się na geometrii potrzebnej klientowi. Oznacza to, że sekcje ścian są wystarczająco grube, aby wypełnić, ale wystarczająco cienkie, aby ochłodzić, kąty pochylenia umożliwiające zwolnienie części, zaokrąglenia rozkładające naprężenia oraz elementy, które można obrabiać bez otwierania porowatości podpowierzchniowej.
Projekt matrycy przekształca tę geometrię w sprzęt: układ linii podziału i wnęki, system wlewów i kanałów, strategia przelewu i odpowietrzania, obwody chłodzące, układ wypychaczy, prowadnice i rdzenie oraz tolerancje, jakie musi zachować narzędziownia. To także ćwiczenie ekonomiczne. Narzędzie z dwiema gniazdami, czterema prowadnicami i blokiem podciśnieniowym kosztuje zauważalnie więcej niż narzędzie jednogniazdowe z prostym prostym pociągnięciem, a cena części musi uzasadniać tę różnicę przez cały okres trwania programu.
W większości projektów te dwa elementy stale się pokrywają. Zmiana jednego stopnia pochylenia w modelu części może spowodować usunięcie suwaka z matrycy. Dodanie małego występu może wymagać dodatkowego sworznia wypychacza. W tej wymianie zdań, wykonywanej wcześnie i na ekranie, a nie późno i w stali, właśnie w tym tkwi wartość projektu HPDC.
Sekwencja projektowania, krok po kroku
Każdy projekt ma swoje dziwactwa, ale leżąca u jego podstaw sekwencja jest spójna. W naszym sklepie zazwyczaj wygląda to tak.
- Przegląd funkcjonalny wydruku części. Do czego służy komponent, które powierzchnie są krytyczne, jakie obciążenia, wymagania dotyczące uszczelnienia lub temperatury mają zastosowanie?
- Wybór stopu i maszyny. Stop ustala temperaturę zalewania, płynność i skurcz; maszyna ustawia siłę blokowania, wydajność wtrysku i rozmiar płyty dociskowej.
- Linia podziału i zanurzenie. Linię podziału ustawia się w taki sposób, aby część pozostawała w jednej połowie, unikano podcięć, a widoczne linie pomocnicze znajdowały się w akceptowalnym miejscu.
- Grubość ścian i przejścia. Przed rozpoczęciem jakichkolwiek prac wlewowych ustalane są jednolite ściany i stopniowe przejścia.
- Układ bramy i prowadnicy. Lokalizacja przewężki, powierzchnia przewężki i docelowy czas wypełnienia są obliczane na podstawie objętości wnęki i grubości ścianki.
- Konstrukcja przelewowo-odpowietrzająca. Powietrze musi uchodzić tak szybko, jak wchodzi metal, dlatego wraz z zasuwą planuje się przelewy, otwory wentylacyjne i, w razie potrzeby, wspomaganie podciśnienia.
- Układ obwodu chłodzącego. Kanały, przegrody i bełkotki są umieszczone tak, aby najpierw odprowadzać ciepło z grubych sekcji.
- Wyrzut, ślizgi i rdzenie. Pozycje wyrzutników, kierunki suwaków i uciągi rdzenia są definiowane za pomocą przeciągów, które umożliwiają czyste uwolnienie.
- Symulacja i przegląd narzędzi. Sprawdzane jest wypełnienie, krzepnięcie i zachowanie termiczne, a następnie rysunek narzędzia jest zatwierdzany do produkcji.
- Próba, próbkowanie i iteracja. Pierwsze strzały potwierdzają lub korygują założenia, a zapis projektu jest aktualizowany do produkcji.
W krokach od trzeciego do ósmego po cichu ustala się większość kosztów produkcji. Narzędzie łatwe w obsłudze to prawie zawsze narzędzie, które zostało dokładnie określone na tych etapach.
Reguły geometrii decydujące o tym, czy narzędzie działa dobrze
Niektóre zasady projektowania są stare, przetestowane i warte przestrzegania, chyba że istnieje konkretny powód, aby tego nie robić. Poniższa tabela podsumowuje wytyczne po które najczęściej sięgamy w przypadku odlewów aluminiowych i cynkowych do zastosowań motoryzacyjnych i przemysłowych.
| Funkcja | Typowa wytyczna | Dlaczego to ma znaczenie |
|---|---|---|
| Minimalna ścianka, aluminium | 1,2 do 2,5 mm | Cieńsze ściany szybko się zapełniają, ale wcześnie zamarzają i mogą nie wypełniać |
| Minimalna ścianka, cynk | 0,6 do 1,5 mm | Cynk płynie dalej w niższej temperaturze, umożliwiając uzyskanie drobnych szczegółów |
| Przejście na ścianę | Stopniowe, zwężające się co najmniej trzykrotnie w stosunku do zmiany | Nagłe zmiany powodują powstawanie gorących punktów, porowatości skurczowej i wypaczeń |
| Zanurzenie, powierzchnie zewnętrzne | Minimum 1 do 2 stopni | Zmniejsza siłę wyrzutu, zacieranie i zużycie matrycy |
| Zanurzenie, otwory rdzeniowe i głębokie żebra | 2 do 5 stopni | Metal kurczy się na rdzeniach, więc głębsze elementy wymagają większego ciągu |
| Wewnętrzny promień narożnika | Co najmniej 0,5-krotność sąsiedniej ściany | Poprawia przepływ metalu i zmniejsza koncentrację naprężeń |
| Grubość żebra | 0,6 do 0,8 krotności nominalnej ściany | Zapobiega osadzaniu się śladów na przeciwległej powierzchni |
| Grubość ścianki piasty | Około 0,75 razy większa niż główna ściana | Izolowane grube sekcje schładzają i powodują porowatość |
| Materiał do obróbki | 0,3 do 0,8 mm na powierzchnię | Dodatkowe zapasy kosztują czas cyklu i mogą odsłonić podpowierzchniowe puste przestrzenie |
Zaokrąglone rogi mają większe znaczenie, niż wielu projektantów się spodziewa. Ostre narożniki wewnętrzne zwiększają naprężenia w gotowej części i zatrzymują ciepło w matrycy, podczas gdy promień wynoszący mniej więcej połowę grubości ścianki zwykle wystarcza, aby oba elementy się zachowywały.
Bramkowanie, przelew i odpowietrzanie
Układ wlewowy to część projektu HPDC, na którą poświęca się najwięcej uwagi po pojawieniu się defektu, dlatego właśnie warto zająć się nim za pierwszym razem. Cel jest prosty: szybko i płynnie wypełnić ubytek, utrzymać front metalu w ruchu w jednym kierunku i pozwolić, aby ostatni metal, który przybył, zakończył swoją podróż w przelewie, a nie wewnątrz ściany konstrukcyjnej.
W praktyce oznacza to wybór obszaru przewężki w zależności od zamierzonego czasu napełniania i objętości wgłębienia, dążenie do prędkości przewężki, która atomizuje metal bez niszczenia ściany wnęki oraz kierowanie przepływu z grubych odcinków do cienkich, a nie odwrotnie. Tam, gdzie część ma kilka grubych węzłów, często potrzebne są indywidualne zastawki i przelewy, tak aby każdy węzeł miał własne źródło metalu i własną drogę ucieczki powietrza.
Wentylacja zasługuje na równą uwagę. Powietrze uwięzione we wnęce powoduje porowatość, pęcherze i niepełne wypełnienie, a powietrze, które nie może uciec przez otwory wentylacyjne, jest często usuwane za pomocą odkurzacza. Dobrze wentylowane narzędzie działa również przy niższym ciśnieniu wtrysku, co wydłuża żywotność matrycy. W przypadku części o surowych wymaganiach dotyczących wewnętrznej wytrzymałości, próżnia w połączeniu ze zrównoważonym układem przelewu zwykle sama w sobie przewyższa grubszą bramę.
Równowaga cieplna i układ chłodzenia
Chłodzenie jest najwolniejszą częścią cyklu i jednym z najsilniejszych czynników wpływających na żywotność matrycy. Jeśli narzędzie chłodzi się nierównomiernie, jeden obszar wnęki pozostaje gorący, część wypacza się w tę stronę, a operatorzy kompensują to dodatkowym natryskiwaniem matrycy, co jeszcze bardziej zaburza równowagę termiczną.
Dobry układ chłodzenia zaczyna się od części. Dopływ ciepła zależy od grubości przekroju, więc najgrubsze węzły wymagają największego chłodzenia i potrzebują go najbliżej wnęki. Kanały są zwykle umieszczane w odległości od powierzchni wnęki równej w przybliżeniu dwóm do trzech średnic kanałów i biegną równolegle do powierzchni wnęki, a nie w poprzek niej. Głębokie rdzenie i smukłe kołki chłodzone są przegrodami lub bełkotkami, natomiast suwaki chłodzone są oddzielnie, aby się nie zacierały.
Stopy cynku około 390°C
Stopy aluminium około 600°C
Stopy magnezu około 630°C
Powyższy wykres porównuje typowe temperatury zalewania trzech rodzin stopów. Im wyższa temperatura, tym więcej naprężeń cieplnych pochłania stal matrycowa w każdym cyklu, co jest jednym z powodów, dla których oprzyrządowanie cynkowe często wytrzymuje dłużej niż oprzyrządowanie aluminiowe o podobnej złożoności.
To zmęczenie cieplne, a nie zużycie, zwykle kończy żywotność matrycy. Pęknięcia zaczynają się w ostrych wewnętrznych narożnikach i na krawędziach kanałów chłodzących, a następnie rosną, aż ukażą się na powierzchni odlewu. Gładkie promienie, rozsądne odstępy między kanałami i stałe podgrzewanie wstępne opóźniają ten moment.
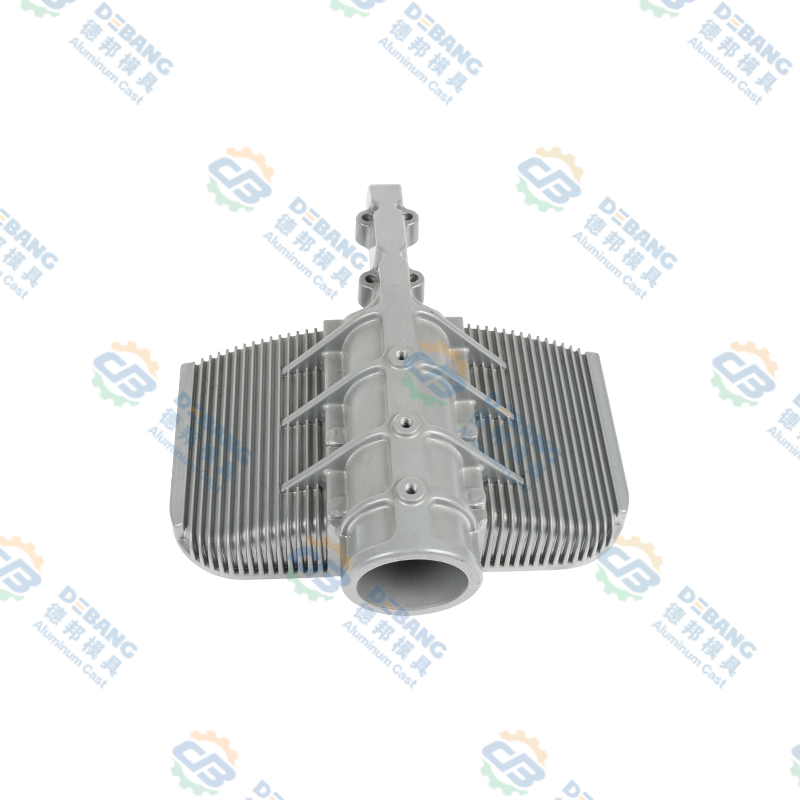
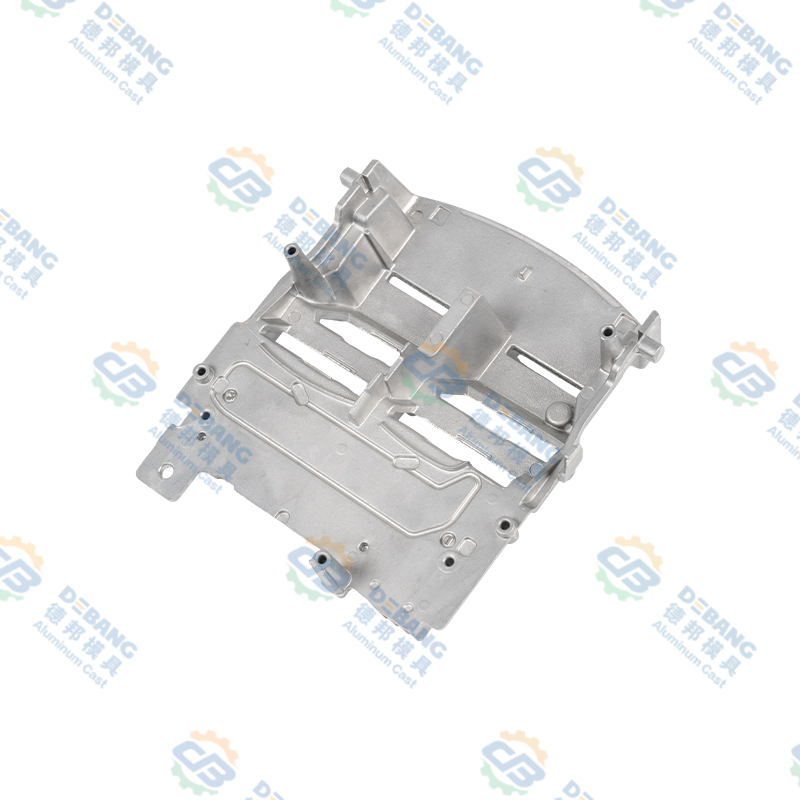 Odlewany ciśnieniowo aluminiowy radiator do oświetlenia samochodowego Odlewany ciśnieniowo aluminiowy radiator do oświetlenia samochodowego z żebrami o dużej gęstości, kanałami wentylacyjnymi i żebrami do zarządzania ciepłem LED i stabilnego rozpraszania ciepła. Zobacz produkt →
Jak Alloy Choice zmienia narzędzie
Stop jest wybierany do części, ale zmienia także narzędzie. Aluminium, cynk i magnez zajmują bardzo różne miejsca, jeśli chodzi o temperaturę zalewania, płynność, wytrzymałość ścianek i zużycie matrycy, a konstrukcja, która dobrze sprawdza się w jednej rodzinie, może być nieekonomiczna w innej.
| Rodzina stopów | Temperatura zalewania | Zakres ścienny | Implikacje narzędziowe |
|---|---|---|---|
| Aluminium (ADC12, A380, A360) | 580 do 620°C | 1,2 do 4 mm | Wysokie obciążenie termiczne, stal narzędziowa H13, solidne chłodzenie, dobra wytrzymałość w stosunku do masy |
| Cynk (Znal 3, Zamak 5) | 385 do 420°C | 0,6 do 3 mm | Dłuższa żywotność matrycy, doskonała szczegółowość i cienkie ścianki, odpowiednie do części platerowanych |
| Magnez (AZ91D, AM60) | 600 do 650°C | 1,0 do 3 mm | Ostrożna ochrona stopu i bramkowanie, najniższa gęstość, ścisła kontrola procesu |
Aluminium jest domyślnym materiałem w przypadku części konstrukcyjnych i termicznych, takich jak obudowy, radiatory, wsporniki i elementy układu napędowego, a nasze przewodnik techniczny dotyczący elementów odlewanych ciśnieniowo z aluminium wnika głębiej w obszary, w których rodzina radzi sobie najlepiej. Cynk jest często wybierany do małych, precyzyjnych lub dekoracyjnych części, gdzie cienkie ścianki i wykończenie powierzchni liczą się bardziej niż waga. Magnez jest najlżejszą opcją i jest zwykle zarezerwowany dla obudów wrażliwych na wagę, z bardziej rygorystycznymi kontrolami dotyczącymi obsługi stopu i bramkowania.
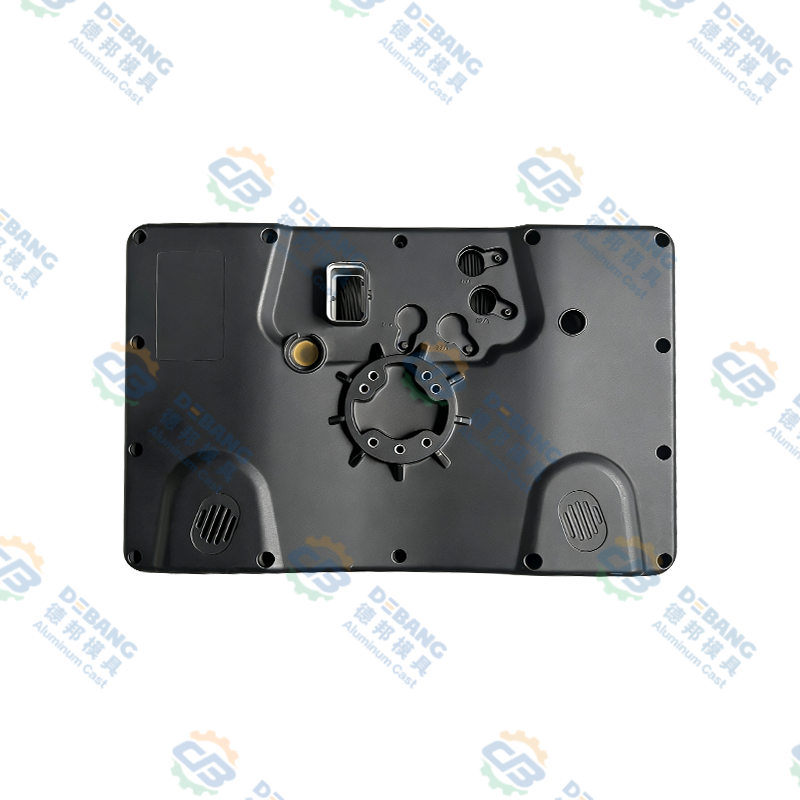
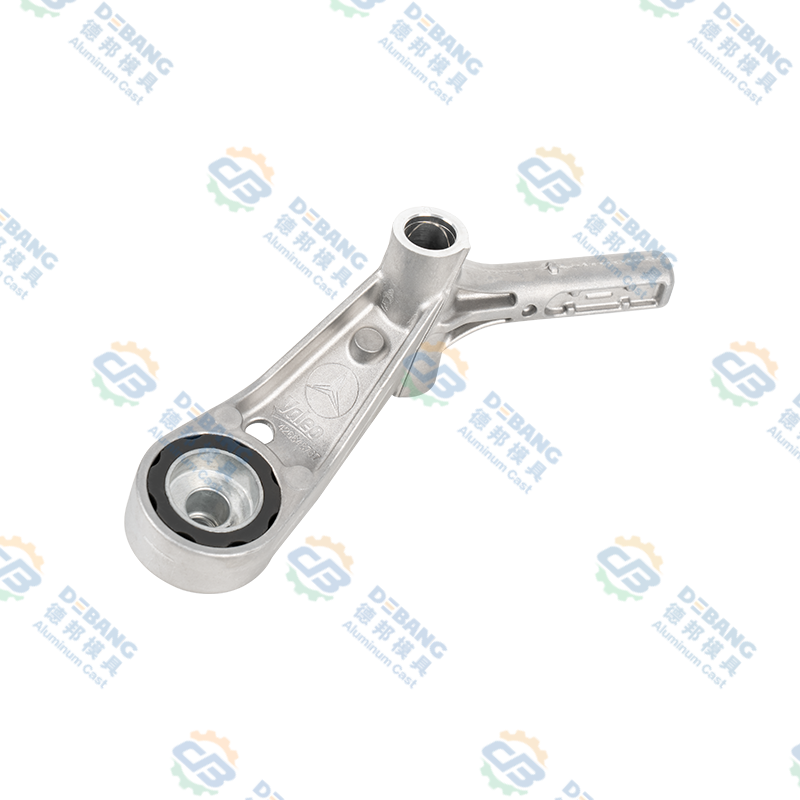
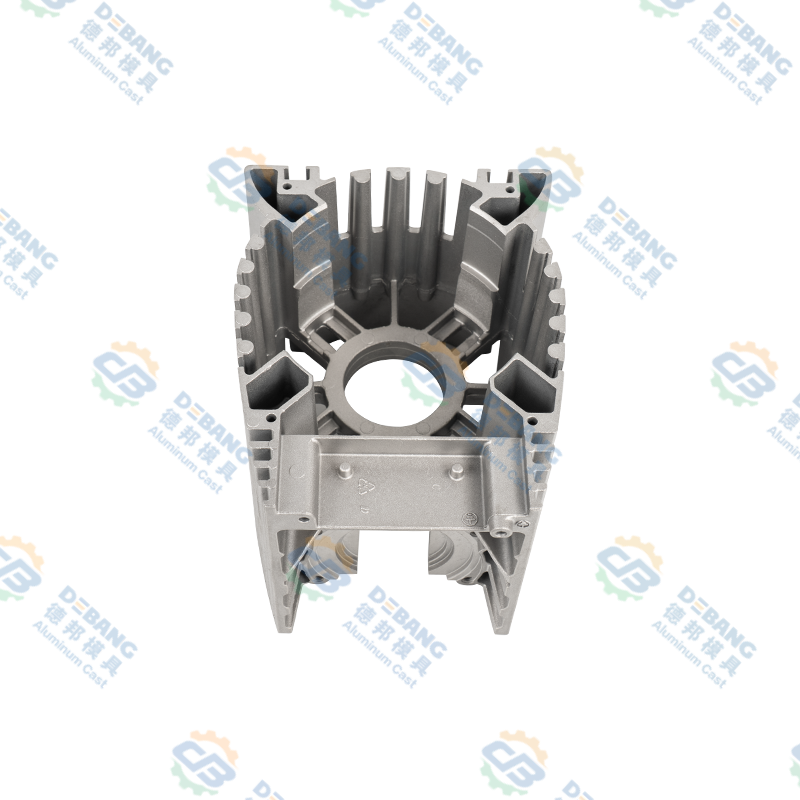 Obudowa silnika i sterownika z odlewu aluminiowego Zintegrowana odlewana ciśnieniowo aluminiowa obudowa silnika lub sterownika z żebrami odprowadzającymi ciepło, punktami mocowania i sztywnością zapewniającą ochronę podzespołów pod wibracjami. Zobacz produkt →
Wyrzut, slajdy i ciągnięcie rdzenia
Konstrukcja wyrzutowa jest nieestetyczna i zdecydowana. Wypychacze są umieszczane w miejscach sztywnych odlewu, w rogach i wzdłuż żeber, a ich wymiary są takie, aby lokalne ciśnienie pozostawało na tyle niskie, aby nie pozostawić śladów na powierzchni kosmetycznej. Płyta wyrzutnika jest wyważona w taki sposób, że część opuszcza rdzeń prosto, a nie przechyla się i ciągnie po jednej stronie.
Prowadnice i rdzenie zwiększają jednocześnie możliwości i koszty. Każdy suwak potrzebuje własnego ciągu, własnego chłodzenia i własnych powierzchni ścieralnych, a każdy rdzeń potrzebuje wystarczającego zbieżności, aby kurczący się odlew mógł go czysto uwolnić. Suwaki hydrauliczne stosuje się tam, gdzie przesuw jest długi lub gdzie suwak musi poruszać się niezależnie od otworu matrycy, natomiast prowadnice mechaniczne są tańsze i bardzo niezawodne tam, gdzie ruch jest prosty.
Symulacja i weryfikacja przed cięciem stali
Symulacja jest obecnie standardową praktyką przed cięciem stali na dowolną część cienkościenną, złożoną geometrycznie lub związaną z bezpieczeństwem. Symulacja wypełnienia pokazuje, czy metalowy front pęka, czy dwa fronty spotykają się podczas zimnej spoiny i gdzie prawdopodobnie może pozostać uwięzione powietrze. Zestalanie i analiza termiczna ujawniają gorące punkty i pozwalają przewidzieć, gdzie pojawi się porowatość skurczowa. Analiza wypaczeń pozwala oszacować, jak bardzo część ulegnie odkształceniu po wyrzuceniu i schłodzeniu.
Wynik nie jest idealną prognozą, ale jest bardzo przydatnym filtrem. Znacznie taniej jest dodać przelew lub zmienić położenie przewężki w symulacji, niż spawać i ponownie obrabiać wkładkę matrycy. Kiedy symulacja i doświadczenie się nie zgadzają, zwykle ufamy doświadczeniu w zakresie pozycji bramy i symulacji równowagi termicznej, a następnie weryfikujemy oba podczas próby.
Typowe błędy projektowe HPDC, których szukamy w pierwszej kolejności
Po wystarczającej liczbie przeglądów projektów te same problemy pojawiają się ponownie. To właśnie te elementy sprawdzamy przede wszystkim.
- Niejednolite sekcje ścian, szczególnie gruby węzeł przylegający do cienkiej ściany
- Brak przeciągu na głębokich żebrach lub otworach rdzeniowych lub przeciąg zastosowany w złym kierunku
- Brama umieszczona na widocznej powierzchni kosmetycznej lub skierowana bezpośrednio na cienką ścianę
- Chłodzenie zaprojektowane tylko dla połowy pokrywy, pozostawiając połowę wyrzutnika nagrzaną
- Ostre narożniki wewnętrzne zarówno w odlewie, jak i wkładce matrycy
- Nierealistyczne tolerancje odlewu, szczególnie płaskość i współosiowość
- Nadmiar naddatku do obróbki, który zwiększa koszty i uwidacznia porowatość
- Wypychacze umieszcza się na powierzchni uszczelniającej lub na powierzchni, która będzie malowana
- Projekt narzędzia ukończony bez planu prób i określonej trasy poprawek
Jak podchodzimy do projektowania HPDC w Debang Mold
Budujemy oprzyrządowanie do odlewania ciśnieniowego w Ningbo od 1991 roku i metoda pracy nie zmieniła się zbytnio przez ten czas: zrozumienie funkcji, zaprojektowanie narzędzia wokół metalu i utrzymanie tego samego zespołu odpowiedzialnego od pierwszego rysunku aż do części produkcyjnej.
Ta ciągłość ma znaczenie, ponieważ projektowanie i produkcja odbywają się w jednym budynku. Projektowanie i produkcja form, odlewanie ciśnieniowe, operacje wtórne, obróbka precyzyjna, obróbka powierzchni i montaż końcowy przebiegają w ramach jednego łańcucha, a nie oddzielnych dostawców, co skraca pętlę między decyzją projektową a jej konsekwencjami. Nasz kontrola jakości proces przebiega równolegle z projektem narzędzia, a nie po nim, z raportami wymiarowymi pierwszych próbek i zapisami procesu przechowywanymi przez cały okres obowiązywania programu.
Części, które produkujemy najczęściej podążają za łańcuchem dostaw motoryzacyjnych: elementy oświetlenia i zarządzania temperaturą, części układu wycieraczek, części układu chłodzenia, elementy sprzęgła i elementy nadwozia, z aluminium, cynku i magnezu. Każda z tych kategorii niesie ze sobą własne nawyki projektowe. Radiator oświetlenia z długimi, cienkimi żebrami zachowuje się zupełnie inaczej niż obudowa silnika wycieraczek z dwoma współosiowymi otworami łożyskowymi, a oprzyrządowanie musi odzwierciedlać tę różnicę w stosunku do pierwszego szkicu.
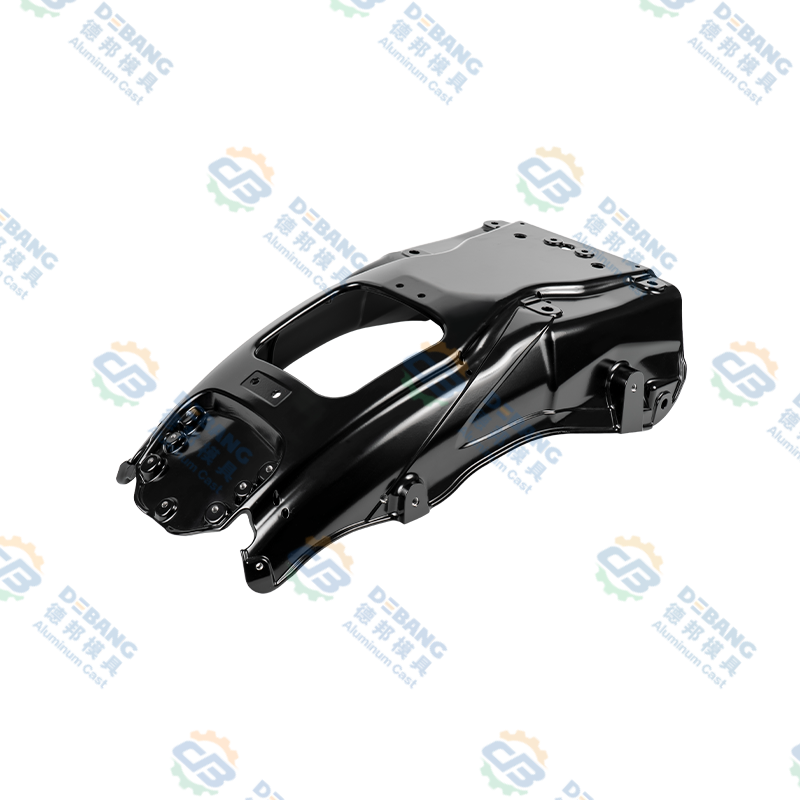
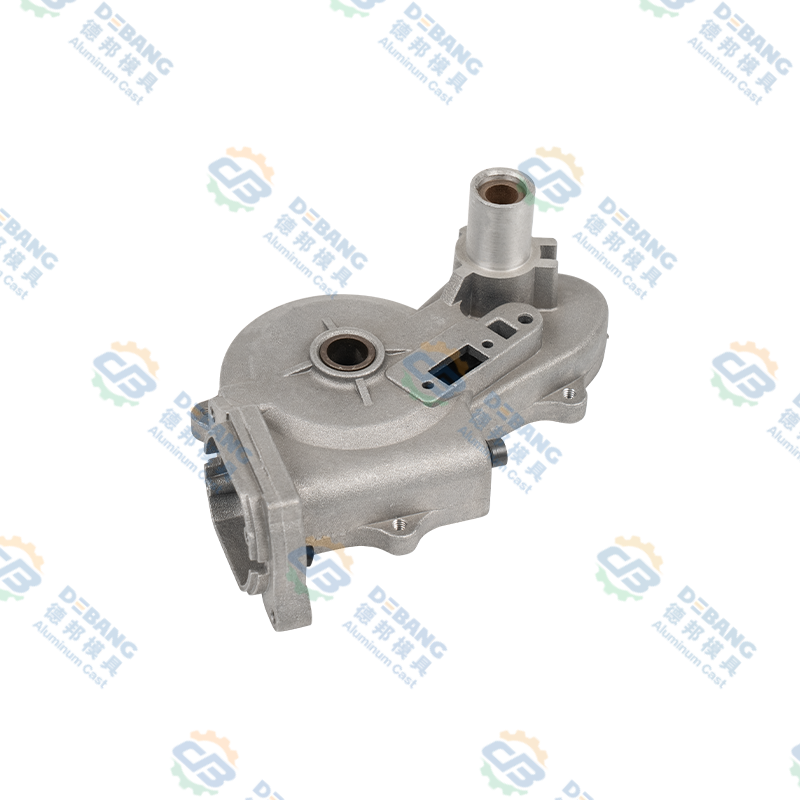
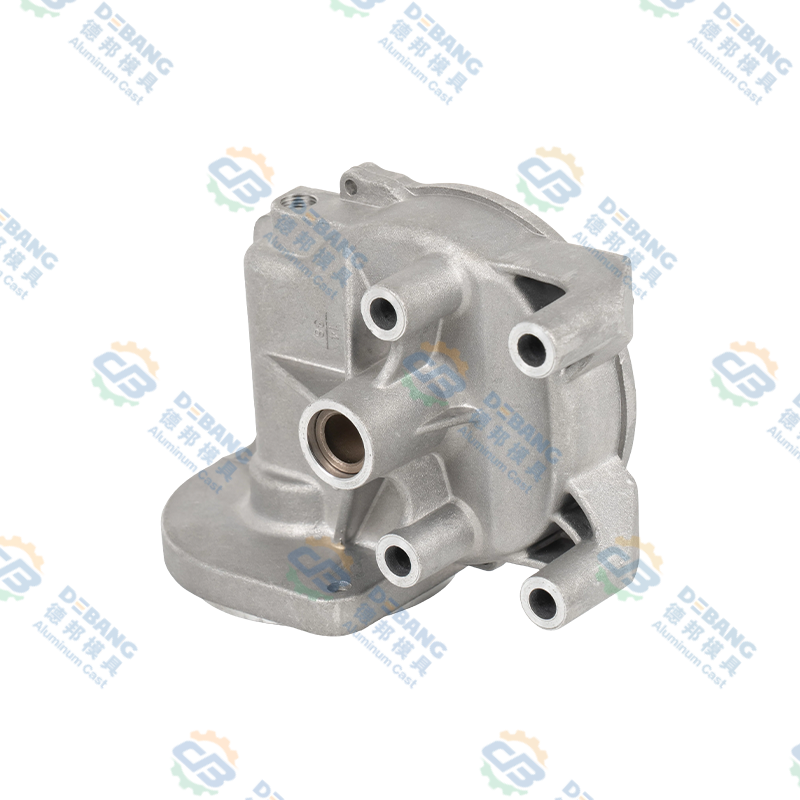 Obudowa silnika wycieraczek samochodowych z odlewu aluminiowego Precyzyjna obudowa silnika wycieraczek z odlewanego ciśnieniowo aluminium, o jednolitych ściankach, wąskich tolerancjach, odporności na korozję i odprowadzaniu ciepła do samochodowych układów wycieraczek. Zobacz produkt →
Często zadawane pytania dotyczące projektu HPDC
Co to jest projekt HPDC?
Projekt HPDC obejmuje dwa powiązane elementy: projekt samego odlewu, w tym ścianki, zanurzenie, promienie i tolerancje, oraz projekt matrycy, która go wytwarza, w tym linię podziału, wlew, przelew, chłodzenie, wyrzut i prowadnice. Obydwa są opracowywane razem, ponieważ większość decyzji dotyczących geometrii części ma bezpośredni wpływ na oprzyrządowanie.
Jaka jest minimalna grubość ścianki w przypadku odlewania pod wysokim ciśnieniem?
W przypadku aluminium praktyczne minimum wynosi zwykle około 1,2 mm, a większość części produkcyjnych mieści się w przedziale od 1,5 mm do 3 mm. Cynk może być cieńszy, do około 0,6 mm na małych częściach, ponieważ płynie dalej w niższej temperaturze. Zejście poniżej tych zakresów jest możliwe, ale zawęża okno procesu i zwiększa ryzyko złomu.
Jakiego ciągu potrzeba dla części HPDC?
W przypadku ścian zewnętrznych normalny jest jeden do dwóch stopni. Otwory rdzeniowe, głębokie żebra i wszelkie elementy, na które odlew się kurczy, wymagają więcej, zwykle od dwóch do pięciu stopni, w zależności od wymagań dotyczących głębokości i wykończenia powierzchni.
Jak długo trwa projektowanie matryc?
W przypadku prostej, jednogniazdowej części samochodowej faza projektowania trwa zwykle od dwóch do czterech tygodni, łącznie z rundami symulacji i przeglądu klientów. Złożone narzędzia z wieloma slajdami, wymagające szczelnego uszczelnienia lub wymagań optycznych, trwają dłużej, częściowo dlatego, że przed opublikowaniem rysunku potrzeba więcej iteracji symulacji.
Czy odlewy ciśnieniowe można poddać obróbce cieplnej?
Odlewy ciśnieniowe z aluminium na ogół nie są poddawane obróbce rozpuszczającej w wysokiej temperaturze, ponieważ uwięziony gaz rozszerza się i powoduje powstawanie pęcherzy na powierzchni. Powszechne są zabiegi odprężania i stabilizacji w niższej temperaturze, a odlewanie wspomagane próżniowo poprawia wewnętrzną solidność, której późniejsza obróbka cieplna nie jest w stanie naprawić.
Kiedy symulacja się opłaca?
Symulacja opłaca się, gdy część jest cienkościenna, ma kilka grubych węzłów, ma rygorystyczne wymagania dotyczące wycieków lub zmęczenia, lub gdy narzędzie jest na tyle drogie, że druga iteracja byłaby bolesna. W przypadku prostych, grubościennych części o dużym ciągu może wystarczyć uważny przegląd projektu.
Czy dostarczacie zarówno formę, jak i odlewy?
Tak. Projektujemy i budujemy narzędzie, przeprowadzamy pierwsze próbki, a następnie dostarczamy odlewy produkcyjne z obróbką wtórną, obróbką powierzchniową i montażem zgodnie z wymaganiami, tak aby ten sam zespół był odpowiedzialny za gotowy element.
Projektowanie HPDC to dyscyplina oparta na małych decyzjach podejmowanych wcześnie: stopień przeciągu tutaj, jeszcze jeden przelew tam, linia chłodzenia przesunięta o dziesięć milimetrów bliżej wnęki. Żadne z nich nie wygląda dramatycznie na rysunku, ale razem decydują, czy narzędzie będzie działać spokojnie przez lata, czy też spędzi życie w zakładzie konserwacyjnym. Jeśli nadal jesteś na etapie, w którym wydruk części jest otwarty na zmiany, jest to najlepszy moment, aby włączyć do rozmowy konstruktora narzędzi, a jest to rozmowa, którą prowadzimy najczęściej z klientami.
Najnowsze wiadomości
Dowiedz się więcej o nowościach branżowych
-
19
Oct
 Samochodowy odlew ciśnieniowy aluminium: praktyczny przewodnik po stopach, częściach i jakościOdlewanie ciśnieniowe aluminium jest jednym z najcichszych koni roboczych współczesnego samochodu. Zajrzyj za reflektor lub pod maskę, a znajdziesz odlewane części aluminiowe, które wykonują nie...
-
16
Jul
Dlaczego stop cynku jest podstawą niezawodnych systemów wycieraczek samochodowychCzęści wycieraczek samochodowych ze stopu cynku pozostają standardem branżowym w przypadku ramion łączących, wałów obrotowych, korbowodów i wsporników montażowych, ponieważ zapewniają rzad... -
16
Jul
Kompletny przewodnik techniczny: Czym są elementy odlewane ciśnieniowo z aluminium i kompleksowy przegląd procesów odlewania ciśnieniowego stopów aluminiumSpis treści Definicja bezpośrednia Proces produkcyjny Czym są komponenty ... -
16
Nov
Odlewy ciśnieniowe magnezu i aluminium: praktyczny przewodnik dla zespołów projektowychZapytaj dziesięciu inżynierów, co oddziela magnez od aluminium, a zazwyczaj otrzymasz dziesięć odmian tych samych trzech słów: waga, koszt, korozja. Wszystkie trzy mają znaczenie, ale żaden z ni...
Niezależnie od tego, czy jesteś kupującym, czy partnerem w dziedzinie rozwoju, dokładamy wszelkich starań, aby zapewnić Ci niezawodne rozwiązanie.
LINKI DO PRODUKTÓW
- Produkty ze stopów aluminium
- Produkty do odlewania ciśnieniowego stopów cynku
- Produkty do odlewania ciśnieniowego stopów magnezu
Mobilny
Obsługa klienta
SZYBKIE LINKI
WYCENA
SKONTAKTUJ SIĘ Z NAMI
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+86 15988651610
Add: Nr 1 Tianxing Road, Park Naukowo-Technologiczny Daqi, dystrykt Beilun, miasto Ningbo, prowincja Zhejiang, Chiny
Prawa autorskie © Zhejiang Debang Intelligent Technology Co., Ltd. Wszelkie prawa zastrzeżone.
 Producenci odlewów ciśnieniowych OEM / ODM