

Magnez w stopie aluminium: jak Mg kontroluje wytrzymałość, odlewanie i korozję
 2026.11.09
 Wiadomości branżowe
Magnez to najmniejsza liczba w większości certyfikatów stopów aluminium i często decyduje o zachowaniu części. Kilka dziesiątych procenta może zwiększyć granicę plastyczności odlewu ciśnieniowego o dziesiątki megapaskali. Kilka dziesiątych za dużo może pozostawić stopiony materiał pokryty żużlem, spowolnić cykl i spowodować powstawanie pęcherzy przy pierwszym wejściu do pieca rozpuszczającego.
Jeśli specyfikujesz, kupujesz, obrabiasz lub odlewasz komponenty aluminiowe, warto dobrze zrozumieć magnez. Wyjaśnia, dlaczego arkusz 5xxx radzi sobie z mgłą solną, dlaczego A360 przewyższa A380 w wilgotnym środowisku i dlaczego radiator LED dużej mocy nie może być po prostu wykonany z najtańszego stopu ogólnego przeznaczenia na półce.
Poniżej znajduje się praktyczny opis magnezu w stopie aluminium: gdzie znajdują się atomy, ile go przenosi każda rodzina, jaki wpływ ma na stop i matrycę oraz w jaki sposób odlewnik utrzymuje go w oknie, które jest czasami węższe niż 0,2 punktu procentowego. Od 1991 roku zajmujemy się odlewaniem aluminium i budowaniem precyzyjnych form w Ningbo, dlatego poniższe uwagi pochodzą zarówno z doświadczeń produkcyjnych, jak i z podręczników.
Rola magnezu w aluminium
Magnez rozpuszcza się w aluminium jako substytucyjna substancja rozpuszczona. Jego atom jest większy niż atom aluminium, więc zniekształca otaczającą go siatkę i utrudnia ruch dyslokacyjny. Jest to wzmocnienie roztworem stałym, które pojawia się w próbie rozciągania niemal natychmiast, nawet przy kilku dziesiątych procenta.
Magnez sprawia, że aluminium nadaje się również do obróbki cieplnej, pod warunkiem obecności krzemu lub cynku. W stopach Al-Mg-Si magnez i krzem łączą się w cząstki Mg2Si podczas sztucznego starzenia. W stopach Al-Zn-Mg fazą wzmacniającą jest MgZn2. W obu przypadkach ilość magnezu, która pozostaje rozpuszczona po hartowaniu, określa, ile wzmocnienia będzie dostępne później.
Jest jednak sufit. W układzie Al-Mg rozpuszczalność w postaci stałej osiąga znacznie ponad 15% w temperaturze eutektycznej 450°C, ale spada do ułamka procenta w temperaturze pokojowej. Ta szczelina sprawia, że stopy 5xxx są utwardzalne przez zgniot. To właśnie czyni je podatnymi na uczulenie: wystarczy trzymać stop o wysokiej zawartości magnezu w temperaturze od około 50°C do 200°C przez wystarczająco długi czas, a faza beta (Al3Mg2) wytrąca się wzdłuż granic ziaren, gwałtownie zwiększając ryzyko pękania korozyjnego naprężeniowego. W przypadku prac morskich i przybrzeżnych jest to powód, dla którego zawartość magnezu jest ograniczona i monitorowana jest temperatura pracy.
Liczą się jeszcze dwie podstawowe właściwości. Magnez jest lżejszy od aluminium (około 1,74 g/cm3 w porównaniu do 2,70 g/cm3), więc zwiększenie zawartości magnezu nieznacznie obniża gęstość. Topi się w temperaturze około 650°C, blisko 660°C aluminium, więc po dodaniu do kąpieli szybko się rozpuszcza i równie szybko się utlenia. Ta druga połowa zdania staje się bardzo ważna na hali odlewni.
Główne stopy aluminium wykorzystujące magnez
Prawie każda rodzina aluminium zawiera pewną ilość magnezu, ale ilości te różnią się o rząd wielkości. Poniższa tabela podsumowuje zakresy, z którymi będziesz się spotykać najczęściej.
| Rodzina | Typowy Mg (% wag.) | Możliwość obróbki cieplnej | Wspólne oceny | Typowe zastosowanie |
|---|---|---|---|---|
| 1xxx (czyste aluminium) | Poniżej 0,05 | Nie | 1050, 1100 | Folia, przewodniki |
| 3xxx (Al-Mn) | Do 0,5 | Nie | 3003, 3004 | Blacha wymiennika ciepła, pokrycie dachowe |
| 5xxx (Al-Mg) | 0,5 do 5,5 | Nie | 5052, 5083, 5182 | Płyta morska, panele nadwozia, zbiorniki |
| 6xxx (Al-Mg-Si) | 0,4 do 1,2 | Tak | 6061, 6063 | Profile, ramy, wsporniki |
| 7xxx (Al-Zn-Mg) | 1,0 do 2,9 | Tak | 7075, 7050 | Lotnictwo i kosmonautyka, konstrukcje o wysokiej wytrzymałości |
| Odlew Al-Si-Mg | 0,2 do 0,7 | Tak (T5 or T6) | A356, A360, AlSi10Mg | Koła, obudowy, odlewy konstrukcyjne |
Czytaj tabelę jako zbiór decyzji projektowych, a nie ranking. Stopy 5xxx rezygnują z możliwości obróbki cieplnej w zamian za doskonałą odporność na korozję, spawalność i zdolność do utwardzania. Stopy 6xxx akceptują niższą wytrzymałość szczytową w zamian za łatwe wytłaczanie i czyste anodowane wykończenie. Stopy 7xxx dążą do najwyższej wytrzymałości dostępnej w aluminium i płacą za to ochroną przed korozją, o którą należy zadbać od samego początku.
Zwróć także uwagę na stosunek Mg:Si w rodzinie 6xxx. Stechiometryczny Mg2Si wymaga wagowo około 1,73 części magnezu na jedną część krzemu. Stopy z nadmiarem krzemu starzeją się szybciej i osiągają wyższą wytrzymałość; stopy z nadmiarem magnezu mają tendencję do lepszego anodowania. Ten współczynnik jest dobrany celowo do aplikacji, a nie jest dziedziczony przez przypadek.
Ile magnezu? Porównanie wizualne
Liczby stają się łatwiejsze do odczytania w formie obrazu. Poniższy wykres wykorzystuje tę samą skalę procentową wagową dla każdej rodziny.
Typowa zawartość magnezu według rodziny stopów (% wag.)
Praktycznym wnioskiem jest szerokość okien. Stopy kute mogą zawierać kilka procent magnezu i nadal zachowują się przewidywalnie. Stopy do odlewania ciśnieniowego charakteryzują się znacznie węższym zakresem: A360 jest określony na poziomie od 0,40 do 0,60% Mg, a ADC12 jest zwykle utrzymywany na poziomie 0,30% lub poniżej. Limity te nie są arbitralne. Określają zakres, w jakim stop wypełnia cienką ściankę, uwalnia się z matrycy, zapewnia czystość obróbki i spełnia właściwości zatwierdzone przez klienta.
Kąpiel, która w A360 dryfuje do 0,75% Mg, nie jest „trochę mocniejsza”. Jest poza specyfikacją i będzie zachowywał się inaczej w matrycy, podczas obróbki cieplnej i w terenie.
Magnez w stopach odlewniczych
W odlewnictwie ciśnieniowym magnez musi znaleźć swoje miejsce. Co dziesiąty procent zmienia płynność, zachowanie podczas utleniania i wydajność cieplną, dlatego twórcy stopów traktują je jako precyzyjne narzędzie, a nie dodatek masowy.
| Stop | Krzem (%) | Miedź (%) | Magnez (%) | Charakter |
|---|---|---|---|---|
| A360 | 9,0-10,0 | maks. 0,6 | 0,40-0,60 | Lepsza odporność na korozję i wytrzymałość niż A380 |
| A380 | 7,5-9,5 | 3,0-4,0 | 0,10 maks | Uniwersalny koń pociągowy, doskonała lejność |
| ADC12 | 9,6-12,0 | 1,5-3,5 | maks. 0,30 | Szeroko stosowane, zrównoważone lejność i koszt |
| AlSi10Mg | 9,0-11,0 | 0,10 maks | 0,20-0,50 | Odlewy strukturalne nadające się do obróbki cieplnej o wysokiej integralności |
Kontrast między A360 i A380 jest najwyraźniejszym przykładem. A380 opiera się na miedzi, jeśli chodzi o wytrzymałość i jest uniwersalnym koniem pociągowym w branży: pięknie odlewa i łatwo się obrabia, ale zawartość miedzi działa przeciwko niemu w wilgotnym lub słonym środowisku. A360 utrzymuje niski poziom miedzi i dodaje magnez, który zapewnia lepszą odporność na korozję i nieco lepsze zachowanie w podwyższonych temperaturach, przy niewielkim koszcie lejności.
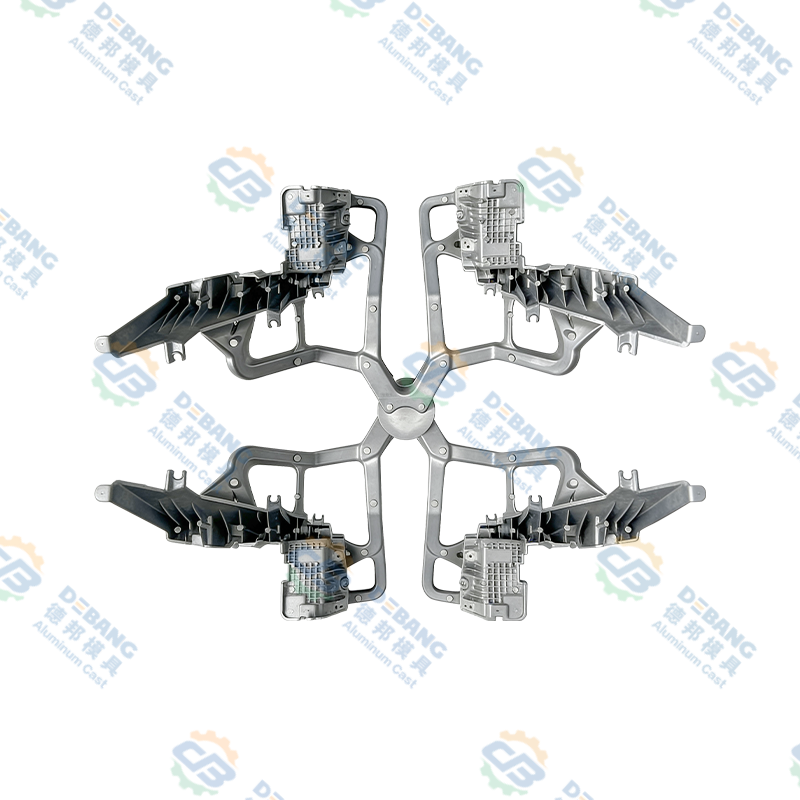
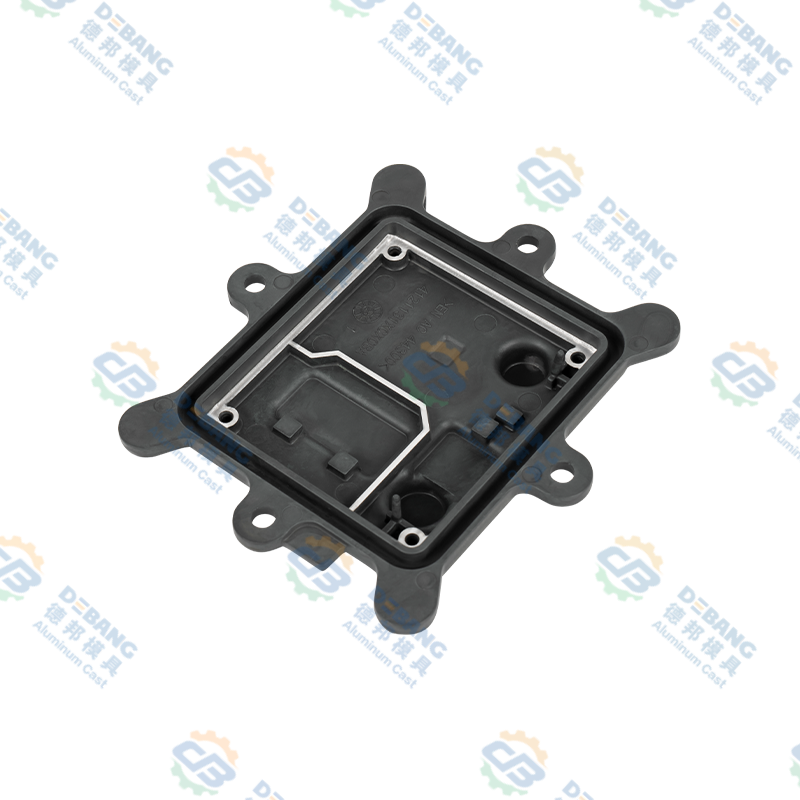
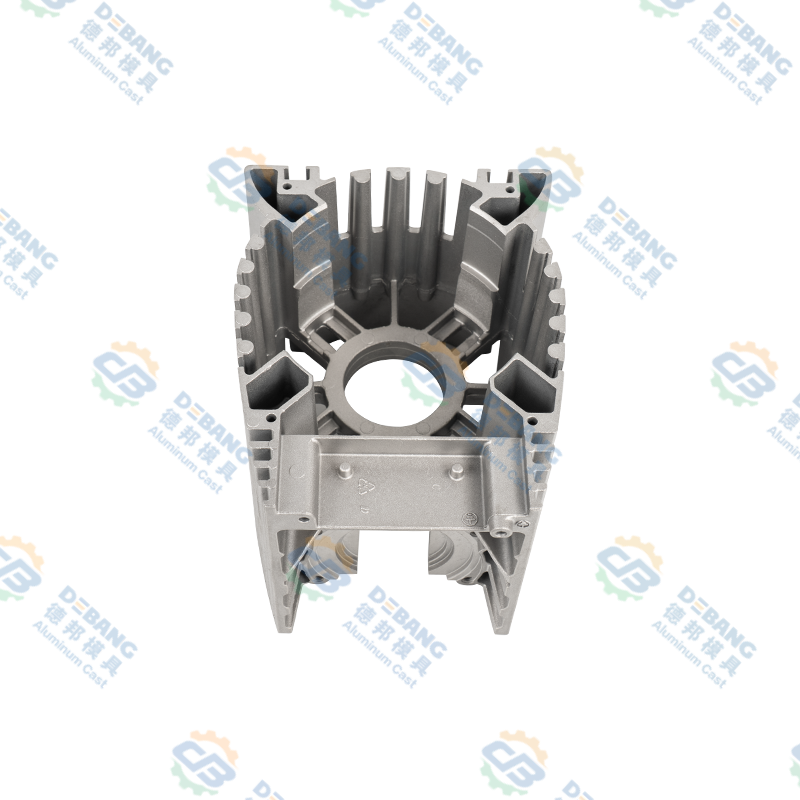 Obudowa silnika i sterownika z odlewanego ciśnieniowo aluminium Zintegrowana, odlewana ciśnieniowo aluminiowa obudowa silnika/sterownika z żebrami odprowadzającymi ciepło i modułowym mocowaniem, dostosowana do podatnych na wibracje zespołów samochodowych, gdzie liczy się sztywność konstrukcyjna i kontrola termiczna. Zobacz produkt →
Dzięki tej kombinacji stopy Al-Si zawierające magnez pojawiają się w obudowach silników, obudowach skrzyń biegów, częściach sprzęgła i elementach konstrukcyjnych, które jednocześnie odbierają ciepło i obciążenie. Nie ma magnezu, który czyni stop egzotycznym. Jego zadaniem jest utrzymanie wytrzymałości, gdy część się nagrzewa, i utrzymanie powierzchni w stanie nienaruszonym, gdy część zostanie zamoczona.
Stopy odlewnicze poddawane obróbce cieplnej popychają ten pomysł dalej. Substancje chemiczne typu AlSi10Mg w połączeniu z odlewaniem wspomaganym próżniowo można poddawać obróbce rozpuszczającej i starzeniu bez powstawania pęcherzy, które normalnie powodowałby uwięziony gaz, co otwiera drzwi do części konstrukcyjnych, które wcześniej musiały być odlewane lub kute grawitacyjnie.
Wpływ magnezu na proces odlewania
W piecu przetrzymującym magnez jest pierwiastkiem reaktywnym w kąpieli. Jego tlenek nie tworzy ścisłej, samoochronnej powłoki jak tlenek glinu, więc stop zawierający magnez tworzy luźną, ciemną warstwę powierzchniową, którą należy odtłuszczać przed każdym wylaniem. Następuje kilka praktycznych konsekwencji.
- Utlenianie i żużel. Wyższy poziom magnezu oznacza więcej żużlu na zmianę i więcej metalu utraconego w wyniku szumowania. Kontrola temperatury topnienia ma znaczenie, ponieważ podgrzewanie kąpieli w celu poprawy wypełnienia również przyspiesza utratę magnezu.
- Zanik magnezu. Dodany magnez odzyskuje się na poziomie około 85 do 95%, a równowaga z czasem jest tracona w wyniku utleniania. W przypadku długotrwałego przetrzymywania magnez zmierzony na początku zmiany nie jest tym, który znajduje się w wannie na koniec. Kontrole z chemii są częścią harmonogramu, a nie tylko podczas pierwszej serii.
- Demagging jest trudniejszy niż dodawanie. Jeśli piec musi przejść z chemii typu A360 na chemię o niskiej zawartości magnezu typu A380, nadmiar magnezu należy usunąć poprzez topnik, zazwyczaj za pomocą związków zawierających chlor lub mieszanin gazowych argon-chlor. Dodanie magnezu zajmuje kilka minut; usunięcie go wymaga planowania.
- Złom i recykling. Mieszane strumienie złomu rzadko odpowiadają jednej specyfikacji. Piec ładowany mieszanką zwrotów A360 i A380 znajdzie się gdzieś pomiędzy nimi i należy to skorygować certyfikowanym wlewkiem, a nie zakładać, że jest prawidłowe.
- Płynność i cienkie ścianki. Zwiększenie zawartości magnezu nieznacznie zmniejsza płynność stopów Al-Si, co ma największe znaczenie w przypadku cienkościennego oświetlenia i obudów elektronicznych, gdzie wypełnienie jest już marginalne.
Zasada na podłodze jest prosta: nigdy nie dodawaj magnezu na oko. Zważ dodatek, wprowadź go do kąpieli o kontrolowanej temperaturze i potwierdź wynik za pomocą próbki spektrometru pobranej z samego stopu, a nie z kadzi, która mogła znajdować się na powierzchni.
Wytrzymałość, korozja i przewodność cieplna
Większość specyfikacji komponentów wymaga trzech rzeczy jednocześnie: wytrzymałości, odporności na korozję i przewodności cieplnej. Magnez pomaga w pierwszym przypadku, może pomóc w drugim w odpowiednim stopie i działa przeciwko trzeciemu, gdy pozostaje w roztworze stałym.
237 W/m·K, czyste aluminium
95-110 W/m·K, stop typu A380
150-170 W/m·K, AlSi10Mg o niskiej zawartości miedzi
Przewodność cieplna jest najwyraźniejszym kompromisem. Rozpuszczone pierwiastki rozpraszają zarówno elektrony, jak i fonony, więc co dziesiąty procent magnezu lub krzemu zawartego w roztworze kosztuje trochę przewodnictwa. Miedź jest znacznie bardziej szkodliwa niż magnez i właśnie dlatego w ścieżkach cieplnych preferowane są stopy o niskiej zawartości miedzi i zawierające magnez.
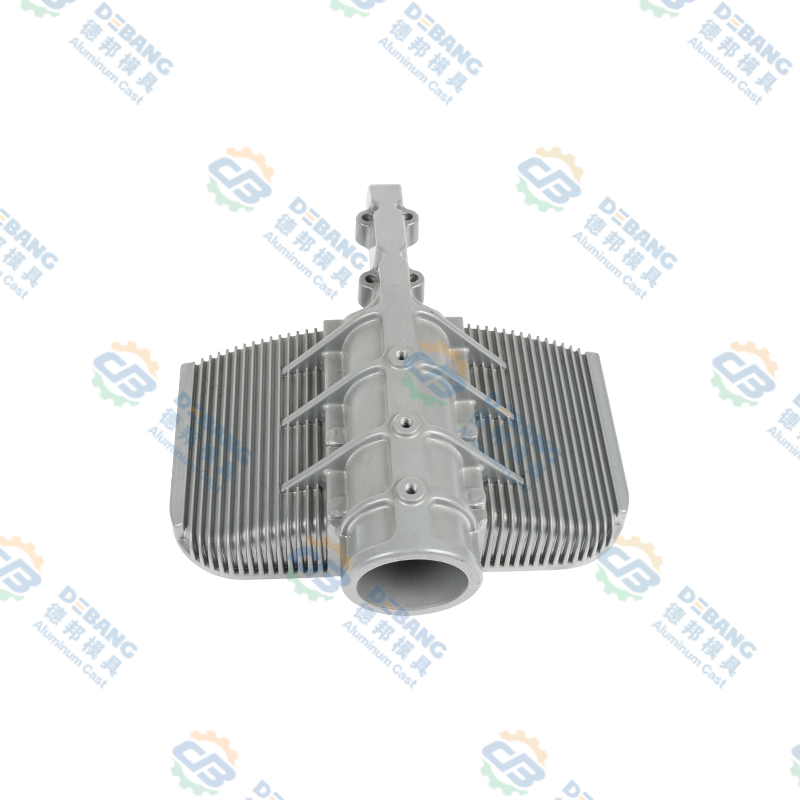
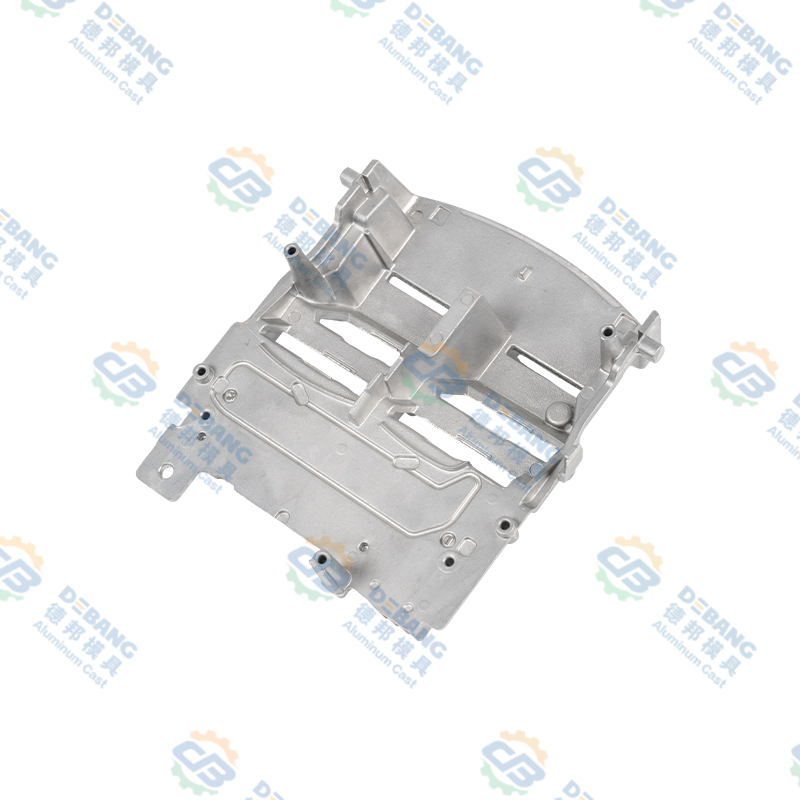 Odlewany ciśnieniowo aluminiowy radiator do oświetlenia samochodowego Wysokociśnieniowy radiator z odlewanego ciśnieniowo aluminium z gęstymi żebrami i kanałami wentylacyjnymi dla modułów reflektorów LED, wspomagający zarządzanie ciepłem i stabilną pracę oświetlenia. Zobacz produkt →
Dobrym przykładem są radiatory oświetlenia samochodowego. Część musi odprowadzać ciepło z modułu LED, utrzymywać płaską powierzchnię współpracującą i przetrwać cykle termiczne przez cały okres eksploatacji pojazdu. Stop Al-Si-Mg o niskiej zawartości miedzi spełnia wszystkie trzy wymagania. Stop ogólnego przeznaczenia o wysokiej zawartości miedzi byłby tańszy w odlewaniu i zauważalnie gorszy w pracy, co jest fałszywą oszczędnością, gdy lampa zacznie blaknąć.
Korozja kieruje się podobną logiką. W przypadku przerobionych plastycznie stopów Al-Mg magnez jest prawdziwą zaletą w środowiskach chlorkowych. W przypadku odlewanych stopów Al-Si-Mg korzyści są mniejsze, a miedź powoduje większość szkód. Tam, gdzie sól drogowa lub środki chemiczne do zmywania stanowią część cyklu pracy, określenie niskiej zawartości miedzi i kontrolowanie zawartości żelaza ma większe znaczenie niż pogoń za ilością magnezu.
Gdzie aluminium zawierające magnez pojawia się w pojazdach
Elektryfikacja wypchnęła aluminium w miejsca, które kiedyś należały do stali, a wraz z nim przesunęły się stopy zawierające magnez.
- Korpus i zamknięcia. Arkusz 5xxx do paneli wewnętrznych i wzmocnień konstrukcyjnych, profile 6xxx do konstrukcji awaryjnych i ram akumulatorów.
- Zarządzanie ciepłem. Odlewane obudowy Al-Si-Mg, kolektory chłodziwa i radiatory, a także blachy 3xxx i 4xxx w lutowanych wymiennikach ciepła.
- Zespół napędowy i układ napędowy. Obudowy silnika, miski skrzyni biegów, elementy sprzęgła i części sprzęgła z A360 lub AlSi10Mg.
- Oświetlenie. Radiatory, zaciski reflektorów i wieże, w których spotykają się wytrzymałość i przenoszenie ciepła.
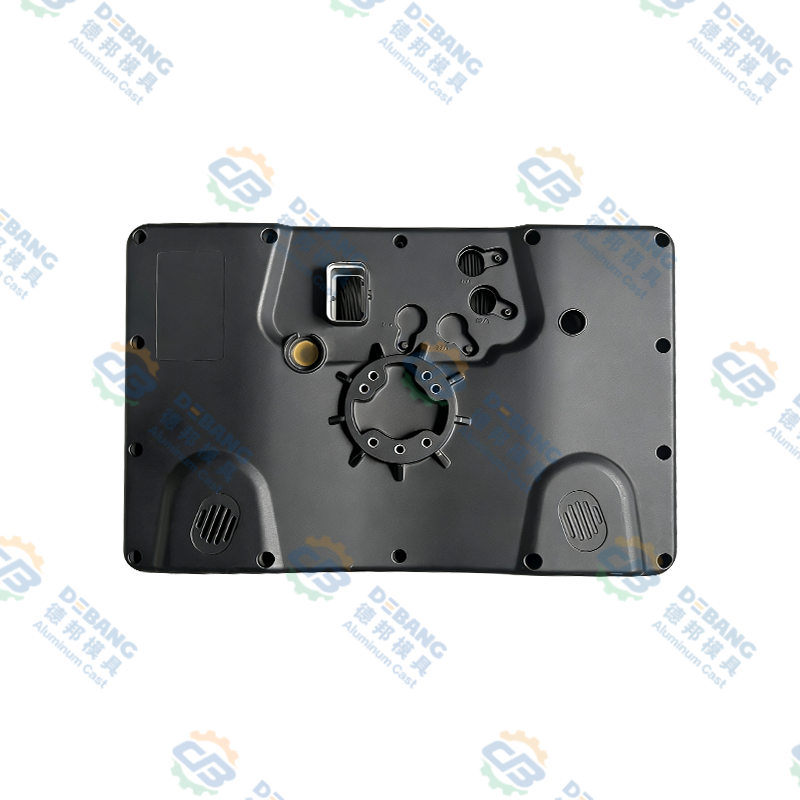
- Elektronika wnętrza. Obudowy wyświetlaczy, korpusy kamer i wsporniki, które wymagają sztywności bez ciężaru.
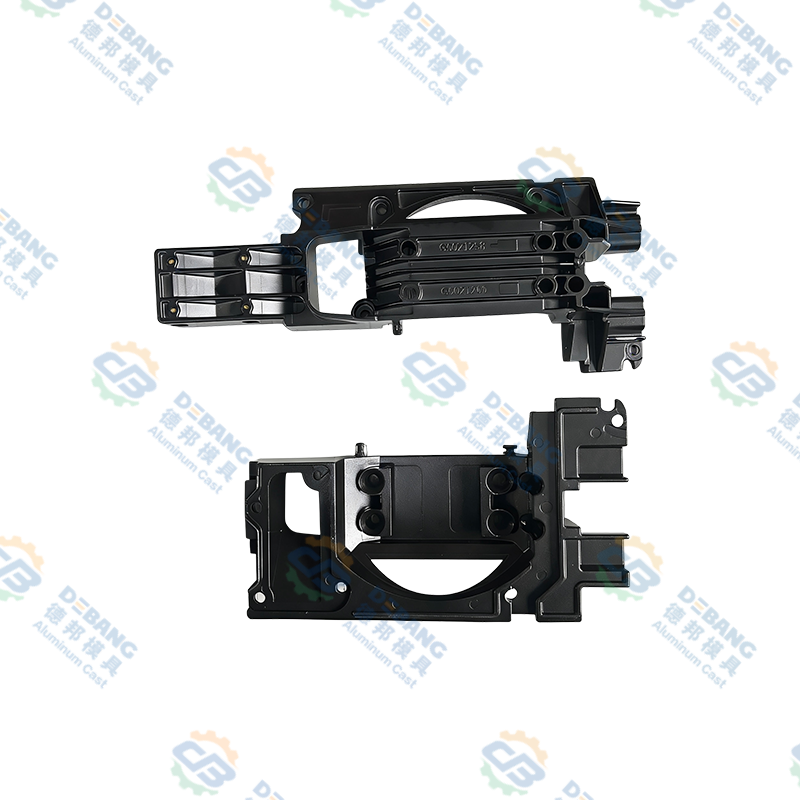
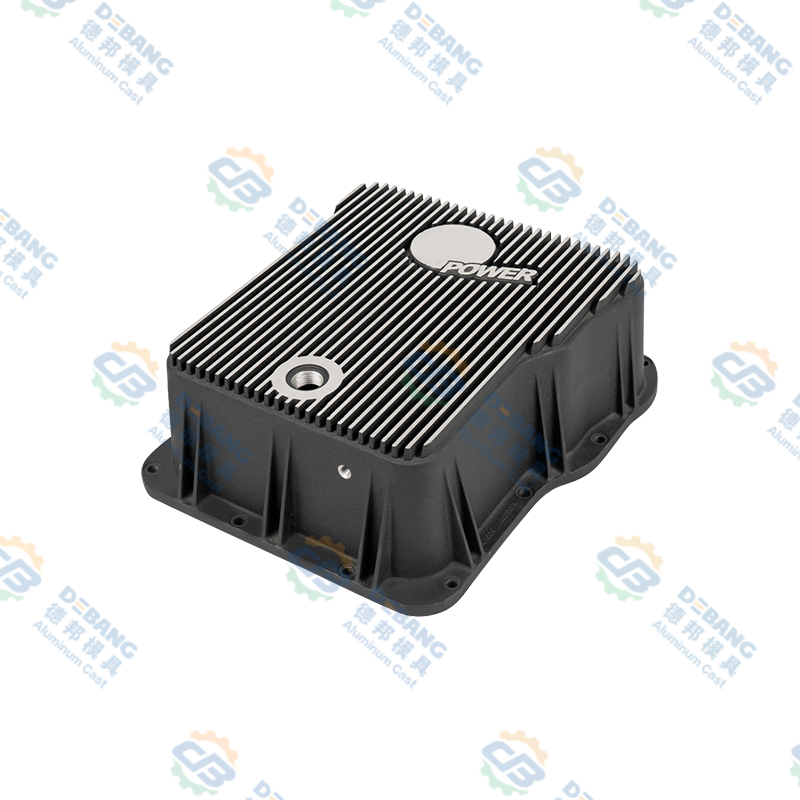
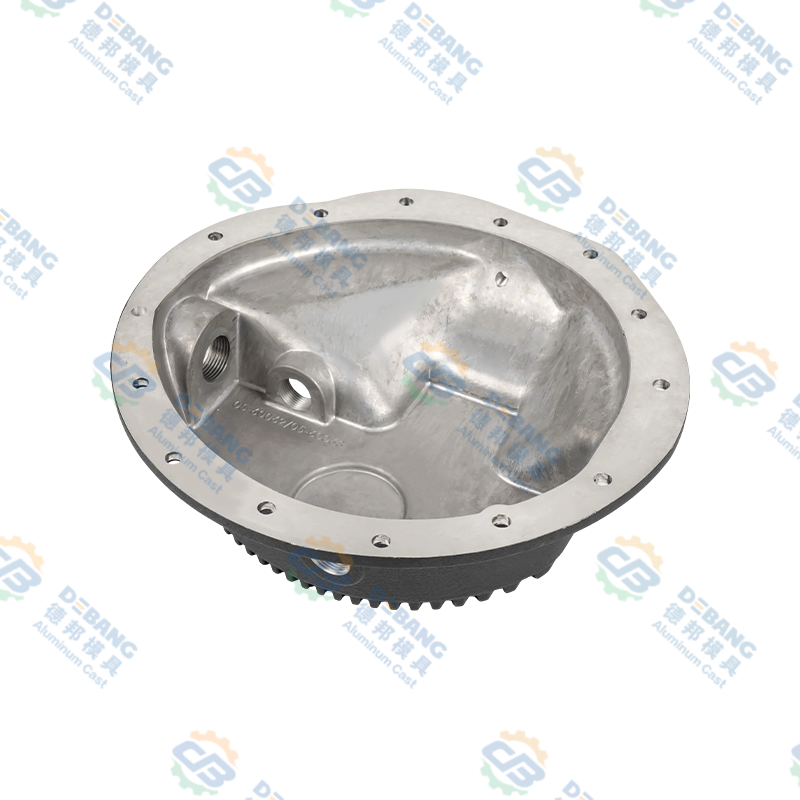 Miski olejowe przekładni z odlewanego ciśnieniowo aluminium Odlewane ciśnieniowo aluminiowe miski przekładni z precyzyjnie obrobionymi gwintami i matowym wykończeniem odpornym na korozję, zaprojektowane z myślą o szczelnym uszczelnieniu i szerokiej kompatybilności z pojazdami. Zobacz produkt →
Miska olejowa skrzyni biegów dobrze pokazuje tę kombinację. Muszą być szczelne, wystarczająco sztywne, aby utrzymać uszczelkę pod obciążeniem i wystarczająco przewodzące, aby pomóc schłodzić płyn. Stop Al-Si zawierający magnez tworzy cienkie, jednolite ścianki, utrzymuje kołnierz uszczelniający na płasko i zachowuje swoje właściwości przez lata cykli termicznych. Magnez pracuje cicho, ale bez niego część nie spełniałaby specyfikacji.
Utrzymywanie magnezu pod kontrolą
Kontrola magnezu to dyscyplina jakościowa, a nie ciekawostka metalurgiczna. Okno specyfikacji wynoszące 0,20 punktu procentowego nie pozostawia miejsca na założenia.
- Chemia na każdym upale. Optyczna spektrometria emisyjna na schłodzonym trzpieniu pozwala uzyskać magnez, krzem, miedź i żelazo w ciągu kilku minut, przed pierwszym strzałem produkcyjnym.
- Dzienniki pieca i częstotliwość pobierania próbek. Próbki w przypadku długotrwałych kampanii są pobierane w określonych odstępach czasu, ponieważ magnez zanika, a ostatnie odlewy w ramach zmiany mogą różnić się od pierwszych.
- Kontrola porowatości. Kontrole rentgenowskie lub tomograficzne potwierdzają, że stop poddawany obróbce cieplnej jest wystarczająco czysty, aby przetrwać obróbkę roztworową bez powstawania pęcherzy.
- Weryfikacja mechaniczna. Testy rozciągania i twardości każdej partii potwierdzają, że magnez w kąpieli faktycznie przełożył się na właściwości wymagane na rysunku.
- Identyfikowalność. Numery wytopu, certyfikaty wlewków i zapisy testów są dostarczane wraz z częścią, więc na pytanie postawione dwa lata później nadal można uzyskać odpowiedź.
Nasze własne programu kontroli jakości opiera się na tych etapach, ponieważ magnez jest jednym z niewielu pierwiastków, w przypadku których mały błąd analityczny staje się widoczną awarią pola.
Typowe błędy przy określaniu aluminium zawierającego magnez
- Wybór stopu wyłącznie na podstawie wytrzymałości. Stop o wyższej zawartości magnezu może być mocniejszy, ale nadal będzie złym wyborem, jeśli część wymaga przewodności cieplnej lub odporności na mgłę solną.
- Traktowanie A360 i A380 jako wymienne. Nie są. Poziomy miedzi i magnezu różnią się na tyle, że zmieniają zachowanie korozyjne, przenoszenie ciepła i reakcję obróbki.
- Dodanie magnezu bez ponownego badania. Odzyskiwanie zależy od temperatury, mieszania i czasu. Sprawdź każdy dodatek.
- Zakładając, że stop nadający się do obróbki cieplnej zawsze można poddać obróbce cieplnej. Konwencjonalne odlewy ciśnieniowe wychwytują gaz; bez wspomagania próżniowego lub specjalnie zaprojektowanego stopu, cykl T6 wytwarza raczej pęcherze niż wytrzymałość.
- Ignorowanie uczulenia w 5xxx. Blacha o wysokiej zawartości magnezu wystawiona na działanie umiarkowanego ciepła przez lata może utracić odporność na korozję, nawet jeśli nic nie zostało zrobione „źle”.
- Zapominając o karze za przewodność. Każdy rozpuszczony pierwiastek kosztuje wydajność cieplną, a miedź kosztuje najwięcej.
Często zadawane pytania
Co robi magnez w stopie aluminium?
Magnez wzmacnia aluminium poprzez zniekształcanie sieci krystalicznej, co wzmacnia roztwór w roztworze stałym, a jeśli obecny jest również krzem lub cynk, tworząc podczas starzenia drobne osady, takie jak Mg2Si lub MgZn2. Obniża również nieznacznie gęstość, a w przerobionych plastycznie stopach Al-Mg poprawia odporność na środowisko chlorkowe.
Ile magnezu znajduje się w typowym odlewie ciśnieniowym aluminium?
Większość stopów do odlewania ciśnieniowego zawiera magnez w ilości od 0,10% do 0,60% wagowo. A360 jest określony na poziomie od 0,40 do 0,60% Mg, AlSi10Mg na około 0,20 do 0,50%, A380 na poziomie 0,10% lub mniej, a ADC12 na poziomie 0,30% lub mniej.
Czy magnez sprawia, że aluminium staje się mocniejsze czy słabsze?
Silniejszy, do pewnego momentu. W roztworze stałym i w postaci kontrolowanych wytrąceń magnez zwiększa wydajność i wytrzymałość na rozciąganie. Poza określonym zakresem może zmniejszyć płynność, zwiększyć straty spowodowane utlenianiem i obniżyć przewodność cieplną bez użytecznego wzrostu właściwości.
Dlaczego A360 zawiera magnez, a A380 nie?
A380 opiera się na miedzi, która zapewnia bardzo dobre odlewanie i obróbkę, ale słabo radzi sobie w mokrych lub słonych warunkach. A360 zamienia miedź na magnez, zapewniając lepszą odporność na korozję i nieco lepsze zachowanie w wysokich temperaturach. Dlatego A360 pojawia się w komponentach morskich i do transportu płynów.
Czy magnez można usunąć ze stopionego aluminium?
Tak, ale wymaga to wysiłku. Usuwanie kamienia zwykle odbywa się poprzez topienie związkami zawierającymi chlor lub mieszaninami gazów argon-chlor. Dodawanie magnezu jest szybkie i niedrogie; jego usunięcie wymaga czasu, sprzętu i późniejszej kontroli chemicznej.
Czy magnez wpływa na przewodność cieplną aluminium?
Tak, choć w mniejszym stopniu niż miedź. Pierwiastki utrzymywane w roztworze stałym rozpraszają nośniki ciepła, dlatego rozpuszczony magnez nieznacznie obniża przewodność. W przypadku radiatorów i obudów stopy Al-Si-Mg o niskiej zawartości miedzi zazwyczaj zapewniają najlepszą równowagę pomiędzy lejnością, wytrzymałością i przenoszeniem ciepła.
Magnez łatwo przeoczyć w certyfikacie materiału i trudno go zignorować w gotowej części. Określa wytrzymałość odlewu, trwałość korozyjną panelu nadwozia, ścieżkę cieplną elementu oświetleniowego i sposób, w jaki zachowuje się stop w długie popołudnie, gdy piec stoi od rana.
Właściwe wykonanie tego zadania to głównie kwestia dyscypliny: wybierz stop dla danego cyklu pracy, przechowuj wannę w wąskim oknie i weryfikuj na podstawie pomiaru, a nie założeń. Jeśli pracujesz nad elementem aluminiowym, niezależnie od tego, czy jest to obudowa, radiator, odlew konstrukcyjny czy forma, z której jest wykonany, chętnie porozmawiamy o wyborze stopu i procesie za nim stojącym. Skontaktuj się z naszym zespołem i wspólnie przyjrzymy się Twojemu rysunkowi.
Najnowsze wiadomości
Dowiedz się więcej o nowościach branżowych
-
02
Sep
 Odlewy ciśnieniowe magnezu i aluminium: porównanie gęstości, wytrzymałości, kosztów i zastosowańInżynier OEM dokonujący przeglądu nowego komponentu pojazdu elektrycznego trafia na znajome rozdroże: czy ta obudowa powinna być wykonana z magnezu czy z aluminium? Odpowiedzią nigdy nie są pros...
-
19
Oct
Samochodowy odlew ciśnieniowy aluminium: praktyczny przewodnik po stopach, częściach i jakościOdlewanie ciśnieniowe aluminium jest jednym z najcichszych koni roboczych współczesnego samochodu. Zajrzyj za reflektor lub pod maskę, a znajdziesz odlewane części aluminiowe, które wykonują nie... -
16
Nov
Odlewy ciśnieniowe magnezu i aluminium: praktyczny przewodnik dla zespołów projektowychZapytaj dziesięciu inżynierów, co oddziela magnez od aluminium, a zazwyczaj otrzymasz dziesięć odmian tych samych trzech słów: waga, koszt, korozja. Wszystkie trzy mają znaczenie, ale żaden z ni... -
21
Sep
stop cynku a aluminium: zastosowania, kryteria wyboru i wskazówki praktyczneDla nabywców OEM porównujących stop cynku i aluminium odlewanie ciśnieniowe , wybór materiału jest zwykle zależny od czterech zmiennych: rozmiaru części, docelowej masy, temperatury r...
Niezależnie od tego, czy jesteś kupującym, czy partnerem w dziedzinie rozwoju, dokładamy wszelkich starań, aby zapewnić Ci niezawodne rozwiązanie.
LINKI DO PRODUKTÓW
- Produkty ze stopów aluminium
- Produkty do odlewania ciśnieniowego stopów cynku
- Produkty do odlewania ciśnieniowego stopów magnezu
Mobilny
Obsługa klienta
SZYBKIE LINKI
WYCENA
SKONTAKTUJ SIĘ Z NAMI
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+86 15988651610
Add: Nr 1 Tianxing Road, Park Naukowo-Technologiczny Daqi, dystrykt Beilun, miasto Ningbo, prowincja Zhejiang, Chiny
Prawa autorskie © Zhejiang Debang Intelligent Technology Co., Ltd. Wszelkie prawa zastrzeżone.
 Producenci odlewów ciśnieniowych OEM / ODM