

Odlewanie silnika: materiały, procesy i odlewanie wyjaśnione dla producentów OEM
 2026.10.26
 Wiadomości branżowe
Zapytaj dziesięć osób, co oznacza odlewanie silnika, a otrzymasz dziesięć różnych zdjęć. Widzimy kadź roztopionego żelaza wrzucaną do formy piaskowej. Inny obraz przedstawia ramię robota natryskujące środek antyadhezyjny na polerowaną stalową matrycę. Trzeci myśli tylko o gotowym bloku silnika leżącym na palecie, obrobionym maszynowo i gotowym do linii montażowej.
Wszystkie trzy obrazy są prawidłowe, ponieważ odlewanie silnika to zarówno pojedyncza operacja, jak i długi łańcuch decyzji. Który proces? Który stop? Jak grube powinny być ściany? Ile naddatku na obróbkę pozostawiacie? Kto jest właścicielem oprzyrządowania i kto ponosi odpowiedzialność, gdy partia wraca z porowatością pod powierzchnią uszczelki? Odpowiedz dobrze na te pytania, a otrzymasz lekki, sztywny i szczelny element, który można obrabiać czysto i który przetrwa dekadę cykli cieplnych. Odpowiedz na nie źle, a przez następne sześć miesięcy będziesz gonić za stawkami za złom.
Ten przewodnik został napisany dla inżynierów, kupujących i menedżerów produktu, którzy chcą praktycznego spojrzenia na temat, a nie podręcznika. Budujemy oprzyrządowanie do odlewania ciśnieniowego oraz produkujemy odlewy z aluminium i cynku w Ningbo w Chinach i robimy to od 1991 roku, więc poniższe notatki pochodzą zarówno z hali produkcyjnej, jak i z biblioteki.
Co naprawdę oznacza odlewanie silnika
Odlewanie to proces kształtowania. Roztopiony metal wlewa się lub wtryskuje do wnęki, której kształt jest negatywem żądanej części. Kiedy metal zamarznie, otrzymasz kształt zbliżony do netto: rozmiar zbliżony do ostatecznego, ale nie ostateczny. Następnie obróbka polega na usunięciu cienkiej warstwy z powierzchni, które wymagają wąskich tolerancji, dokładnego wykończenia lub niezawodnej powierzchni uszczelniającej.
Dlaczego po prostu nie wyciąć całej części z solidnego kęsa? Ponieważ silnik jest pełen geometrii, której nie dosięgnie żaden frez. Płaszcze chłodziwa owijają się wokół cylindrów, kanały olejowe wiją się przez blok, a żebra znajdują się po wewnętrznej stronie pokryw, gdzie nie może dotrzeć żadne narzędzie. Odlewanie pozwala uzyskać te cechy za jednym razem, przy użyciu metalu, który jest już bliski ostatecznego stanu metalurgicznego. Marnuje się także znacznie mniej materiału i skaluje się do objętości, których obróbka nigdy nie byłaby w stanie osiągnąć.
Ogólnie rzecz biorąc, istnieją dwie rodziny castingów. W procesach form jednorazowych forma jest niszczona w celu uwolnienia części, a odlewanie w piasku, pianka tracona i odlewanie metodą traconą działają w ten sposób. W procesach formowania ciągłego wykorzystuje się ciągle to samo narzędzie ze stali lub grafitu, a do tej grupy należą odlewy ciśnieniowe pod wysokim ciśnieniem, odlewy pod niskim ciśnieniem i odlewy ciśnieniowe grawitacyjne.
Jedno wyjaśnienie pozwala uniknąć wielu nieporozumień na spotkaniach. Odlewanie silnika w ścisłym tego słowa znaczeniu oznacza odlewanie bloku, głowicy cylindrów i głównych części konstrukcyjnych samego silnika. W łańcuchu dostaw określenie to obejmuje również odlewy otaczające silnik: pokrywy rozrządu, obudowy silnika, miski olejowe, miski skrzyni biegów, wsporniki, radiatory i obudowy sprzęgła. Obydwa znaczenia mają znaczenie i oba pochodzą zwykle od tego samego rodzaju dostawcy.
Praktyczna zasada: duża, pusta część produkowana w dziesiątkach tysięcy jest zwykle odlewana w piasku lub pod niskim ciśnieniem. Mała, cienkościenna część produkowana w setkach tysięcy jest prawie zawsze odlewana pod wysokim ciśnieniem.
Główne procesy stosowane w przypadku elementów silnika
Większość odlewów silników pochodzi z sześciu tras. Różnią się kosztem oprzyrządowania, czasem cyklu, osiągalną grubością ścianki, wykończeniem powierzchni i wewnętrzną wytrzymałością metalu. Wybór pomiędzy nimi polega na dopasowaniu części do głośności, a nie na wyborze faworyta.
| Proces | Typowe części silnika | Typowe stopy | Koszt oprzyrządowania | Najlepsze dopasowanie |
|---|---|---|---|---|
| Odlewanie piasku | Bloki, głowice cylindrów, kolektory wydechowe | Żeliwo szare, żeliwo sferoidalne, aluminium | Niski do średniego | Duże części, od małej do średniej objętości |
| Odlew pod wysokim ciśnieniem | Osłony silników, pokrywy, miski olejowe, wsporniki, radiatory | Aluminium ADC12 i A380, cynk, magnez | Wysoka | Wysoka volume, thin walls, tight tolerances |
| Odlewanie pod niskim ciśnieniem | Głowice cylindrów, obudowy konstrukcyjne | Aluminium A356 | Średnie do wysokiego | Gęstsze odlewy, umiarkowana objętość |
| Odlew grawitacyjny | Tłoki, obudowy pomp, pokrywy | Stopy aluminium i nadeutektyczne | Średni | Części gęste, umiarkowana objętość |
| Odlewanie utraconej pianki | Złożone bloki z przejściami wewnętrznymi | Aluminium, żelazo | Średni | Skomplikowana geometria, średnia objętość |
| Casting inwestycyjny | Komponenty turbo, małe części precyzyjne | Stal nierdzewna, nadstopy | Wysoka | Stopy precyzyjne i wysokotemperaturowe |
Zacznij od części, a nie od procesu. Urządzenie do odlewania ciśnieniowego nie jest w stanie ekonomicznie wypełnić 40-kilogramowego bloku, a odlewnia piaskowa nie jest w stanie utrzymać grubości ścianki, jakiej wymaga nowoczesny projekt pokrywy. Uczciwa odpowiedź na pytanie, który proces jest najlepszy, zależy zwykle od trzech liczb: rocznej objętości, maksymalnej różnicy grubości ścianek i najwęższej tolerancji, która faktycznie wpływa na funkcjonalność.
Warto również pamiętać, że wybór procesu jest przesądzany wcześnie. Gdy matryca już istnieje, zmiana stopu lub grubości ścianki oznacza cięcie nowej stali. Dlatego właśnie przegląd projektu ma większe znaczenie niż cokolwiek innego w tej branży.
Wybór stopu: żelazo, aluminium, magnez i cynk
Stop często decyduje bardziej o gotowej części niż proces. Określa masę, rozszerzalność cieplną, zachowanie korozyjne i koszt obróbki. W pracy silnika dominują cztery rodziny.
| Rodzina stopów | Typowe użytkowanie silnika | Dlaczego został wybrany | Co obejrzeć |
|---|---|---|---|
| Żeliwo szare | Bloki silnika, tuleje cylindrowe | Doskonałe tłumienie, odporność na zużycie, niski koszt | Ciężki, ograniczone możliwości cienkościenne |
| Żeliwo sferoidalne | Wały korbowe, niektóre bloki, wsporniki | Wysokaer strength and ductility | Większy skurcz, wymaga ostrożnego karmienia |
| Aluminium A356 i A360 | Głowice cylindrów, obudowy konstrukcyjne | Dobra lejność i podatność na obróbkę cieplną | Wymaga wkładek lub wkładek na powierzchniach zużywalnych |
| Aluminium ADC12 i A380 | Obudowy silników, pokrywy, miski, radiatory | Dobrze płynie w matrycach, cienkie ścianki, dobre wykończenie | Kontrola porowatości ma kluczowe znaczenie |
| Magnez AZ91 i AM60 | Osłony, wsporniki, lekkie obudowy | Bardzo lekkie, dobre tłumienie | Ochrona przed korozją i obsługa stopu |
| Cynk ZAMAK 3 i 5 | Małe wsporniki, obudowy czujników, części wycieraczek | Stabilność wymiarowa, doskonałe cienkie ścianki | Ograniczenia wagowe, nieodpowiednie do gorących obszarów |
Aluminium opanowało większość nowych obudów silników i układów napędowych, ponieważ odciąża dokładnie z miejsca, w którym ciężar jest najbardziej bolesny. Żelazo nadal zwycięża tam, gdzie sztywność, tłumienie i koszt na kilogram są ważniejsze niż masa. Cynk jest materiałem specjalistycznym: pięknie się odlewa, trzyma bardzo cienkie ścianki i szybko się obrabia, jest jednak ciężki i traci wytrzymałość w podwyższonych temperaturach.
Praktyczna lekcja jest taka, że ta sama część często występuje w dwóch stopach. Na przykład radiator oświetlenia może być wykonany z aluminium w przypadku pojazdu o wysokich osiągach i z cynku w przypadku pojazdu kompaktowego, z identyczną geometrią montażową i różnymi właściwościami termicznymi. Określenie stopu jest decyzją systemową, a nie decyzją dotyczącą zakupu.
Odlewanie elementu silnika krok po kroku
Odlewana obudowa silnika przechodzi przez przewidywalną sekwencję. Sekwencja wygląda prosto na schemacie blokowym, ale każdy krok zawiera zmienne, które decydują, czy gotowa część zostanie sprzedana, czy złomowana.
- Przegląd projektu i DFM. Geometria części, linia podziału, kąty pochylenia, położenie przewężek i układ wypychaczy są sprawdzane wspólnie. Większość problemów związanych z odlewaniem jest projektowana na tym etapie, na długo przed przecięciem jakiejkolwiek stali.
- Produkcja narzędzi. Matryca lub wzór jest obrabiany maszynowo, poddawany obróbce cieplnej i dopasowywany. Narzędzia do odlewania ciśnieniowego są zwykle wykonane ze stali H13 i mają hartowane płytki w obszarach narażonych na duże zużycie wokół przewężek i rdzeni.
- Próba i pobieranie próbek. Narzędzie jest uruchamiane, mierzone są pierwsze części i ustalane jest okno procesu: ciśnienie wtrysku, temperatura matrycy, czas cyklu, poziom próżni, jeśli ma to zastosowanie.
- Topienie i obróbka stopieniem. Stop jest topiony, odgazowywany i rafinowany na ziarno. Zawartość wodoru i poziom żelaza są monitorowane, ponieważ oba czynniki wpływają na porowatość i oba są niewidoczne w gotowej części.
- Wypełnienie ubytku. Podczas odlewania ciśnieniowego tuleja śrutowa przepycha metal przez prowadnice i bramki do wnęki w ciągu milisekund. Schemat napełniania decyduje o tym, gdzie trafi uwięzione powietrze, a to decyduje o tym, gdzie część będzie przeciekać.
- Zestalanie i wyrzucanie. Odlew zamarza w ciągu kilku sekund. Trzpienie wypychające wypychają ją wyraźnie, a kontrola termiczna matrycy pozwala kontrolować wypaczenia i gorące punkty.
- Degacja i gratowanie. Wlewy, przelewy i wypływki są usuwane, a następnie wibracyjne prasy wykańczające, prasy bębnowe lub przycinające oczyszczają krawędzie.
- Obróbka. Operacje CNC dodają otwory, gwinty, powierzchnie uszczelniające i otwory montażowe z tolerancjami, których żadna powierzchnia odlewu nie jest w stanie sama utrzymać.
- Obróbka powierzchni. Śrutowanie, anodowanie, malowanie proszkowe, powlekanie elektroniczne lub konwersja chromianowa chronią część i zapewniają spójny wygląd w całej partii.
- Kontrola i pakowanie. Raporty wymiarowe, testy szczelności, zdjęcia rentgenowskie i certyfikaty materiałowe są dostarczane wraz z przesyłką, dzięki czemu klient może prześledzić każdą partię aż do numeru wytopu.
Dwa z tych kroków zasługują na szczególną uwagę. Obróbka stopu jest niewidoczna, ale decydująca, ponieważ słabo odgazowany stop będzie wytwarzał części, które przejdą kontrolę wzrokową i nie przejdą próby ciśnieniowej. Solidny odlew zyskuje swoją reputację dzięki obróbce skrawaniem, ponieważ odlew z porowatością wewnętrzną często otwiera się dopiero po wycięciu w nim otworu.
Które części silnika są faktycznie odlewane?
W nowoczesnym silniku lista obsady jest dłuższa, niż większość ludzi się spodziewa. Obejmuje blok, głowicę cylindrów, miski olejowe, pokrywy zaworów, pokrywy rozrządu, kolektory dolotowe, kolektory wydechowe, obudowy turbosprężarek, obudowy pomp wodnych, obudowy termostatów, mocowania silnika i długi ogon małych wsporników.
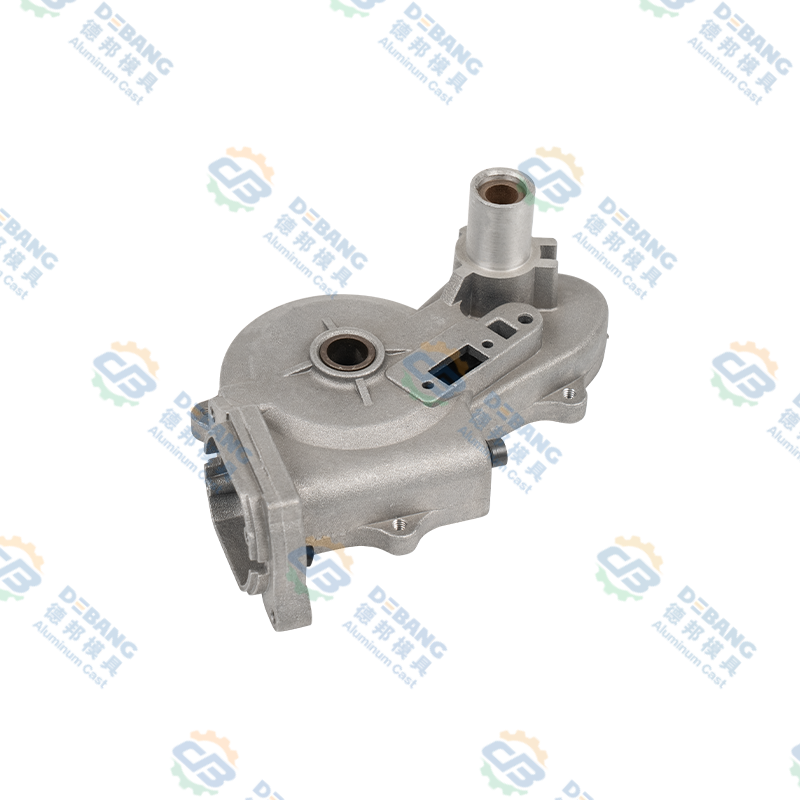
Poza rdzeniem spalania najczęstszą częścią odlewaną ciśnieniowo jest sama obudowa silnika, czasami nazywana pokrywą rozrządu, pokrywą przednią lub obudową akcesoriów. Jest cienkościenny, ma rowek uszczelniający, podtrzymuje występy śrub i często zawiera otwory łożyskowe dla wałów. Musi być płaska, stabilna wymiarowo i całkowicie wolna od porowatości ścianek, ponieważ z jednej strony oddziela olej od powietrza z drugiej.
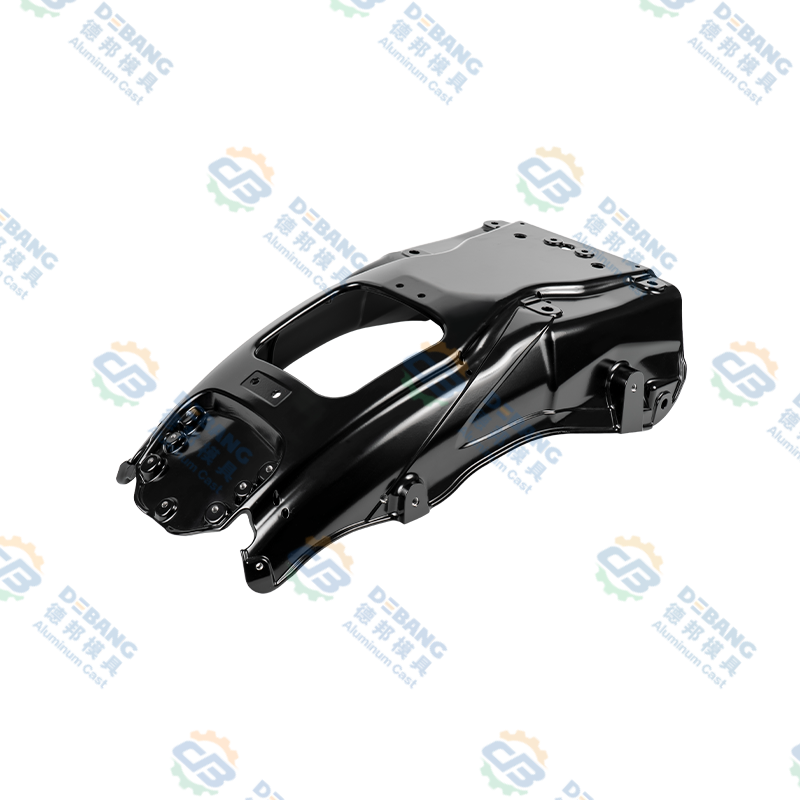
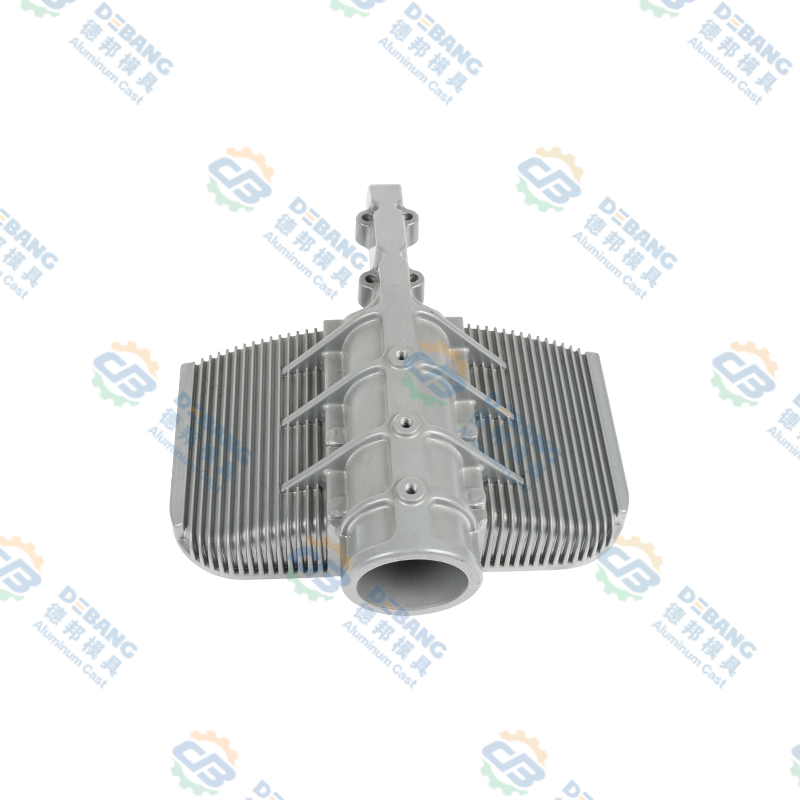
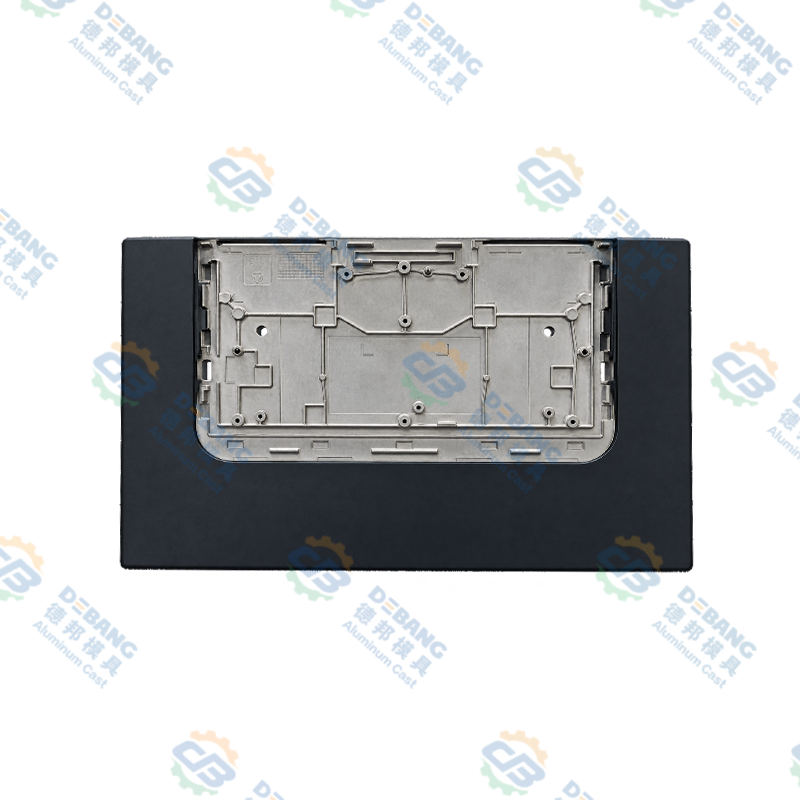
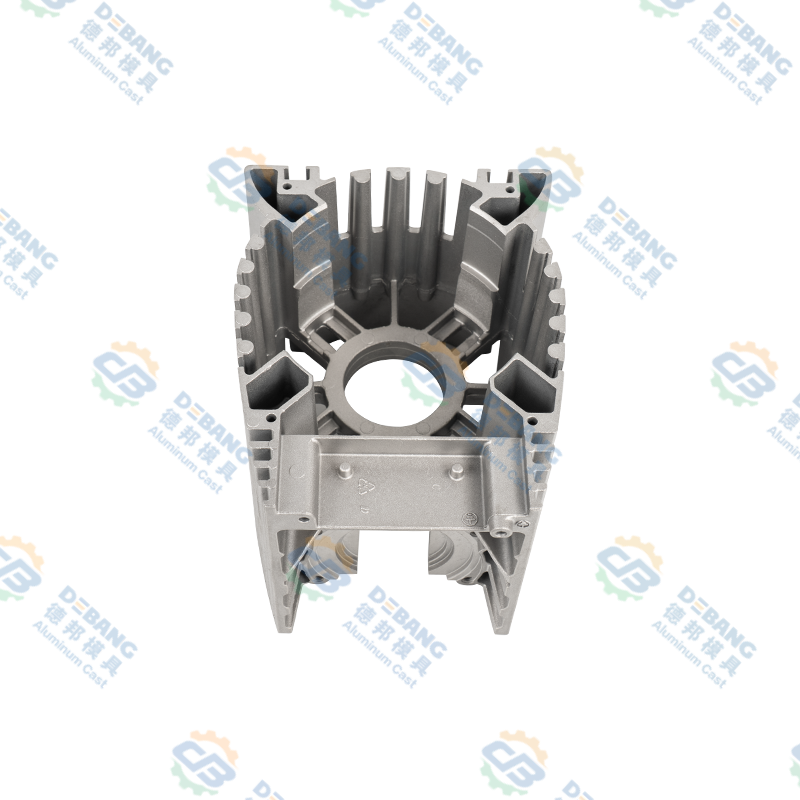 Odlewana ciśnieniowo aluminiowa obudowa silnika i obudowa sterownika Odlewana ciśnieniowo aluminiowa obudowa silnika lub obudowa sterownika samochodowego z żebrami odprowadzającymi ciepło i zintegrowaną konstrukcją, dostosowana do cienkościennych uszczelnień i sztywności konstrukcyjnej. Zobacz produkt →
Części takie jak ta nagradzają dostawcę, który kontroluje cały łańcuch. Jeśli oprzyrządowanie jest wycinane w jednym miejscu, odlew wlewany w innym, a obróbka zlecana w trzecim, nikt nie jest właścicielem grubości ścianki, która spowodowała wyciek. Jeden dostawca, od projektu matrycy po gotowy, obrobiony odlew, eliminuje tę lukę.
Odlewy wokół silnika: skrzynia biegów, sprzęgło i części termiczne
Silnik nie pracuje sam, podobnie jak jego odlewy. Miski olejowe skrzyni biegów znajdują się na dole układu napędowego, gromadząc płyn i pełniąc jednocześnie funkcję pokrywy konstrukcyjnej. Są zwykle duże, płaskie i żebrowane, z występem korka spustowego i kołnierzem uszczelniającym, który musi pozostać płaski po latach cykli termicznych.
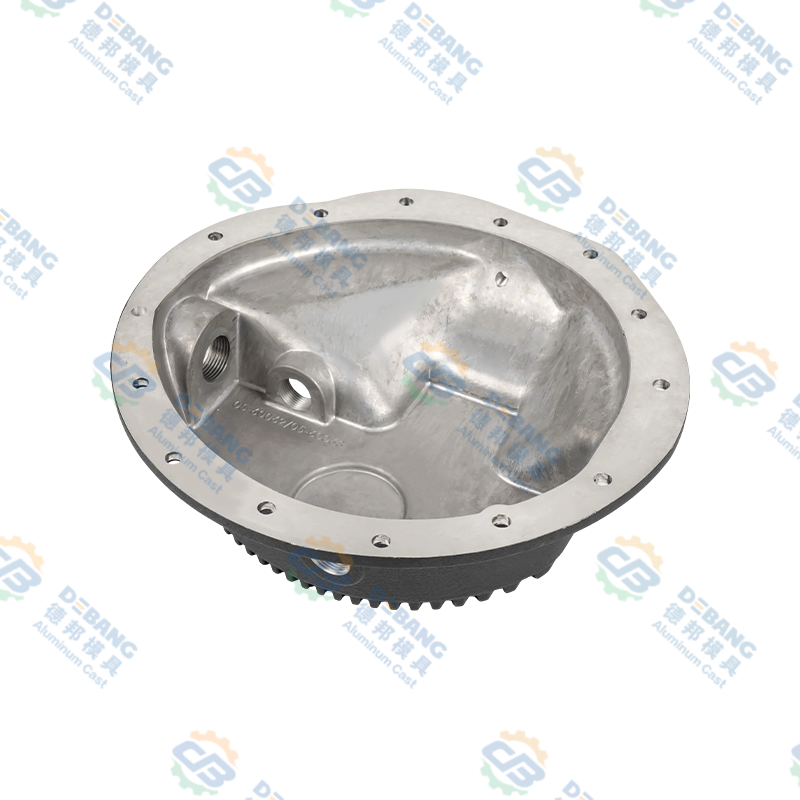 Aluminiowe miski przekładniowe do samochodowych układów napędowych Ta odlewana ciśnieniowo aluminiowa miska skrzyni biegów podkreśla odporność na korozję i szczelne uszczelnienie, spełniając rolę zbierającą płyn w układzie napędowym pod pojazdami. Zobacz produkt →
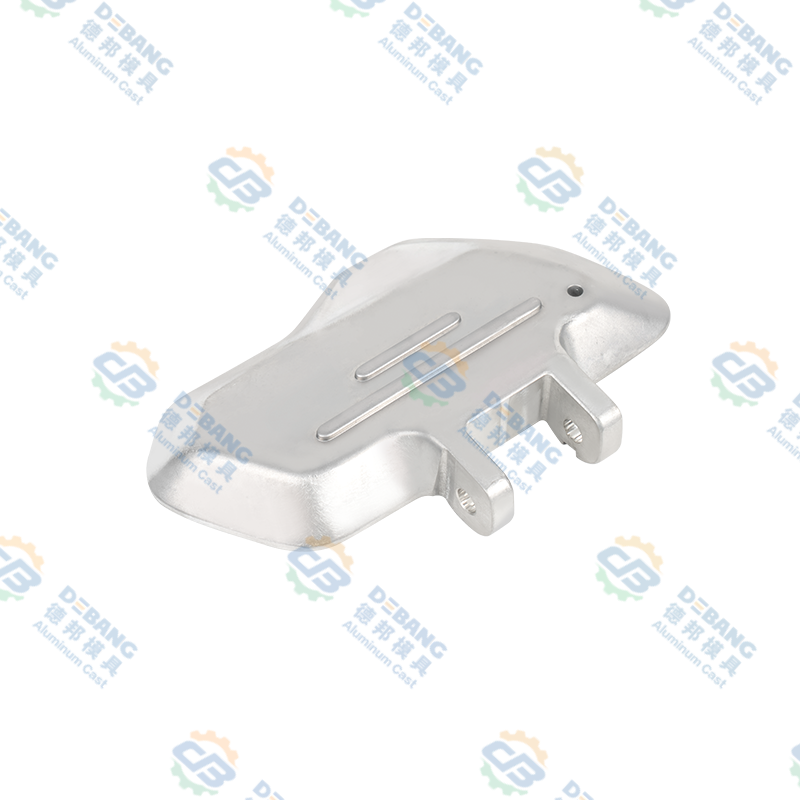
Elementy sprzęgła stanowią inne wyzwanie. Części sprzęgła na bazie oleju silikonowego do pojazdów ciężarowych pracują pod ciągłym obciążeniem i temperaturą, dlatego dokładność wymiarowa i solidność wewnętrzna mają większe znaczenie niż wygląd. Grubość ścianki musi być na tyle jednolita, aby uniknąć gorących punktów, a materiał do obróbki musi być na tyle przewidywalny, aby wykończona część była zrównoważona.
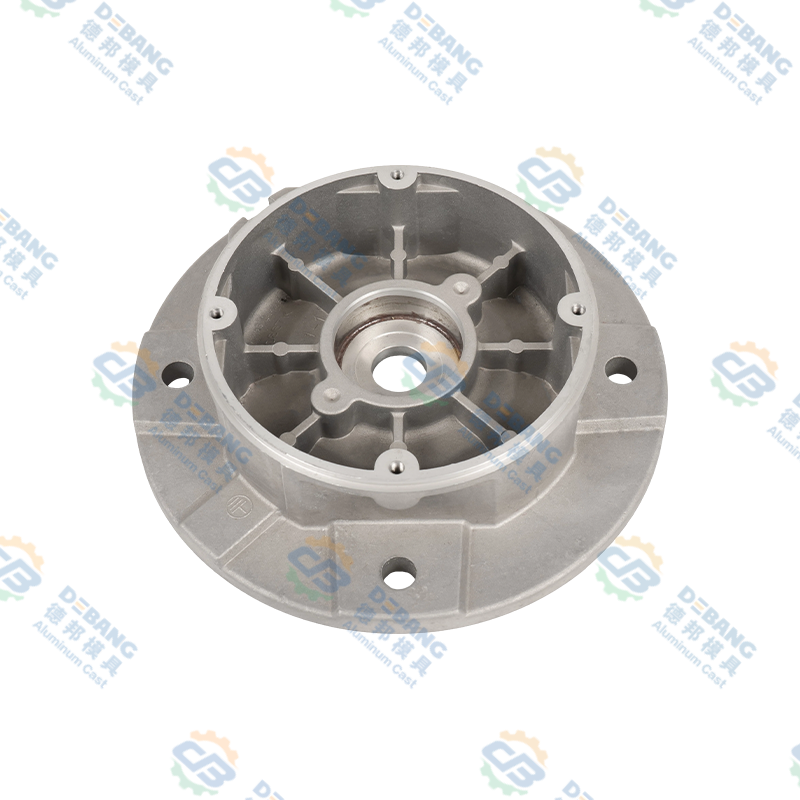 Elementy sprzęgła z olejem silikonowym odlewane ciśnieniowo z aluminium Wytrzymałe elementy sprzęgła oleju silikonowego, odlewane ciśnieniowo z aluminium, do wentylatorów chłodzenia silnika, regulujące prędkość wentylatora w zależności od temperatury, aby wspomagać chłodzenie i oszczędzać paliwo. Zobacz produkt →
Części termiczne uzupełniają obraz. Wraz z przejściem na elektryczne i hybrydowe układy napędowe, odlewy przeniosły się z bloku silnika do obudowy akumulatora, obudowy falownika, obudowy silnika i radiatora oświetlenia. Metal jest często taki sam, grubość ścianki jest często cieńsza, a wymagania dotyczące uszczelnienia są zwykle bardziej rygorystyczne. Dostawcy, którzy już znają obudowy silników, mają tendencję do szybkiego dostosowywania się do tych części, ponieważ podstawowa dyscyplina jest identyczna.
Zasady projektowania zapewniające dźwięk odlewów silników
Dobre odlewy są projektowane, a nie sprawdzane pod kątem istnienia. Poniższe zasady dotyczą niemal każdego odlewu związanego z silnikiem, niezależnie od procesu.
- Utrzymuj możliwie jednolitą grubość ścianki. Grube sekcje stygną powoli i wyciągają metal z cienkich sąsiadów, tworząc puste przestrzenie skurczowe.
- Użyj obfitych zaokrągleń w wewnętrznych narożnikach. Ostre narożniki skupiają naprężenia i ograniczają przepływ metalu.
- Dodaj przeciąg na każdej ścianie pionowej. Bez tego część będzie się ciągnąć podczas wyrzucania, a powierzchnia pęknie.
- Projektuj żebra zamiast grubych występów. Sztywność wynika z geometrii, a nie z masy.
- Umieść naddatek na obróbkę tylko tam, gdzie faktycznie będzie miała miejsce obróbka. Dodatkowy naddatek na powierzchni odlewu to zmarnowany metal i dodatkowy czas cyklu.
- Pomyśl o lokalizacji sworznia wypychacza wcześnie. Sworzeń lądujący na powierzchni uszczelniającej oznacza wyciek, który może nastąpić.
- Otwory rdzeniowe powinny być proste i zgodne z kierunkiem otwierania matrycy. Rdzenie boczne zwiększają koszty i konserwację.
- Określ tolerancje pasujące do procesu. Zbyt wąskie tolerancje na powierzchni odlewu zwiększają koszty oprzyrządowania i liczbę złomów, bez poprawy funkcjonalności.
Przy przestrzeganiu tych zasad odlew dociera do centrum obróbczego w przewidywalnym stanie, a cały program przebiega szybciej. Jeśli zostaną zignorowane, pierwsze uruchomienie próbki staje się kosztownymi negocjacjami.
Typowe wady i sposoby zapobiegania im
Każda odlewnia prowadzi mentalną listę usterek, bo każda ma swój podpis i przyczynę. Te sześć pojawia się najczęściej w odlewach silników.
Porowatość gazowa
Okrągłe wewnętrzne puste przestrzenie spowodowane uwięzionym powietrzem lub rozpuszczonym wodorem. Można temu zapobiec dzięki lepszemu odpowietrzaniu, wspomaganiu podciśnienia i właściwemu odgazowaniu stopu.
Porowatość skurczowa
Nieregularne puste przestrzenie w grubych odcinkach, które zamarzają jako ostatnie. Zapobiega temu jednolita grubość ścianki, lepsze podawanie i kontrolowana temperatura matrycy.
Zimno się zamyka
Dwa metalowe fronty spotykają się bez stapiania, pozostawiając widoczny szew i słabe połączenie. Zapobiega temu wyższa temperatura matrycy i szybsze napełnianie.
Błysk
Wyciek metalu wzdłuż linii podziału. Można temu zapobiec poprzez konserwację matrycy, prawidłową siłę mocowania i kontrolowane ciśnienie wtrysku.
Wypaczenie
Zniekształcenie po wyrzuceniu z powodu nierównomiernego chłodzenia. Zapobiegają temu zrównoważone obiegi chłodzenia i prawidłowy czas wyrzutu.
Lutowanie
Aluminium przykleja się do powierzchni matrycy, pozostawiając szorstką plamę. Zapobiega się temu poprzez powlekanie matrycowe, kontrolę temperatury i odpowiedni skład chemiczny stopu.
Wzór jest spójny: prawie każda wada wynika z temperatury, wzoru wypełnienia lub jakości metalu. Dlatego monitorowanie procesu jest cenniejsze niż kontrola końcowa. Część, która jest złomowana po obróbce, pochłonęła już pracę, energię i żywotność narzędzia.
Kontrola jakości podczas odlewania części silnika
Planowanie jakości odlewów silników rozpoczyna się od funkcji części. Pokrywa zatrzymująca olej wymaga szczelności ciśnieniowej. Wspornik wymaga powtarzalności wymiarowej. Radiator wymaga integralności ścian, aby ciepło mogło faktycznie przepływać przez metal.
W praktyce typowy plan kontroli łączy w sobie kilka warstw. Kontrole spektrometrem potwierdzają skład chemiczny stopu przed użyciem stopu. Monitorowanie w trakcie procesu rejestruje profile wtrysku i temperatury matrycy. Kontrola wymiarowa wykorzystuje suwmiarki, sprawdziany i współrzędnościowe maszyny pomiarowe do sprawdzania krytycznych cech. Metody nieniszczące, takie jak badanie rentgenowskie, badanie ciśnieniowe lub szczelność, pozwalają wykryć wewnętrzne puste przestrzenie, których nie można wykryć za pomocą kontroli wzrokowej. Na koniec kontrole niszczące próbek ujawniają mikrostrukturę, twardość i rzeczywisty poziom porowatości.
Dokumentacja jest tak samo ważna jak testowanie. Dostawca odlewów powinien być w stanie pokazać klientowi protokół kontroli konkretnej partii, dopasowany do numeru wytopu i maszyny. Ta identyfikowalność sprawia, że przesyłka staje się niezawodną dostawą i jest powodem, dla którego traktujemy nasze własne zapisy z kontroli jako produkt sam w sobie. Więcej o tym, jak podchodzimy do tego, możesz przeczytać na naszej stronie strona jakości .
Koszt, oprzyrządowanie i czas realizacji
Kupujący często pytają o jedną liczbę na część, ale cena odlewu jest sumą kilku bardzo różnych kosztów. Poniższy wykres pokazuje w przybliżeniu, jak zwykle rozkłada się całkowity koszt programu elementu silnika wykonanego z odlewu ciśnieniowego aluminium.
Nasuwają się dwa wnioski. Po pierwsze, dominują materiały i narzędzia, więc niewielka zmiana grubości ścianki może zmienić cenę jednostkową w większym stopniu niż długie negocjacje w sprawie stawek robocizny. Po drugie, wydatki na jakość nie są narzutami. Jest to najtańsze ubezpieczenie od roszczeń gwarancyjnych z tytułu nieszczelnej osłony.
Czas realizacji opiera się na podobnej logice. Oprzyrządowanie trwa zwykle kilka tygodni od zamrożenia projektu do pierwszej próbki, a oprzyrządowanie do obróbki wydłuża czas. Realistyczny harmonogram pozwala na pobranie próbek, w razie potrzeby korektę projektu i małą partię przedprodukcyjną przed pełnym uruchomieniem.
Współpraca z partnerem zajmującym się odlewaniem ciśnieniowym
Najczęstsza awaria w projektach odlewniczych nie ma charakteru technicznego. To luka w przekazywaniu obowiązków. Producent narzędzi obwinia odlewnię, odlewnia obwinia partię stopu, a zakład obróbki mechanicznej odkrywa problem, który istniał od pierwszego strzału.
Dostawca, który pod jednym dachem zajmuje się projektowaniem matryc, odlewaniem, operacjami wtórnymi, precyzyjną obróbką, obróbką powierzchni i montażem, eliminuje większość tego ryzyka. Skraca to także pętlę sprzężenia zwrotnego: kiedy obrobiony otwór ujawnia porowatość, odlewnia dowiaduje się o tym w tym samym tygodniu, a nie w tym samym kwartale.
Jeśli planujesz odlew nowego silnika lub układu napędowego, warto włączyć do rozmowy partnera produkcyjnego, zanim rysunek zostanie zamrożony. Krótka dyskusja na temat linii podziału, grubości ścianki i zapasu obróbki może zaoszczędzić cały cykl narzędziowy. Zapraszamy porozmawiaj z naszym zespołem o Twoim projekcie, niezależnie od tego, czy jest to pojedyncza część, czy rodzina komponentów.
Często zadawane pytania
Czy odlewanie bloku silnika to to samo, co odlewanie go pod ciśnieniem?
Nie. Bloki silnika są zwykle odlewane w piasku lub pod niskim ciśnieniem z żeliwa lub aluminium, ponieważ są duże, a ich wewnętrzne kanały wymagają formy, którą można wyłamać. Odlewanie ciśnieniowe pod wysokim ciśnieniem jest zwykle stosowane w przypadku mniejszych, cieńszych części, takich jak obudowy, pokrywy, miski i wsporniki, gdzie duża objętość i wąskie tolerancje uzasadniają koszt stalowej matrycy.
Jakiego metalu używa się do odlewania części silników?
W tradycyjnych blokach i wałach korbowych dominują żeliwa szare i sferoidalne. Na głowice, obudowy, pokrywy i części termiczne stosuje się stopy aluminium takie jak A356, A360, ADC12 i A380. Magnez występuje w lekkich osłonach i wspornikach, natomiast cynk stosowany jest w małych precyzyjnych elementach wymagających bardzo cienkich ścianek.
Dlaczego odlewane części silników nadal wymagają obróbki?
Ponieważ odlewanie daje kształt zbliżony do netto, a nie gotowy. Powierzchnia odlewu nie może zachować tolerancji wymaganej dla otworu łożyska, powierzchni uszczelniającej lub gwintowanego otworu. Obróbka skrawaniem usuwa kontrolowaną warstwę metalu, aby osiągnąć te tolerancje, a także ujawnia porowatość wewnętrzną, która w przeciwnym razie nie sprawdziłaby się w praktyce.
Ile czasu zajmuje odlanie i dostarczenie elementu silnika?
W przypadku nowej części należy odczekać kilka tygodni na zaprojektowanie i wyprodukowanie oprzyrządowania, a następnie pobranie próbek w celu sprawdzenia wymiarów i parametrów procesu. Produkcja dojrzałej części jest szybka, często mierzona w dniach, ale całkowity czas realizacji obejmuje również zakup materiałów, obróbkę skrawaniem, obróbkę powierzchni, kontrolę i wysyłkę.
Czy można naprawić porowatość w odlewanej części silnika?
Niewielką porowatość powierzchni można czasami uszczelnić poprzez impregnację, ale porowatości strukturalnej w obszarze szczelnym ciśnieniowo lub nośnym nie należy naprawiać. Właściwą odpowiedzią jest skorygowanie procesu, wyregulowanie bramy lub chłodzenia i ponowne pobranie próbki. Naprawa wewnętrznych pustych przestrzeni raczej ukrywa problem niż go rozwiązuje.
Skąd mam wiedzieć, że odlew nie wycieknie?
Szczelność jest projektowana i kontrolowana, a nie oczekiwana. Rozpoczyna się symulacją napełniania, następnie kontrolowaną jakością stopu i temperaturą matrycy, a kończy testem ciśnieniowym lub szczelności części produkcyjnych. Kontrola rentgenowska próbek potwierdza, że struktura wewnętrzna odpowiada założeniom projektowym.
Odlewanie silnika to temat, który nagradza cierpliwość. Proces, stop i geometria – wszystkie te elementy wzajemnie na siebie oddziałują, a decyzja podjęta na pierwszym spotkaniu projektowym zwykle odzwierciedla się w poziomie złomu rok później. Zapoznaj się z podstawami, utrzymuj krótki łańcuch dostaw i kontroluj stop i oprzyrządowanie z równą powagą, a odlewy będą wykonywać swoją cichą pracę przez cały okres użytkowania pojazdu.
Jeśli chcesz uzyskać drugą opinię na temat opracowywanej części, prześlij nam rysunek. Krótka rozmowa na temat grubości ścianki, linii podziału i zapasu obróbki to zazwyczaj najcenniejsza godzina w całym projekcie.
Najnowsze wiadomości
Dowiedz się więcej o nowościach branżowych
-
28
Sep
 Stop cynku Zamak 3: właściwości, zastosowania odlewów ciśnieniowych i przewodnik wyboru dla producentów OEMGdy część metalowa wymaga złożonej geometrii, wąskich tolerancji i dobrego wykończenia powierzchni za rozsądną cenę, inżynierowie materiałowi często zwracają się w pierwszej kolejności do Zamak ...
-
14
Sep
Aluminiowe bloki silnika Odlewanie piaskowe: proces, korzyści i kluczowe kwestieAluminiowe bloki silnika są odlewane w piasku, ponieważ w procesie tym mogą powstawać wewnętrzne kanały chłodziwa oraz przejścia między ściankami od cienkiej do grubej, których odtworzenie przy ... -
14
Jul
Kompleksowy przewodnik po częściach odlewanych ciśnieniowo: procesy, materiały i zastosowaniaCzęści odlewane ciśnieniowo to elementy metalowe wytwarzane przez wtłaczanie stopionego metalu, zazwyczaj aluminium, cynku lub magnezu, do stalowej formy wielokrotnego użytku pod wysokim ciś... -
07
Sep
Odlewy ciśnieniowe w przemyśle motoryzacyjnym: wybór stopu, tolerancje i wybór OEMLider programu motoryzacyjnego przysłał nam kiedyś miski skrzyni biegów, które ciągle nie przechodziły testów szczelności. Grubość ścianki uległa zmianie, pojawiła się porowatość, a linia produk...
Niezależnie od tego, czy jesteś kupującym, czy partnerem w dziedzinie rozwoju, dokładamy wszelkich starań, aby zapewnić Ci niezawodne rozwiązanie.
LINKI DO PRODUKTÓW
- Produkty ze stopów aluminium
- Produkty do odlewania ciśnieniowego stopów cynku
- Produkty do odlewania ciśnieniowego stopów magnezu
Mobilny
Obsługa klienta
SZYBKIE LINKI
WYCENA
SKONTAKTUJ SIĘ Z NAMI
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+86 15988651610
Add: Nr 1 Tianxing Road, Park Naukowo-Technologiczny Daqi, dystrykt Beilun, miasto Ningbo, prowincja Zhejiang, Chiny
Prawa autorskie © Zhejiang Debang Intelligent Technology Co., Ltd. Wszelkie prawa zastrzeżone.
 Producenci odlewów ciśnieniowych OEM / ODM