

Aluminiowe bloki silnika Odlewanie piaskowe: proces, korzyści i kluczowe kwestie
 2026.09.14
 Wiadomości branżowe
Aluminiowe bloki silnika są odlewane w piasku, ponieważ w procesie tym mogą powstawać wewnętrzne kanały chłodziwa oraz przejścia między ściankami od cienkiej do grubej, których odtworzenie przy odlewaniu ciśnieniowym jest trudne bez kosztownych modyfikacji narzędzi. Ta krótka odpowiedź wpływa na każdą decyzję od prototypu do produkcji i wyjaśnia, dlaczego większość programów OEM nadal zaczyna się od bloku odlewanego w piasku. W tym artykule wyjaśniono proces, wybór stopów i konstrukcji, kompromisy między odlewaniem piaskowym a odlewaniem ciśnieniowym oraz kwestie, które należy wziąć pod uwagę przed zakupem aluminiowego bloku silnika lub otaczających go komponentów.
Dlaczego odlewanie piaskowe pozostaje standardem w przypadku aluminiowych bloków silnika
Dominującym powodem jest płaszcz chłodzący. Blok silnika musi przemieszczać płyn chłodzący przez labirynt kanałów wokół cylindrów, zaworów i kanałów olejowych. Podczas odlewania w piasku kanały te są tworzone przez rdzenie piaskowe, które są umieszczane w formie, a następnie wyłamywane po zestaleniu metalu. Daje to projektantom pełną swobodę w kierowaniu chłodzenia tam, gdzie jest ono potrzebne. Z kolei narzędzie do odlewania ciśnieniowego wykorzystuje stałe rdzenie stalowe, które należy wyciągnąć z wnęki w linii prostej. Skomplikowane zakrzywione przejścia są niepraktyczne, a każda próba ich późniejszej obróbki zwiększa koszty i może osłabić część.
Innym powodem jest zmęczenie cieplne. Aluminiowe bloki silnika działają w wysokich temperaturach i podlegają szybkim cyklom nagrzewania i chłodzenia. Odlewanie piaskowe powoduje stosunkowo powolne chłodzenie formy, co pomaga uniknąć uwięzienia gazu i pozwala na uzyskanie bardziej plastycznej mikrostruktury. Rezultatem jest blok, który może absorbować cykle termiczne bez pękania tak łatwo, jak niektóre odlewy ciśnieniowe.
Koszt też ma znaczenie. Oprzyrządowanie piaskowe jest znacznie tańsze niż oprzyrządowanie do odlewania ciśnieniowego. W przypadku nowego programu silnika, szczególnie w fazie prototypu i walidacji, odlewanie piaskowe umożliwia testowanie projektów wielu wnęk bez uruchamiania pełnej matrycy produkcyjnej. Nawet przy umiarkowanych ilościach całkowity koszt narzędzi do piasku plus koszt podstawowy często przewyższa zamortyzowany koszt matrycy, który może kosztować setki tysięcy dolarów. Kiedy projekt jest zamrożony, a objętość jest duża, niektóre programy przechodzą na półtrwałą formę lub odlewanie pod niskim ciśnieniem, ale punktem wyjścia pozostaje piasek.
Jak działa odlewanie piaskowe aluminiowych bloków silnika
Proces rozpoczyna się od wykonania rdzenia. W przypadku bloku silnika zwykle potrzebnych jest kilka rdzeni: jeden do płaszcza płynu chłodzącego, jeden do wnęki pompy wodnej i jeden do otworów cylindrów. Rdzenie te wykonane są z piasku krzemionkowego zmieszanego ze spoiwem. Powszechne są procesy zimnej i gorącej skrzynki. W wielu nowoczesnych narzędziowniach rdzenie produkowane są również przy użyciu druku 3D, co umożliwia szybką iterację geometrii wewnętrznej bez fizycznego wzoru.
- Wykonaj rdzenie płaszcza chłodziwa, wnęki pompy wodnej i otworów cylindrów.
- Zbuduj formę wokół wzoru zewnętrznego.
- Włóż rdzenie do formy i zamknij ją.
- Wlać stopione aluminium przez kontrolowany system wlewowy.
- Po zestaleniu wytrząsnąć blok i usunąć rdzenie.
- Wytnij bramę i piony, poddaj obróbce cieplnej i obrabiaj powierzchnie krytyczne.
Ponieważ odlew piaskowy ma chropowatą powierzchnię i szerszy zakres tolerancji wymiarowej niż odlew ciśnieniowy, należy spodziewać się naddatku wynoszącego około 3 do 5 mm na głównych powierzchniach, które będą obrabiane.
Wybór stopu i rozważania projektowe
Większość bloków silnika z aluminium odlewanego w piasku wykorzystuje stopy krzemowo-aluminiowe. A356 (Al-7Si-0,3Mg) jest powszechny, ponieważ zapewnia dobre połączenie lejności, obrabialności i wytrzymałości mechanicznej po obróbce cieplnej T6. A319 stosuje się również wtedy, gdy część wymaga wyższej przewodności cieplnej i nieco lepszej szczelności ciśnieniowej. Wybór stopu wpływa na wydajność chłodzenia, wypaczenia i łatwość obróbki bloku.
Przy projektowaniu należy zwrócić uwagę na grubość ścianki. Odlewanie piaskowe może obsługiwać sekcje o średnicy od około 3 mm do 20 mm, ale nagłe zmiany grubości tworzą gorące punkty, które prowadzą do porowatości skurczowej. Użyj zaokrągleń i dużych promieni w każdym wewnętrznym narożniku. Upewnij się, że wydruki rdzenia — funkcje lokalizujące i stabilizujące każdy rdzeń — są wystarczająco wytrzymałe, aby wytrzymać siłę płynącego metalu. Układ wlewowy również ma znaczenie: źle zaprojektowana bramka może wprowadzić wtrącenia tlenkowe, które podczas testów silnika objawiają się pęknięciami zmęczeniowymi.
Kiedy oceniasz blok piaskowy, poproś o raport z symulacji. Dobry dostawca powinien przeprowadzić analizę napełniania i krzepnięcia, aby wykazać, gdzie jest prawdopodobna porowatość i jak zachowają się rdzenie. W tym miejscu oddziela się dostawcę, który po prostu wylewa metal, od tego, który jest odpowiedzialny za jakość odlewu.
Odlewanie piaskowe a odlewanie ciśnieniowe: gdzie wygrywa każdy proces
| Atrybut | Odlewanie piasku | Odlewanie ciśnieniowe |
|---|---|---|
| Typowe części | Bloki silnika, duże obudowy | Miski skrzyni biegów, obudowy silników, wsporniki |
| Geometria wewnętrzna | Doskonały, wykorzystuje rdzenie eksploatacyjne | Ograniczone, stalowe rdzenie muszą się wycofać |
| Koszt oprzyrządowania | Niższy | Wyżej |
| Minimalna ekonomiczna objętość | Prototyp do połowy objętości | Wysoka głośność |
| Tolerancja wymiarowa | CT8 do CT10 | CT5 do CT7 |
| Typowa grubość ścianki | 3 mm i więcej | 1,5 mm i więcej |
Jak pokazuje tabela, odlewanie w piasku ma wyraźną przewagę, gdy potrzebna jest złożona geometria wewnętrzna, niski koszt oprzyrządowania i trasa przyjazna dla prototypu. Odlewanie ciśnieniowe staje się preferowanym rozwiązaniem, gdy objętość części jest duża, grubość ścianki jest mała, a wymiary muszą być powtarzalne. W przypadku bloków silnika płaszcz chłodzący utrzymuje odlew piaskowy w ołowiu w niemal każdym zastosowaniu.
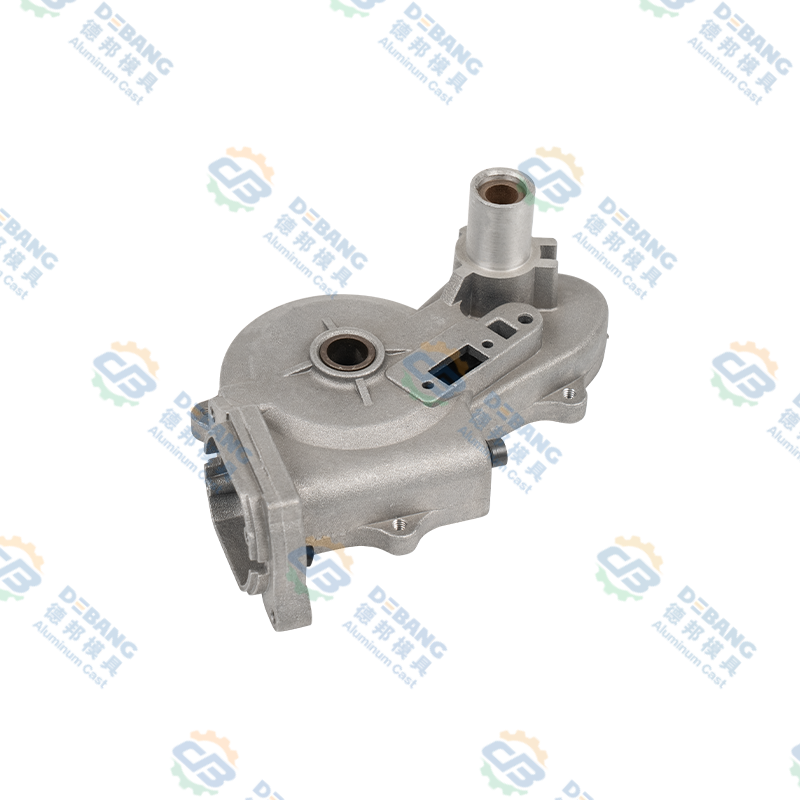
Jednak odlewanie ciśnieniowe nadal powoduje znaczny wzrost ogólnego układu napędowego. Komponenty takie jak aluminiowe obudowy silników i miski przekładni są idealnymi kandydatami do odlewania ciśnieniowego. Często mają cieńsze ścianki, prostsze przejścia wewnętrzne i wymagają wąskich tolerancji, jakie zapewnia odlewanie ciśnieniowe na dużą skalę. W Debang Mold skupiamy się na odlewaniu ciśnieniowym aluminium. Nasz asortyment produktów obejmuje obudowy silników i miski przekładni, które są produkowane z taką samą precyzją, jakiej oczekują programy silników.
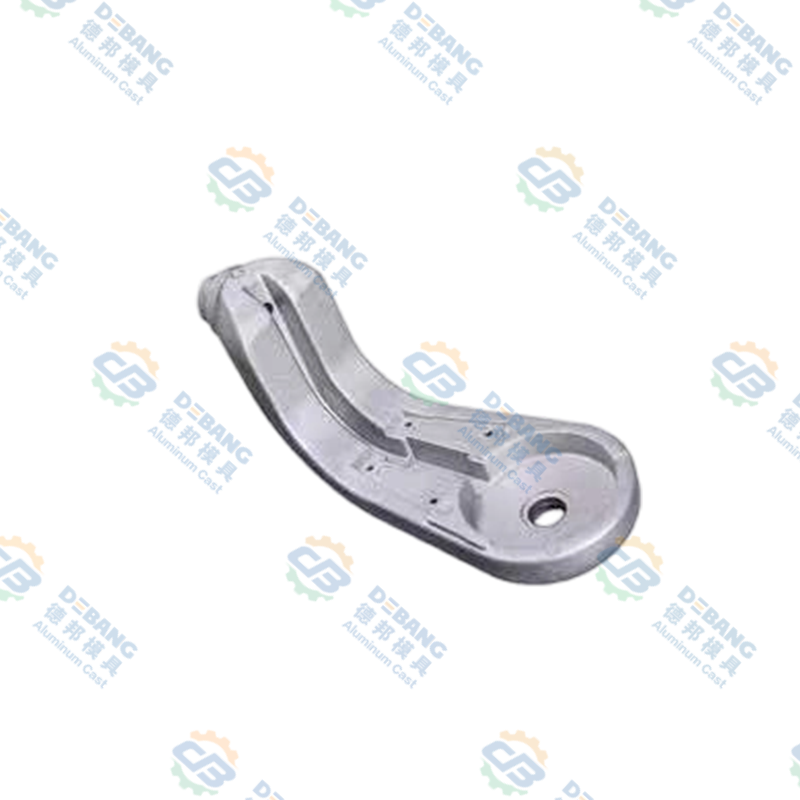
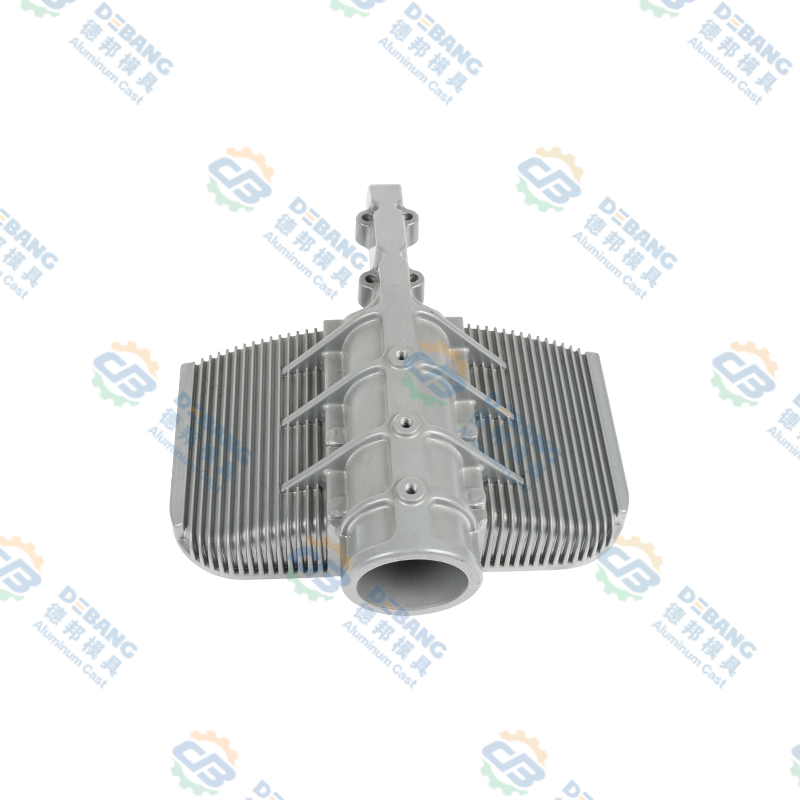
 Obudowa silnika z odlewanego ciśnieniowo aluminium do zastosowań w układach napędowych W tej aluminiowej obudowie silnika zastosowano odlew ciśnieniowy pod wysokim ciśnieniem, aby uzyskać cienkie ścianki i wąskie tolerancje, uzupełniając bloki silnika odlewane w piasku. Zintegrowana konstrukcja i zoptymalizowane żebra rozpraszające ciepło zapewniają niezawodne działanie i efektywne zarządzanie temperaturą w układach napędowych pojazdów. Zobacz produkt →
Kiedy pozyskujesz komponenty układu napędowego, odlewanie w formach piaskowych i ciśnieniowych nie są dla siebie konkurentami — uzupełniają się nawzajem. Bloki silnika zachowują metodę piaskową, podczas gdy otaczające odlewy wykorzystują prędkość odlewania ciśnieniowego i wykończenie powierzchni. Zrozumienie tego rozróżnienia pozwala negocjować lepsze czasy realizacji i koszty w całym zespole silnika.
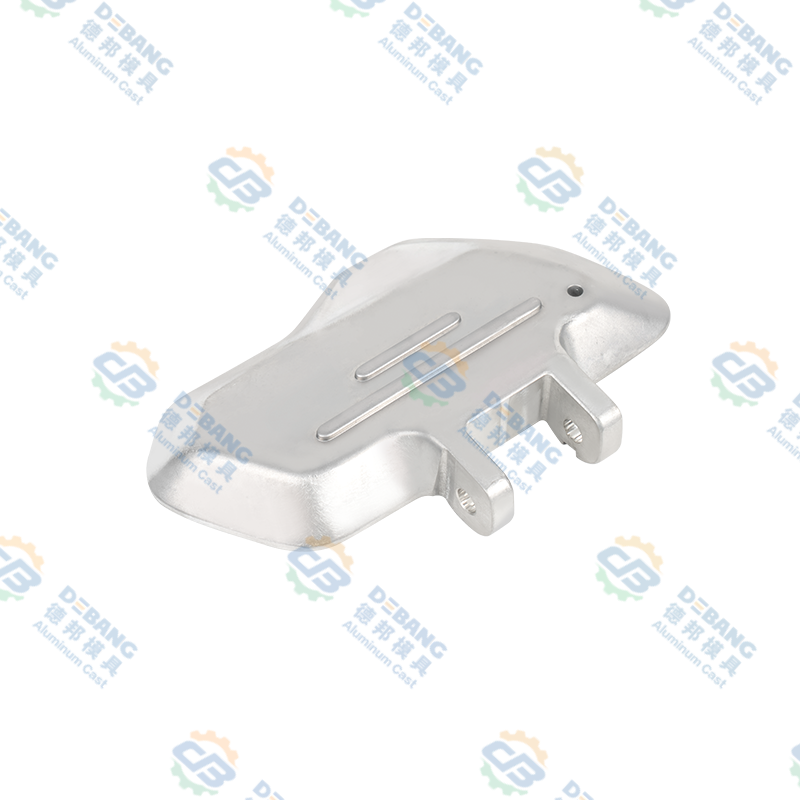
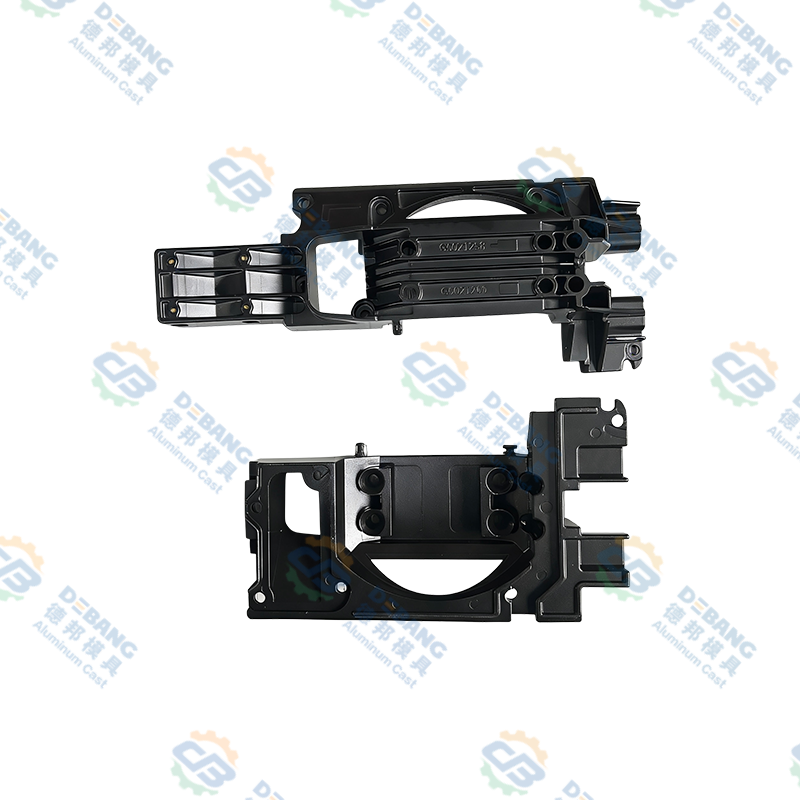
 Precyzyjna miska przekładniowa z odlewu aluminiowego do samochodowych układów napędowych Ta miska przekładni jest wytwarzana metodą odlewania ciśnieniowego pod wysokim ciśnieniem, aby zapewnić szybszą produkcję i doskonałe wykończenie powierzchni. Uzupełnia cięższe komponenty silnika, umożliwiając wydajny montaż i ekonomiczne pozyskiwanie kompletnych układów napędowych. Zobacz produkt →
Na co zwrócić uwagę przy zakupie aluminiowych części silnika
Zacznij od kontroli procesu. Odlewanie piaskowe może powodować porowatość, skurcz i wtrącenia tlenkowe, dlatego dostawca musi przedstawić udokumentowany system jakości. W Debang Mold nasza strona dotycząca jakości wyjaśnia, w jaki sposób śledzimy kontrole od materiału przychodzącego po obróbkę końcową. Te same rygorystyczne zasady obowiązują niezależnie od tego, czy część jest odlewana w piasku, czy odlewana ciśnieniowo. Przeczytaj o naszej kontroli jakości tutaj .
Następnie rozważ możliwości obróbki. Blok silnika nie jest gotowy w chwili opuszczenia odlewni. Otwory, powierzchnie i galerie muszą być obrobione z dokładnością do mikronów. Dostawca oferujący obróbkę we własnym zakresie zmniejsza bazę dostawców i skraca łańcuch komunikacji. Debang Mold świadczy zintegrowane usługi, od projektowania form, odlewania, operacji wtórnych i precyzyjnej obróbki po obróbkę powierzchni i montaż. To kompleksowe podejście jest szczególnie przydatne, gdy wprowadzasz na rynek nowy model i chcesz skrócić czas rozwoju.
Wreszcie liczy się wsparcie inżynieryjne. Jeśli dostawca odlewów może pomóc Ci zoptymalizować projekt pod kątem możliwości produkcyjnej, unikniesz kosztownych drugich iteracji. Radzimy omówić swoje wymagania z naszym zespołem przed zamówieniem narzędzia. Skontaktuj się z nami aby porozmawiać o Twoim wyzwaniu castingowym.
Odlewanie piaskowe pozostaje najbardziej praktycznym sposobem budowy aluminiowych bloków silnika. Zapewnia wewnętrzną swobodę tworzenia skutecznych kanałów chłodzących, elastyczność narzędzi do iteracji i mikrostrukturę materiału odporną na ciepło. Jednocześnie odlewanie ciśnieniowe obejmuje inny zestaw części układu napędowego. Niezależnie od tego, czy pracujesz nad samym blokiem, czy wokół niego, kluczem jest dopasowanie procesu do geometrii i objętości.
Najnowsze wiadomości
Dowiedz się więcej o nowościach branżowych
-
26
Oct
 Odlewanie silnika: materiały, procesy i odlewanie wyjaśnione dla producentów OEMZapytaj dziesięć osób, co oznacza odlewanie silnika, a otrzymasz dziesięć różnych zdjęć. Widzimy kadź roztopionego żelaza wrzucaną do formy piaskowej. Inny obraz przedstawia ramię robota natrysk...
-
14
Jul
Kompleksowy przewodnik po częściach odlewanych ciśnieniowo: procesy, materiały i zastosowaniaCzęści odlewane ciśnieniowo to elementy metalowe wytwarzane przez wtłaczanie stopionego metalu, zazwyczaj aluminium, cynku lub magnezu, do stalowej formy wielokrotnego użytku pod wysokim ciś... -
16
Jul
Kompletny przewodnik techniczny: Czym są elementy odlewane ciśnieniowo z aluminium i kompleksowy przegląd procesów odlewania ciśnieniowego stopów aluminiumSpis treści Definicja bezpośrednia Proces produkcyjny Czym są komponenty ... -
16
Jul
Dlaczego stop cynku jest podstawą niezawodnych systemów wycieraczek samochodowychCzęści wycieraczek samochodowych ze stopu cynku pozostają standardem branżowym w przypadku ramion łączących, wałów obrotowych, korbowodów i wsporników montażowych, ponieważ zapewniają rzad...
Niezależnie od tego, czy jesteś kupującym, czy partnerem w dziedzinie rozwoju, dokładamy wszelkich starań, aby zapewnić Ci niezawodne rozwiązanie.
LINKI DO PRODUKTÓW
- Produkty ze stopów aluminium
- Produkty do odlewania ciśnieniowego stopów cynku
- Produkty do odlewania ciśnieniowego stopów magnezu
Mobilny
Obsługa klienta
SZYBKIE LINKI
WYCENA
SKONTAKTUJ SIĘ Z NAMI
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+86 15988651610
Add: Nr 1 Tianxing Road, Park Naukowo-Technologiczny Daqi, dystrykt Beilun, miasto Ningbo, prowincja Zhejiang, Chiny
Prawa autorskie © Zhejiang Debang Intelligent Technology Co., Ltd. Wszelkie prawa zastrzeżone.
 Producenci odlewów ciśnieniowych OEM / ODM