

Odlewy ciśnieniowe w przemyśle motoryzacyjnym: wybór stopu, tolerancje i wybór OEM
 2026.09.07
 Wiadomości branżowe
Lider programu motoryzacyjnego przysłał nam kiedyś miski skrzyni biegów, które ciągle nie przechodziły testów szczelności. Grubość ścianki uległa zmianie, pojawiła się porowatość, a linia produkcyjna zatrzymywała się dwa razy w tygodniu. Naprawa nie polegała na kosztownym ulepszeniu materiału; był to partner zajmujący się odlewaniem ciśnieniowym, który od początku kontrolował oprzyrządowanie, parametry procesu i kontrolę. Gdy element wymaga powtarzalnej geometrii, dużej objętości i kształtu zbliżonego do netto, odlewanie ciśnieniowe w przemyśle motoryzacyjnym jest procesem, który to zapewnia, a jego powodzenie zależy od tego, kto kontroluje matrycę.
Dlaczego odlewy ciśnieniowe zajmują kluczowe miejsce w częściach samochodowych
Odlewanie ciśnieniowe polega na wtryskiwaniu stopionego metalu do matrycy ze stali hartowanej pod wysokim ciśnieniem, zwykle od 1500 do 25 000 psi, tworząc w jednym etapie złożone kształty z wąskimi tolerancjami. W zastosowaniach motoryzacyjnych oznacza to, że odlewy mogą zawierać cienkie ścianki, kanały chłodzące, występy i punkty mocowania bez konieczności przeprowadzania oddzielnych operacji obróbki.
Trzy czynniki sprawiają, że proces ten jest trudny do zastąpienia w produkcji pojazdów. Po pierwsze, możliwość uzyskania kształtu zbliżonego do netto zmniejsza straty materiału i godziny obróbki. Po drugie, czasy cykli są wystarczająco krótkie, aby obsługiwać programy o dużej objętości. Po trzecie, elastyczność projektowania pozwala inżynierom skonsolidować wiele komponentów w jeden odlew, co upraszcza montaż i zmniejsza wagę.
- Sekcje ścian można utrzymać w aluminium o grubości od 1,5 do 3,0 mm przy odpowiedniej konstrukcji matrycy.
- Powtarzalność wymiarowa wspiera montaż zrobotyzowany i ścisłą kontrolę układania stosów.
- Możliwość recyklingu aluminium i magnezu odpowiada celom zrównoważonego rozwoju branży motoryzacyjnej.
Architektura pojazdów elektrycznych zwiększyła zapotrzebowanie na odlewy ciśnieniowe z aluminium w obudowach akumulatorów, obudowach silników i ramach konstrukcyjnych. Branża bada również zintegrowane odlewanie ciśnieniowe, czasami nazywane megacastingiem, w celu uformowania dużych, jednoczęściowych sekcji nadwozia. Choć te duże odlewy trafiają na pierwsze strony gazet, codzienne korzyści są prostsze: niezawodne komponenty układu chłodzenia, zespół wycieraczek i skrzynia biegów, w przypadku których awaria oznacza przestój.
Aluminium, cynk lub magnez: który stop pasuje do Twojej części samochodowej
Przed zatwierdzeniem projektu matrycy wybór stopu wpływa na trwałość narzędzia, czas cyklu, wagę części i koszt. W większości przypadków decyzja sprowadza się do tego, czy potrzebujesz nośności, skomplikowanych drobnych szczegółów, czy też możliwie najlżejszej części.
| Stop | Gęstość (g/cm3) | Typowa granica plastyczności (MPa) | Typowe zastosowania motoryzacyjne |
|---|---|---|---|
| Aluminium (A380/ADC12) | 2.7 | 150-170 | Odlewy silników, miski skrzyni biegów, radiatory, obudowy konstrukcyjne |
| Cynk (Znal 3) | 6.6 | 200-220 | Ramiona wycieraczek, małe wsporniki, mechanizmy blokujące, drobne, skomplikowane części |
| Magnez (AZ91D) | 1.8 | 140-160 | Ramy kolumn kierownicy, wykończenia wnętrza, lekkie obudowy |
Aluminium jest domyślnym wyborem w przypadku części konstrukcyjnych i termicznych samochodów, ponieważ równoważy wytrzymałość, odporność na korozję i wagę przy akceptowalnym koszcie. Stopy cynku błyszczą, gdy geometria jest mała, złożona i wymaga doskonałego wykończenia powierzchni i cienkich ścianek. Magnez jest najlżejszym rozwiązaniem, ale wymaga starannego wyboru powłoki i montażu, aby zapobiec korozji w środowisku pojazdu.
Odlewane pod ciśnieniem komponenty samochodowe w całym pojeździe
Systemy zarządzania ciepłem i oświetlenia
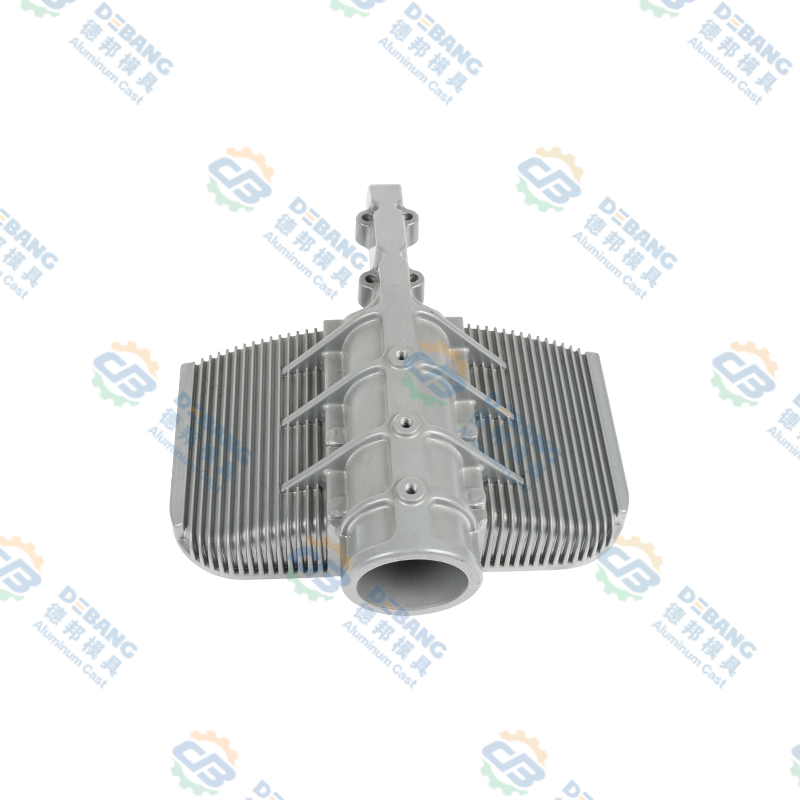
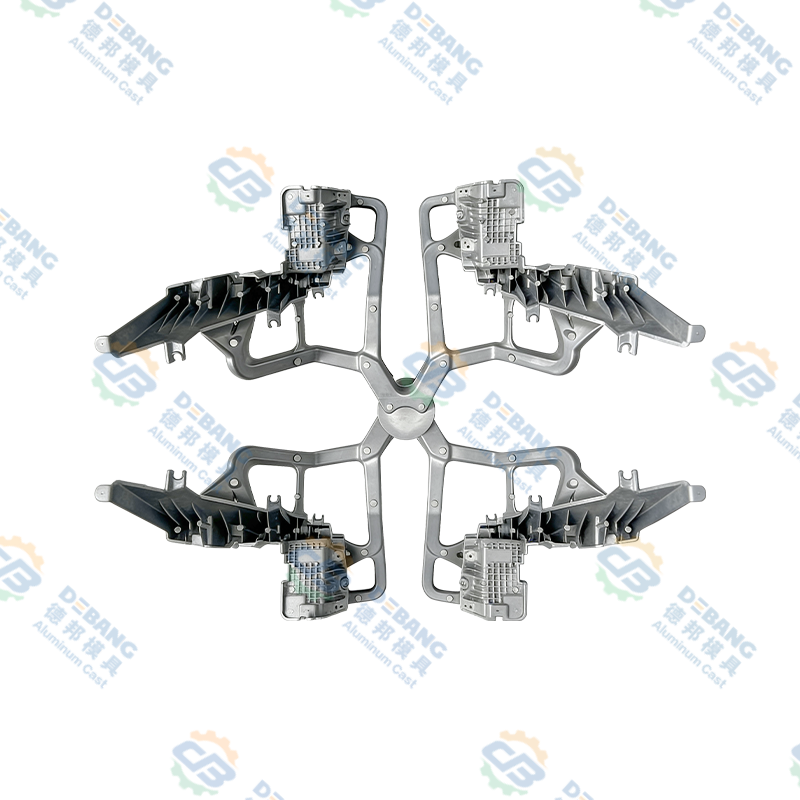
Tablice oświetleniowe i moduły LED wytwarzają ciepło, które należy odprowadzić, aby chronić elementy elektroniczne i utrzymać strumień świetlny. Aluminiowy radiator zapewnia dobrą przewodność cieplną i może być odlany z żebrami lub kanałami wewnętrznymi w celu zwiększenia powierzchni. W zespołach reflektorów LED radiator jest również elementem konstrukcyjnym, który utrzymuje soczewkę i obudowę w jednej linii, dlatego dokładność wymiarowa jest tak samo ważna jak przenikanie ciepła.
 Radiator odlewany ciśnieniowo ze stopu aluminium do oświetlenia samochodowego Ten radiator jest przeznaczony do zespołów reflektorów LED i łączy w sobie zarządzanie ciepłem ze wsparciem konstrukcyjnym. Odlewane żebra i kanały maksymalizują chłodzenie, zachowując jednocześnie wyrównanie soczewki w celu zapewnienia niezawodnej wydajności. Zobacz produkt →
Systemy wycieraczek i mechanizmy zewnętrzne
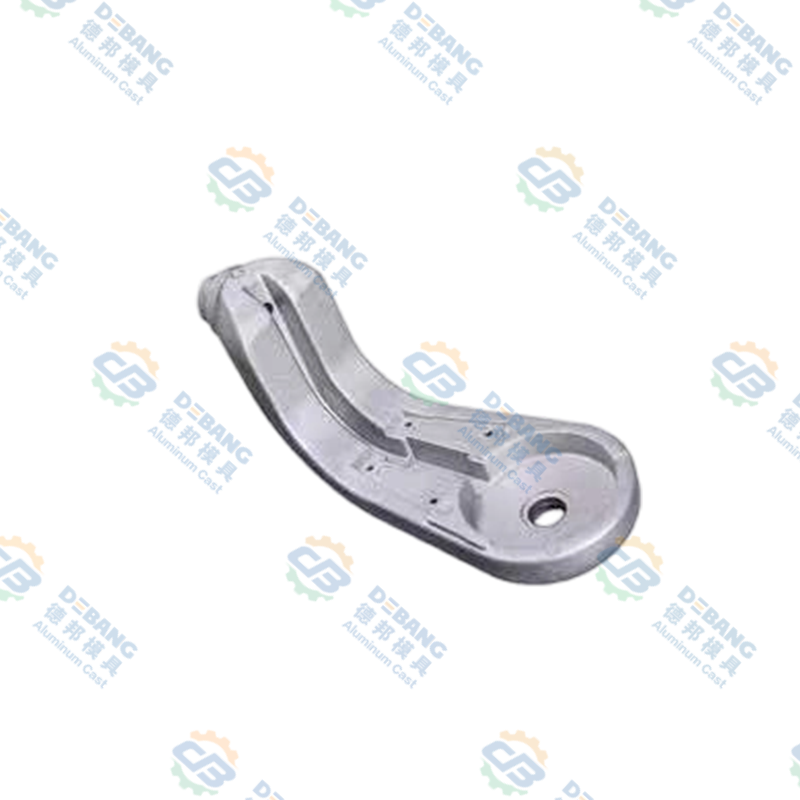
Silniki wycieraczek, ramiona wycieraczek i ich obudowy narażone są na wibracje, wilgoć i wahania temperatury. Stopy cynku zapewniają doskonałą obrabialność i umożliwiają odlewanie drobnych detali elementów ramion wycieraczek, natomiast odlewy ciśnieniowe aluminium stosuje się, gdy część wymaga większej sztywności lub musi przenosić większe obciążenie. Obudowa silnika odlana z aluminium utrzymuje przekładnię koncentryczną i odporną na uderzenia, co zmniejsza luz i nieprzyjemny hałas w mechanizmie napędowym.
 Obudowa silnika wycieraczek z odlewu aluminiowego do zastosowań motoryzacyjnych Obudowa ta jest produkowana poprzez odlew ciśnieniowy aluminium, aby zapewnić jednolite ścianki i wąskie tolerancje. Zapewnia odporność na korozję i przewodność cieplną, chroniąc silnik przed wibracjami i ciepłem, zapewniając dłuższą żywotność. Zobacz produkt →
Układ napędowy, skrzynia biegów i elementy konstrukcyjne
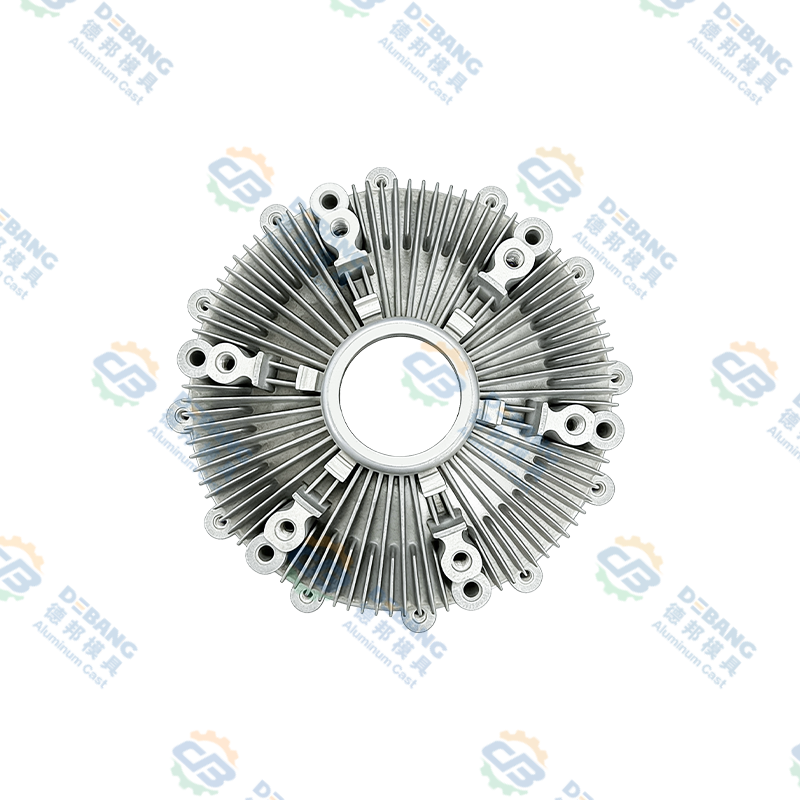
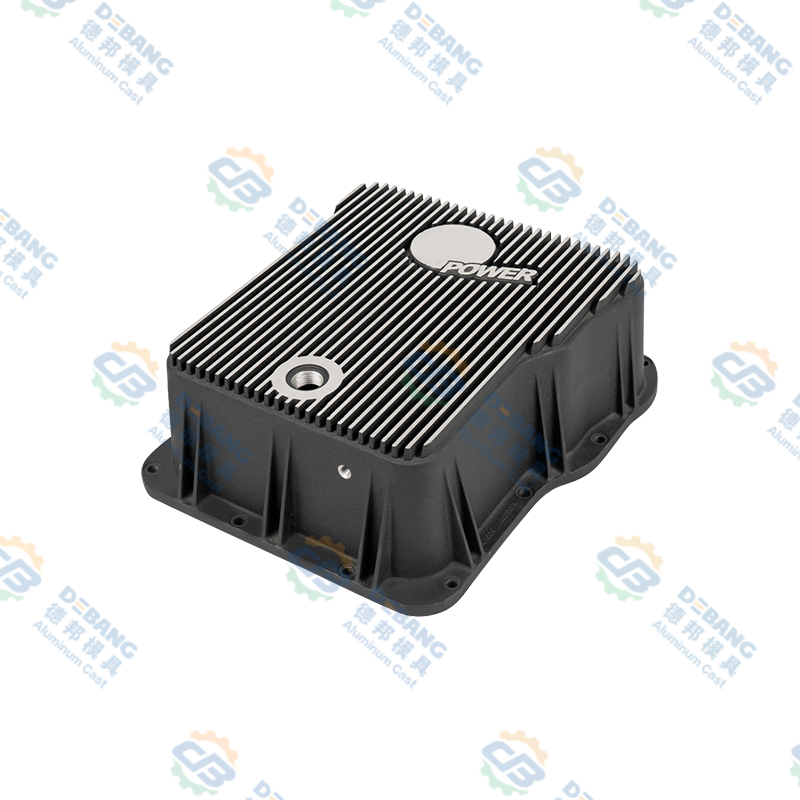
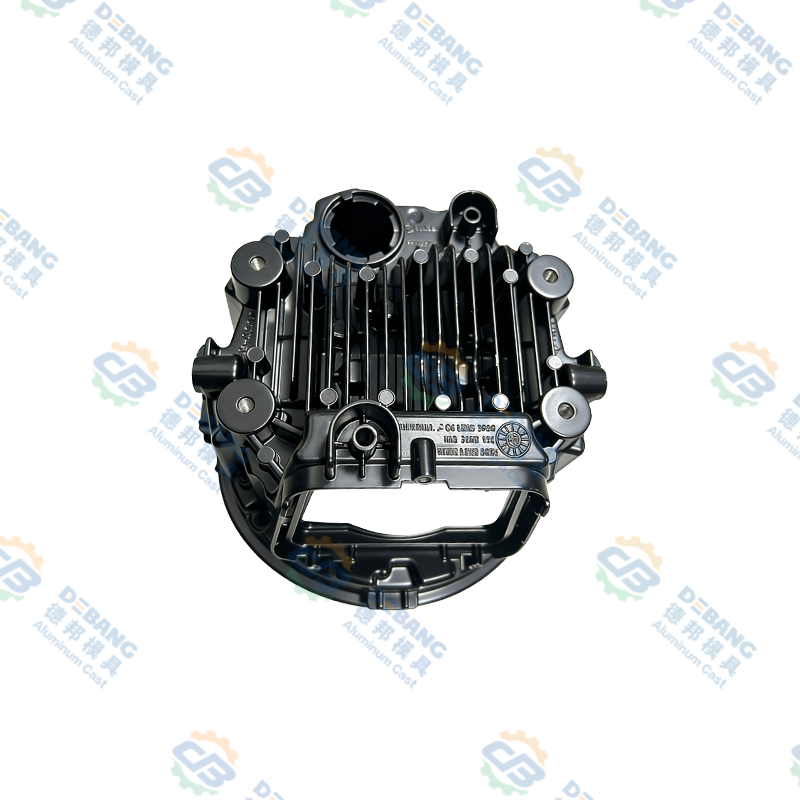
Miski skrzyni biegów i obudowy silników opierają się na odlewie ciśnieniowym, aby uzyskać obudowy szczelne dla płynów i odporne na ciśnienie. Odlew musi utrzymywać płaskie powierzchnie uszczelek w wąskich tolerancjach, aby zapobiec wyciekom. Aluminiowe miski przekładni zmniejszają wagę w porównaniu z tłoczoną stalą i mogą zawierać zintegrowane żeberka chłodzące. W pojazdach ciężarowych elementy sprzęgła z olejem silikonowym wymagają takiej samej uwagi w zakresie grubości ścianek i czystości, aby uniknąć zanieczyszczenia olejem, które zmienia działanie sprzęgła.
 Aluminiowa miska przekładniowa do pojazdu Ta miska przekładni jest wykonana ze stopu aluminium o wysokiej wytrzymałości, zapewniającego płynoszczelne uszczelnienie i odprowadzanie ciepła. Zmniejsza wagę w porównaniu do stali i wspomaga wydajne chłodzenie w wymagających warunkach. Zobacz produkt →
Tolerancje i zasady projektowania, które zapobiegają kosztownym przeróbkom
Nie każdy wymiar na rysunku jest równie ważny. Otwór montażowy, w którym znajduje się czujnik, można precyzyjnie trzymać, podczas gdy powierzchnia kosmetyczna wymaga jedynie określenia zakresu chropowatości. Najkosztowniejsze błędy wynikają z zastosowania ogólnych tolerancji do każdej funkcji. Realistyczna tolerancja odlewania ciśnieniowego często mieści się w zakresie od ±0,25 do ±0,5 mm dla wymiarów ogólnych, podczas gdy krytyczne występy i gniazda obrobione maszynowo mogą osiągnąć ±0,05 do ±0,1 mm w operacjach wykańczających.
Kilka zasad projektowania pozwala uniknąć najczęstszych problemów produkcyjnych. Po pierwsze, unikaj jednolitych grubych ścian; schładzają się powoli i tworzą porowatość skurczową. Zamiast tego użyj żeber i ciągłego przejścia przez ścianę. Po drugie, określ kąty pochylenia od 1 do 2 stopni dla aluminium i od 0,5 do 1 stopnia dla cynku, aby część mogła swobodnie odłączyć się od matrycy. Po trzecie, zachowaj promień naroża co najmniej 0,5 mm, aby zmniejszyć koncentrację naprężeń i zużycie matrycy. Kiedy uwzględnisz te reguły w analizie stosu przed rozpoczęciem oprzyrządowania, unikniesz późnych poprawek, które mogą opóźnić program pojazdu.
Co należy ocenić przed wyborem dostawcy odlewów ciśnieniowych dla branży motoryzacyjnej
Ryzykiem przy odlewaniu ciśnieniowym w branży motoryzacyjnej nie jest sama tolerancja odlewu; jest to brak kontroli na wyższym szczeblu. Dostawca obsługujący wyłącznie maszynę będzie produkował części, które dryfują. Dostawca, który projektuje matrycę i jest jej właścicielem, kontroluje chłodzenie i utrzymuje udokumentowany plan jakości, zapewni powtarzalność w całym programie.
- Możliwości projektowania form: układ kanałów chłodzących, kąty pochylenia, przejścia ścian i strategia wyrzucania.
- Dokumentacja procesu: parametry wtrysku, temperatura stopu, ciśnienie wtrysku i dzienniki temperatury matrycy.
- Operacje wtórne: obróbka skrawaniem, obróbka powierzchni i montaż pod jednym dachem w celu zmniejszenia ryzyka w łańcuchu dostaw.
- System jakości: metody inspekcji , raporty pierwszego artykułu i zapobieganie defektom.
- Długoterminowe partnerstwo: wsparcie inżynieryjne podczas zmian projektowych i zdolność do zwiększenia produkcji.
Oceniając dostawcę, zapytaj, jak radzi sobie z porowatością w obszarach konstrukcyjnych, w jaki sposób zapewnia jednolitą grubość ścian i jak dokumentuje działania naprawcze po uszkodzonej części. Odpowiedzi te mają większe znaczenie niż podana cena za sztukę.
Praktyczne wnioski dla producentów OEM z branży motoryzacyjnej
Odlewanie ciśnieniowe w przemyśle motoryzacyjnym nie jest procesem uniwersalnym. Jest to decyzja dotycząca funkcji części, ograniczeń stopu, projektu matrycy i stojącego za nią systemu produkcyjnego. Im wcześniej wprowadzisz partnera zajmującego się odlewaniem ciśnieniowym w fazę projektowania, tym łatwiej będzie kontrolować grubość ściany, unikać ostrych narożników i określić realistyczną strefę tolerancji.
W Ningbo Beilun Debang Mold Technology nasze podejście zostało ukształtowane przez ponad trzydzieści lat obsługi programów OEM, od systemów oświetlenia i wycieraczek po elementy skrzyni biegów i nadwozia. Łączymy projektowanie matryc, produkcję matryc, odlewanie, obróbkę skrawaniem, obróbkę powierzchni i montaż w jednym łańcuchu inżynieryjnym. Jeśli jesteś w trakcie walidacji projektu lub zaopatrzenia, omów swój projekt z naszym zespołem inżynierów i porównaj swoje oczekiwania dotyczące tolerancji z wykonalnym planem produkcji.
Najnowsze wiadomości
Dowiedz się więcej o nowościach branżowych
-
16
Nov
 Odlewy ciśnieniowe magnezu i aluminium: praktyczny przewodnik dla zespołów projektowychZapytaj dziesięciu inżynierów, co oddziela magnez od aluminium, a zazwyczaj otrzymasz dziesięć odmian tych samych trzech słów: waga, koszt, korozja. Wszystkie trzy mają znaczenie, ale żaden z ni...
-
28
Sep
Stop cynku Zamak 3: właściwości, zastosowania odlewów ciśnieniowych i przewodnik wyboru dla producentów OEMGdy część metalowa wymaga złożonej geometrii, wąskich tolerancji i dobrego wykończenia powierzchni za rozsądną cenę, inżynierowie materiałowi często zwracają się w pierwszej kolejności do Zamak ... -
02
Sep
Odlewy ciśnieniowe magnezu i aluminium: porównanie gęstości, wytrzymałości, kosztów i zastosowańInżynier OEM dokonujący przeglądu nowego komponentu pojazdu elektrycznego trafia na znajome rozdroże: czy ta obudowa powinna być wykonana z magnezu czy z aluminium? Odpowiedzią nigdy nie są pros... -
02
Nov
Projekt HPDC: praktyczny przewodnik po projektowaniu form do odlewania ciśnieniowego pod wysokim ciśnieniemOdlewanie pod wysokim ciśnieniem ma reputację procesu o kształcie zbliżonym do netto, co sprawia wrażenie, jakby większość prawdziwej pracy odbywała się wewnątrz maszyny. W rzeczywistości prawie...
Niezależnie od tego, czy jesteś kupującym, czy partnerem w dziedzinie rozwoju, dokładamy wszelkich starań, aby zapewnić Ci niezawodne rozwiązanie.
LINKI DO PRODUKTÓW
- Produkty ze stopów aluminium
- Produkty do odlewania ciśnieniowego stopów cynku
- Produkty do odlewania ciśnieniowego stopów magnezu
Mobilny
Obsługa klienta
SZYBKIE LINKI
WYCENA
SKONTAKTUJ SIĘ Z NAMI
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+86 15988651610
Add: Nr 1 Tianxing Road, Park Naukowo-Technologiczny Daqi, dystrykt Beilun, miasto Ningbo, prowincja Zhejiang, Chiny
Prawa autorskie © Zhejiang Debang Intelligent Technology Co., Ltd. Wszelkie prawa zastrzeżone.
 Producenci odlewów ciśnieniowych OEM / ODM